“`html
Table of Contents
Principaux enseignements
- USP <645> exige des tests de conductivité avec une logique de décision en trois étapes que les capteurs en ligne automatisent complètement
- La surveillance continue de la conductivité détecte 95 % des écarts de qualité de l’eau en quelques minutes, contre des heures pour les tests manuels
- L’enquête moyenne sur la qualité de l’eau coûte 35 000 $ et nécessite 48 heures pour être résolue en utilisant des méthodes traditionnelles
- La surveillance automatisée de la conductivité réduit les constatations d’inspection de la FDA liées aux systèmes d’eau de 70 %
Les tests de conductivité de l’eau constituent l’une des activités d’assurance qualité les plus fondamentales dans la fabrication pharmaceutique. Le chapitre de la Pharmacopeia des États-Unis <645> établit des exigences détaillées pour les tests de conductivité des eaux pharmaceutiques, reflétant l’importance critique de ce paramètre pour la sécurité des produits et la conformité réglementaire. Comprendre pourquoi la surveillance en temps réel de la conductivité est devenue essentielle nécessite d’examiner à la fois le cadre réglementaire et les limitations pratiques des approches de test traditionnelles.
Comprendre les exigences de conductivité USP
USP <645> établit une méthodologie de test en trois étapes conçue pour fournir une évaluation de plus en plus définitive de la qualité de l’eau à mesure que les résultats de dépistage initiaux indiquent des préoccupations potentielles. Les tests de la phase 1 servent de mécanisme de dépistage principal, avec des critères d’acceptation prédéfinis que les capteurs en ligne évaluent en continu. Pour l’eau purifiée à 25 °C, la limite de la phase 1 est ≤1,3 μS/cm, fournissant un seuil clair indiquant une pureté ionique acceptable.
Lorsque les tests de la phase 1 indiquent des valeurs de conductivité supérieures au critère d’acceptation, le système passe automatiquement aux tests de confirmation de la phase 2. Cette étape nécessite une mesure à température contrôlée avec une comparaison tabulaire des valeurs observées par rapport aux valeurs attendues pour la température mesurée. La phase 2 fournit des informations diagnostiques supplémentaires qui aident à identifier si une conductivité élevée reflète une contamination réelle ou des facteurs environnementaux transitoires.
La phase 3 aborde des circonstances exceptionnelles où les phases 1 et 2 échouent à confirmer l’acceptabilité de la qualité de l’eau. Cette étape nécessite une analyse chimique pour identifier des contaminants ioniques spécifiques, représentant un investissement significatif en temps et en ressources. L’approche en trois étapes équilibre l’efficacité du dépistage avec la rigueur diagnostique, mais la complexité de mise en œuvre rend l’automatisation de plus en plus attrayante.
L’avantage du temps de détection
Les tests de conductivité traditionnels nécessitent la collecte d’échantillons, le transport au laboratoire et la mesure manuelle, des processus qui introduisent des retards entre les changements de qualité de l’eau et la détection. Des études industrielles indiquent que le temps écoulé entre l’écart de qualité de l’eau et le résultat du laboratoire varie généralement de 4 à 24 heures, selon les horaires d’échantillonnage et la charge de travail du laboratoire. Pendant cet intervalle, de l’eau de qualité potentiellement inacceptable peut atteindre les applications de production.
La surveillance continue de la conductivité en ligne élimine les retards de détection en fournissant des mesures en temps réel avec des temps de réponse mesurés en secondes. Lorsque la conductivité dépasse les limites d’acceptation, les opérateurs reçoivent une notification immédiate permettant une enquête rapide et une action corrective. Cette capacité de détection immédiate réduit considérablement le volume d’eau utilisée ou de produit fabriqué avec de l’eau de qualité potentiellement compromise.
Une analyse statistique démontre l’avantage de probabilité de détection de la surveillance continue. Une fréquence d’échantillonnage d’une fois par quart de travail—courante dans les installations pharmaceutiques—offre seulement 12-15 % de probabilité de détecter un écart qui persiste pendant une heure. La surveillance continue fournit effectivement 100 % de probabilité de détection pour les écarts persistants, même les événements transitoires ayant une forte probabilité de détection en raison de la fréquence de mesure.
Impact économique de l’amélioration de la détection
Les implications financières des capacités de surveillance de la conductivité s’étendent à plusieurs domaines opérationnels. Les économies de coûts directes résultent de la réduction des exigences de tests en laboratoire, les installations mettant en œuvre une surveillance continue réduisant généralement les volumes de tests de 30-40 %. Ces réductions se traduisent par des économies annuelles de 50 000 $ à 150 000 $ selon la taille de l’installation et l’intensité des tests.
Les coûts de qualité des produits associés aux problèmes de qualité de l’eau créent une exposition financière supplémentaire. Chaque événement hors spécification nécessitant une évaluation de l’impact sur le produit coûte en moyenne 35 000 $ en activités d’enquête, tests et éventuelle disposition de produit. Les installations avec une surveillance continue connaissent 60 % de moins d’événements de ce type grâce à la détection précoce des problèmes en développement, évitant à la fois des coûts directs et un fardeau sur le système de qualité.
Les coûts de conformité réglementaire favorisent également les approches de surveillance continue. Les lettres d’avertissement de la FDA et les alertes d’importation liées aux déficiences des systèmes d’eau coûtent en moyenne plus de 500 000 $ en remédiation, y compris les mises à niveau des systèmes, la documentation améliorée et les interruptions potentielles de production. Les taux réduits de constatations d’inspection documentés dans les installations avec surveillance continue offrent une atténuation des risques contre ces événements de conformité potentiellement catastrophiques.
Capacités techniques des capteurs de conductivité modernes
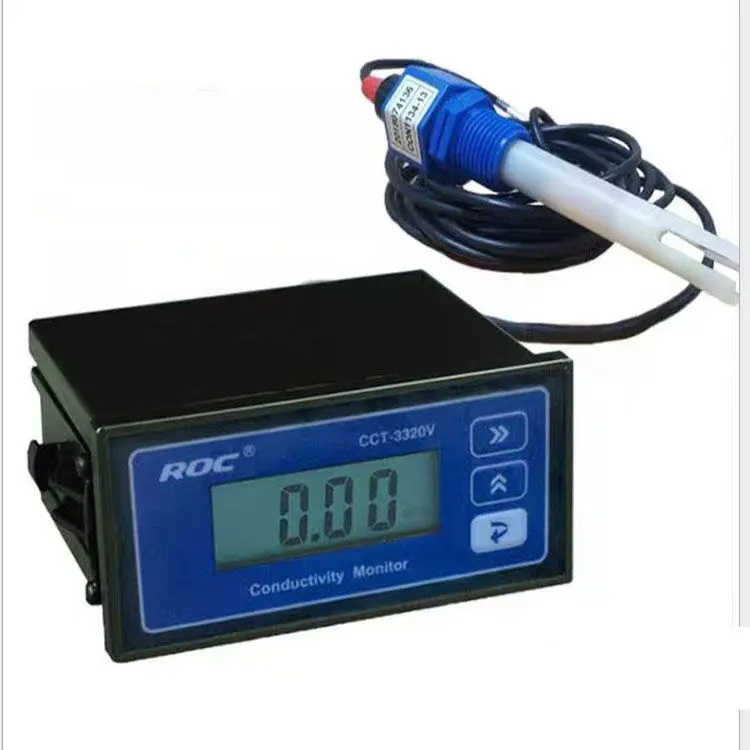
Les capteurs de conductivité en ligne contemporains atteignent des performances de mesure qui satisfont aux exigences pharmaceutiques tout en offrant des avantages opérationnels par rapport aux méthodes de laboratoire. La précision de mesure de ±0,1 μS/cm dépasse les exigences de l’USP <645>, tandis que les constantes de cellule allant de 0,01 à 50 cm⁻¹ permettent une application sur toute la gamme, de l’eau ultrapure aux solutions concentrées.
Les électrodes de conductivité en ligne de ChiMay présentent une technologie de mesure à quatre électrodes qui élimine les erreurs de polarisation affectant les conceptions à deux électrodes traditionnelles. Cette technologie fournit des mesures stables dans des environnements à faible conductivité où les capteurs traditionnels ont du mal à maintenir la précision. Le traitement numérique du signal intégré permet une compensation automatique de la température à la température de référence USP de 25 °C, garantissant l’exactitude de la documentation de conformité réglementaire.
Le choix des matériaux pour les capteurs de conductivité pharmaceutiques répond à la fois aux exigences de performance de mesure et de contrôle de contamination. La construction en acier inoxydable poli ou en titane offre une compatibilité chimique avec les eaux pharmaceutiques tout en résistant à la formation de biofilm. Les finitions de surface minimisent l’adhésion organique, réduisant les risques de contamination et prolongeant le temps entre les cycles de nettoyage. Les technologies de scellement empêchent l’entrée microbienne tout en maintenant l’isolement électrique aux fréquences de mesure.
Intégration avec les systèmes pharmaceutiques
Les capteurs de conductivité modernes communiquent via des protocoles standard de l’industrie, y compris Modbus RTU, Modbus TCP, HART et Foundation Fieldbus, permettant l’intégration avec les systèmes de contrôle et de gestion des données pharmaceutiques. Cette connectivité soutient la documentation automatisée, la gestion des alarmes et les applications de contrôle des processus qui améliorent la valeur de surveillance au-delà de l’assurance de conformité de base.
L’intégration avec les systèmes SCADA permet la visualisation des tendances de conductivité et l’analyse des données historiques qui soutiennent les activités de maintenance préventive et d’amélioration continue. La notification d’alarme automatisée garantit que le personnel approprié reçoit une prise de conscience immédiate des événements de qualité de l’eau, permettant une réponse rapide, peu importe quand les écarts se produisent. L’intégration des données électroniques élimine les erreurs de transcription manuelle et soutient la documentation complète de la piste d’audit.
Maintenir la confiance dans les mesures
La fiabilité de la surveillance soutenue nécessite des activités continues de vérification de calibration et de maintenance. L’USP <645> et les documents d’orientation réglementaire établissent des attentes pour la fréquence de calibration et la documentation, nécessitant généralement une vérification par rapport à des normes traçables à des intervalles définis. Les capteurs de conductivité de ChiMay soutiennent les procédures de calibration qui maintiennent la confiance dans les mesures tout en minimisant le fardeau opérationnel.
La vérification de la calibration de la température à l’aide de thermomètres de référence de précision garantit l’exactitude de la compensation de température, car les mesures de conductivité dépendent de manière critique des valeurs de température. La calibration de la conductivité à l’aide de solutions de référence certifiées vérifie la performance des électrodes et l’exactitude de la constante de cellule. La documentation de toutes les activités de vérification fournit une preuve vérifiable de la fiabilité du système de surveillance lors des inspections réglementaires.
Le passage aux tests de libération en temps réel (RTRT) et à la fabrication continue crée une pression croissante pour démontrer l’assurance qualité de l’eau par le biais de la surveillance continue plutôt que par des tests de produits finis. Les capteurs de conductivité en ligne de ChiMay fournissent la performance de mesure, la fiabilité et l’acceptation réglementaire dont les fabricants pharmaceutiques ont besoin pour répondre aux exigences de conformité actuelles et émergentes.
“`