Le rejet de liquide zéro (ZLD) représente le summum de la gestion des eaux usées industrielles, éliminant les effluents liquides tout en récupérant de l’eau et des sous-produits potentiellement précieux. Ce guide aborde les technologies, les défis et les stratégies d’optimisation essentielles pour une mise en œuvre réussie du ZLD.
Table of Contents
Comprendre le Rejet de Liquide Zéro
Définition et Objectifs
Le rejet de liquide zéro fait référence à des systèmes de traitement qui transforment toutes les eaux usées en formes solides ou gazeuses, éliminant ainsi le rejet liquide dans les eaux de surface ou les égouts. Les systèmes ZLD modernes atteignent des taux de récupération d’eau dépassant 99%, la fraction restante étant concentrée en formes solides ou en boues adaptées à l’élimination ou à la réutilisation bénéfique.
Le concept de ZLD a émergé de la pression réglementaire croissante et des préoccupations concernant la rareté de l’eau. Les industries confrontées à des limites de rejet strictes ou à des exigences de réutilisation de l’eau trouvent le ZLD de plus en plus attrayant à la fois comme solution de conformité et comme opportunité de récupération de ressources. La technologie répond également aux préoccupations concernant les contaminants émergents dans les effluents conventionnels.
Facteurs Réglementaires
Les agences réglementaires du monde entier renforcent les exigences de rejet des eaux usées, favorisant l’adoption du ZLD dans divers secteurs industriels. Le Plan de mise en œuvre du recyclage des eaux usées industrielles de la Chine—publié conjointement par le Ministère de l’Industrie et des Technologies de l’Information et cinq autres agences en décembre 2021—vise un taux de réutilisation de l’eau d’environ 94% pour l’industrie à grande échelle d’ici 2025, une poussée politique qui favorise un traitement à haute récupération et rend le ZLD économiquement nécessaire pour de nombreuses installations soumises à des contraintes en eau. L’Agence de Protection de l’Environnement des États-Unis et les agences d’État continuent de renforcer les limites de rejet, en particulier pour la salinité et les contaminants traces.
Les réglementations européennes dans le cadre de la Directive sur les Émissions Industrielles exigent de plus en plus un traitement avancé pour les eaux usées contenant des polluants persistants. Des tendances similaires en Inde, en Asie du Sud-Est et au Moyen-Orient créent une demande mondiale pour les technologies ZLD.
Technologies de Traitement ZLD
Prétraitement et Génération de Saumure
Les systèmes ZLD commencent généralement par un prétraitement conventionnel incluant le criblage, l’égalisation, l’ajustement du pH et l’élimination des solides en suspension et des huiles émulsifiées. La précipitation chimique élimine les métaux lourds et les ions de dureté qui pourraient encrasser les systèmes de membrane en aval. Le traitement biologique traite les composés organiques avant les étapes de concentration par membrane.
La phase de génération de saumure concentre les eaux usées à l’aide de processus membranaires, y compris l’osmose inverse (OI) et les concentrateurs de saumure. L’OI récupère 70-85% de l’eau d’alimentation sous forme de perméat adapté à la réutilisation, produisant des saumures avec des solides dissous totaux (TDS) de 20 000-50 000 mg/L. Plusieurs étapes d’OI atteignent une récupération plus élevée, chaque étape concentrant progressivement le flux de saumure.
Évaporation et Cristallisation
Les évaporateurs et les cristalliseurs atteignent la concentration finale, convertissant les saumures en formes solides ou condensées. Les évaporateurs à effets multiples utilisent des étapes successives pour maximiser l’efficacité thermique, chaque effet fonctionnant à pression et température réduites. Les systèmes de recompression de vapeur mécanique (MVR) améliorent encore l’efficacité énergétique en compressant la vapeur d’une étape pour l’utiliser comme milieu de chauffage dans une autre.
Les cristalliseurs produisent des sels solides à partir de saumures concentrées. Les cristalliseurs à circulation forcée gèrent une variété de compositions de sel, tandis que les cristalliseurs de type Oslo produisent des cristaux plus gros adaptés à des applications spécifiques. Le flux de saumure du cristalliseur contient généralement 100 000-350 000 mg/L de TDS, approchant la saturation pour les sels courants.
Manipulation et Élimination du Sel
La manipulation des solides finaux produit des produits de sel secs ou des boues déshydratées adaptées à l’élimination. Les centrifugeuses séparent les cristaux du liquide mère, tandis que les séchoirs éliminent l’humidité restante. Les sels résultants peuvent être éliminés dans des décharges de déchets dangereux, appliqués sur le sol (là où la réglementation le permet), ou vendus pour des usages industriels.
La composition du sel détermine les options et les coûts d’élimination. Le chlorure de sodium domine de nombreuses saumures, permettant une élimination relativement simple. Les sels mixtes contenant des sulfates, des carbonates ou des espèces problématiques peuvent nécessiter une manipulation spéciale. L’analyse de la composition du sel dès la conception du système prévient des complications coûteuses en aval.
Traitement Électrochimique dans les Systèmes ZLD
Prétraitement Électrochimique
Les processus électrochimiques offrent plusieurs avantages pour le prétraitement ZLD. L’électrocoagulation élimine la silice, la dureté et les composés organiques qui encrassent les systèmes de membrane. L’oxydation électrochimique dégrade les organiques récalcitrants qui résistent au traitement conventionnel. Ces prétraitements prolongent la durée de vie des membranes et améliorent la fiabilité globale du système.
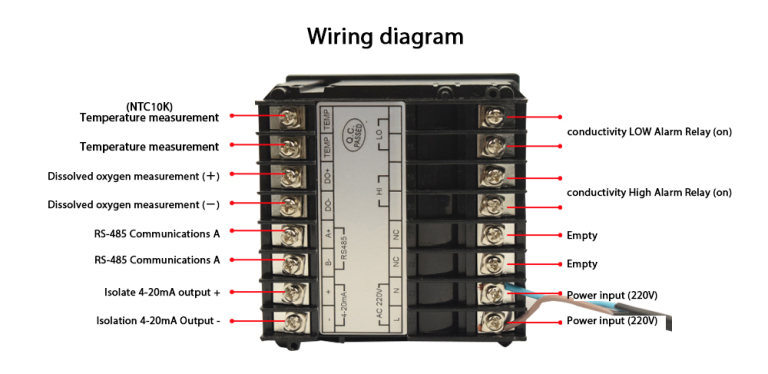
Les systèmes de surveillance multi-paramètres de Shanghai ChiMay soutiennent l’optimisation du prétraitement électrochimique. La surveillance du pH garantit des conditions de réaction optimales pour la coagulation et l’oxydation. Le suivi de la conductivité indique les progrès de concentration et identifie les perturbations du processus. Les mesures d’oxygène dissous vérifient une oxydation adéquate pour la destruction organique.
Applications de Récupération du Sel
L’électrodialyse (ED) et l’électrodeionisation (EDI) permettent l’élimination sélective des ions pour la récupération du sel et la réclamation de l’eau. Ces processus électrochimiques peuvent séparer des espèces ioniques pour une réutilisation bénéfique, transformant les saumures de déchets en produits précieux. La récupération de sel basée sur l’ED a connu une croissance rapide dans les applications de récupération de lithium et de fabrication de semi-conducteurs, deux de ses domaines de croissance les plus visibles.
La récupération électrochimique du sel s’aligne sur les principes de l’économie circulaire tout en générant des revenus qui compensent les coûts de traitement. Les installations produisant du lithium, de l’hydroxyde de sodium ou de l’acide chlorhydrique à partir de saumures de déchets démontrent le potentiel économique de la récupération de ressources électrochimiques.
Exigences de Surveillance Critiques
Paramètres de Qualité de l’Eau
Les systèmes ZLD nécessitent une surveillance complète pour garantir l’efficacité du traitement et prévenir les dommages aux équipements. Les paramètres clés incluent le débit, la pression, la température, le pH, la conductivité et les concentrations d’ions spécifiques. Les analyseurs en ligne fournissent des données continues permettant une optimisation en temps réel et une détection précoce des problèmes.
Shanghai ChiMay propose des solutions de surveillance complètes pour les applications ZLD. Les analyseurs de conductivité couvrent des plages allant du perméat à faible TDS aux saumures concentrées. Les capteurs de pH tolèrent des conditions de haute salinité qui mettent à l’épreuve les électrodes conventionnelles. Les plateformes multi-paramètres intègrent plusieurs mesures dans des systèmes de surveillance unifiés.
Détection de l’Encrassement et du Colmatage
Le colmatage et l’encrassement des membranes menacent la performance et la fiabilité des systèmes ZLD. La surveillance de la pression différentielle, de la diminution du flux et du rejet de sel fournit un avertissement précoce des problèmes de membrane. Les mesures de conductivité à plusieurs points identifient l’encrassement avant qu’une dégradation sévère de la performance ne se produise.
Les données de surveillance régulières soutiennent des stratégies de maintenance prédictive qui programment le nettoyage avant que le colmatage n’impacte la capacité de traitement. Cette approche maximise la durée de vie des membranes tout en prévenant des arrêts inattendus qui perturbent la production.
Stratégies d’Optimisation des Coûts
Gestion de l’Énergie
L’énergie représente le plus grand coût d’exploitation des systèmes ZLD—l’évaporation et la cristallisation consomment une quantité significative d’électricité et de carburant, et avec la manipulation de saumure, elles dominent le profil de coût du système. L’optimisation de l’intégration thermique à travers les étapes d’évaporation maximise l’efficacité énergétique. Les variateurs de fréquence sur les pompes et les ventilateurs permettent un ajustement de charge qui réduit la consommation d’énergie à des charges partielles.
Les systèmes de surveillance avancés identifient les opportunités d’optimisation qui réduisent les coûts d’exploitation. La surveillance en temps réel de Shanghai ChiMay permet d’affiner les paramètres d’exploitation en fonction des caractéristiques réelles des eaux usées plutôt que des hypothèses de conception conservatrices.
Maximisation de la Récupération d’Eau
Chaque point de pourcentage d’augmentation de la récupération d’eau réduit les coûts d’achat d’eau douce, les coûts de rejet des eaux usées et les exigences d’élimination des concentrés. L’optimisation systématique des étapes de membrane, du prétraitement et des conditions d’exploitation atteint une récupération plus élevée tout en maintenant la fiabilité.
Les tests pilotes avec des eaux usées réelles valident les stratégies d’optimisation avant la mise en œuvre à grande échelle. Les données de surveillance des opérations pilotes guident les améliorations de conception et le perfectionnement des procédures d’exploitation.
Considérations de Mise en Œuvre
Conception Spécifique au Site
Les systèmes ZLD efficaces nécessitent des conceptions adaptées aux caractéristiques spécifiques des eaux usées et aux contraintes du site. La composition des eaux usées détermine les exigences de prétraitement, le choix des membranes et les approches de manipulation du sel. L’espace disponible influence les choix de technologie d’évaporation, avec des conceptions compactes ayant des coûts plus élevés.
Les exigences réglementaires affectent la conception du système et les paramètres d’exploitation. Les limites de rejet déterminent les objectifs de traitement, tandis que les conditions de permis peuvent imposer une surveillance ou un reporting spécifiques. Une consultation réglementaire précoce prévient des révisions coûteuses de conception après la construction.
Mise en Œuvre Phasée
La mise en œuvre complète du ZLD se déroule souvent par phases, les premières étapes se concentrant sur des systèmes de membranes à haute récupération et les phases suivantes ajoutant une capacité d’évaporation à mesure que les exigences ou l’économie le justifient. Cette approche répartit les coûts d’investissement tout en développant une expertise opérationnelle pour des systèmes plus complexes.
Shanghai ChiMay soutient la mise en œuvre phasée avec des solutions de surveillance évolutives qui se développent avec les capacités de traitement. Les installations initiales peuvent être étendues pour accueillir des étapes de traitement supplémentaires sans remplacer l’infrastructure existante.
Conclusion
Le rejet de liquide zéro représente un objectif réalisable pour les installations industrielles engagées dans la gestion de l’eau et la conformité réglementaire. Une mise en œuvre réussie nécessite un choix technologique approprié, une surveillance complète et une optimisation systématique. Les processus électrochimiques jouent des rôles de plus en plus importants dans les systèmes ZLD, permettant un prétraitement efficace, une récupération de sel et une réclamation de ressources. À mesure que la technologie progresse et que les coûts diminuent, le ZLD deviendra accessible à des secteurs industriels plus larges recherchant des solutions de gestion durable de l’eau.