La turbidité — la mesure optique de la clarté de l’eau — est l’un des plus anciens paramètres de qualité de l’eau, et elle reste l’un des plus utiles pour les systèmes d’eau de fabrication électronique. Elle signale la contamination par des particules en suspension, la rupture de membrane et les perturbations de traitement. À mesure que les géométries des dispositifs se réduisent, les budgets de particules que les processus humides peuvent tolérer deviennent plus stricts, et la surveillance de la turbidité doit être fiable à des niveaux bien inférieurs à 1 NTU.
Cet article couvre les principes de mesure, les options d’instrumentation pour l’eau ultrapure (UPW), comment la surveillance de la turbidité est appliquée à l’ultrafiltration (UF), et ce qu’il faut surveiller lors de l’installation et de l’étalonnage.
Table of Contents
Comprendre la turbidité et son importance
Base physique de la mesure de la turbidité
La turbidité résulte de la diffusion de la lumière par des particules en suspension dans l’eau. La mesure quantifie cet effet de diffusion, fournissant une indication indirecte de la concentration et des caractéristiques des particules :
Méthode néphélométrique : Mesure la lumière diffusée à un angle de 90° par rapport au faisceau incident, la technique standard pour les applications à faible turbidité et la base de la méthode EPA 180.1.
Turbidimétrie par rapport : Utilise plusieurs angles de détection pour compenser les effets de taille et de couleur des particules, offrant une meilleure précision à travers des distributions de particules variées.
Unités de turbidité de Formazine (NTU) : L’unité standardisée basée sur des suspensions de polymère de Formazine, fournissant une référence d’étalonnage cohérente.
Considérations sur la taille des particules
La turbidité réagit à des particules sur une large gamme de tailles, la sensibilité dépendant de la géométrie de mesure et de la longueur d’onde. Le tableau ci-dessous est indicatif de la tendance générale, pas d’une courbe d’étalonnage — la réponse réelle dépend de l’instrument :
| Taille des particules | Efficacité de détection | Source typique |
|---|---|---|
| 0.1-1 μm | Faible | Matériaux colloïdaux |
| 1-10 μm | Modérée | Rupture de pré-filtration |
| 10-100 μm | Élevée | Sédiments de réservoir, décollement de biofilm |
| >100 μm | Très élevée | Événements de contamination grossière |
Pour les applications semiconductrices, où les particules bien en dessous de 0.1 μm sont les plus importantes, la turbidité est un indicateur de substitution plutôt qu’un compte direct de particules. Les corrélations entre la turbidité et les comptes de particules varient considérablement en fonction de la composition, de la forme et de la distribution de taille des particules — ainsi, une ligne de tendance de turbidité est un moniteur de stabilité, pas un substitut au comptage de particules.
C’est pourquoi les spécifications d’eau de l’industrie des semiconducteurs (SEMI F63, Directives pour l’eau ultrapure utilisée dans le traitement des semiconducteurs) fonctionnent en comptes de particules par millilitre et en métaux en ppt, pas en NTU, et pourquoi la feuille de route de l’industrie qui fixe les budgets de particules est maintenant la Feuille de route internationale pour les dispositifs et systèmes (IRDS), qui a remplacé l’ITRS en 2017.
Exigences de surveillance des systèmes d’ultrafiltration
Indicateurs de colmatage de membrane
Les membranes d’ultrafiltration (UF) éliminent les particules et les macromolécules par exclusion de taille, avec des tailles de pores typiques dans la plage de 0.01-0.1 μm. La surveillance de la turbidité fournit un retour pratique pour l’évaluation des performances des membranes :
Détection de colmatage : Le colmatage organique, la silice colloïdale et la croissance de biofilm augmentent la turbidité à divers points de la chaîne, permettant une intervention précoce.
Test d’intégrité : Des augmentations soudaines de turbidité à travers les membranes UF indiquent des violations d’intégrité. Les tests d’intégrité directs (décroissance de pression ou basés sur des marqueurs) restent la méthode définitive — la turbidité est le filtre continu qui vous indique quand le faire.
Optimisation du lavage à contre-courant : Surveiller comment la turbidité réagit aux cycles de lavage à contre-courant permet aux opérateurs d’ajuster la fréquence et la durée de nettoyage au lieu de suivre un calendrier fixe.
Vérification de l’efficacité de filtration
Les mesures de turbidité à l’entrée et à la sortie de l’UF indiquent les performances de filtration :
Calcul du taux de rejet : Les membranes UF fonctionnant correctement montrent généralement une réduction de turbidité très élevée, et ce qui importe pour la tendance est le changement par rapport à la ligne de base établie. Un changement brusque de la turbidité à la sortie dans des conditions d’entrée constantes signale des dommages ou un colmatage sévère.
Surveillance de la baisse de flux : Des augmentations systématiques de la turbidité à la sortie dans des conditions de fonctionnement constantes indiquent une baisse de flux due à l’accumulation de colmatage.
Détection de rupture : Des augmentations soudaines de la turbidité à la sortie par rapport aux valeurs d’entrée suggèrent des problèmes d’intégrité de la membrane nécessitant une enquête immédiate.
Comparaison des technologies d’instrumentation
Turbidimètres néphélométriques
Les turbidimètres modernes à faible plage utilisent des principes de mesure néphélométriques optimisés pour l’eau à faible turbidité :
Technologie de source lumineuse : La méthode EPA 180.1 spécifie une lampe à filament de tungstène avec la géométrie optique décrite dans la méthode. Les instruments conçus pour un fonctionnement continu de processus utilisent de plus en plus des sources LED avec des durées de vie évaluées en dizaines de milliers d’heures, ce qui élimine l’intervalle de remplacement de la lampe qui dominait auparavant la maintenance.
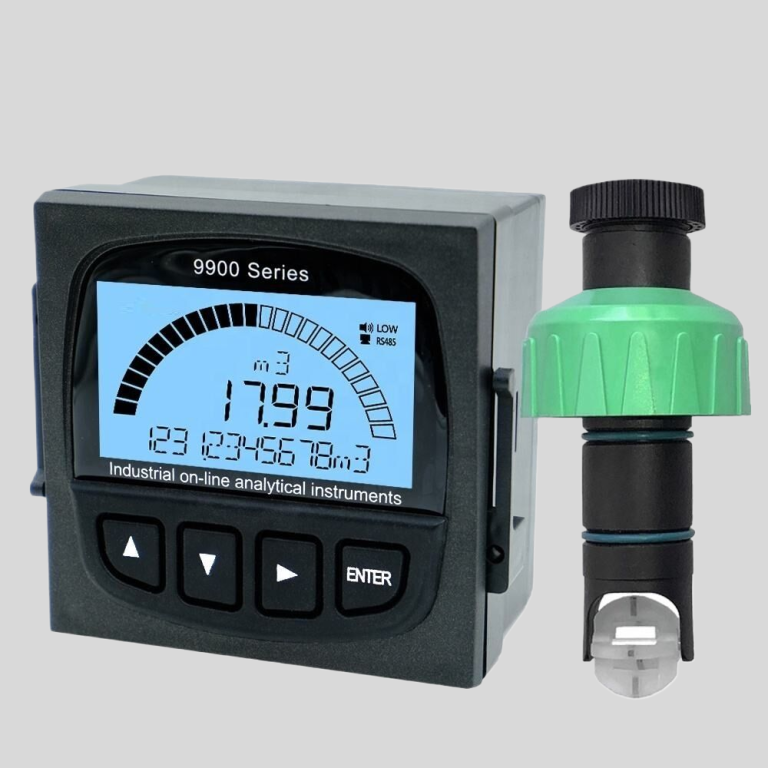
Conception du détecteur : Les détecteurs à photodiode ou à photomultiplicateur fournissent la sensibilité nécessaire à faible plage. Les testeurs de turbidité Shanghai ChiMay utilisent des détecteurs à photodiode en silicium avec un traitement du signal qui prend en charge des limites de détection de <0.001 NTU.
Présentation de l’échantillon : Les cellules à écoulement continu maintiennent une présentation d’échantillon continue, éliminant la variabilité de l’échantillonnage par lots.
Turbidimètres à rapport
Pour les applications avec des distributions de taille de particules variables, les turbidimètres à rapport offrent une meilleure précision :
Détection multi-angle : Les rapports entre la lumière diffusée à plusieurs angles compensent les effets de taille des particules.
Conformité à l’EPA 180.1 : De nombreux instruments à rapport répondent aux exigences de la méthode tout en offrant des performances étendues à faible plage.
Applications industrielles : Les turbidimètres à rapport sont adaptés aux applications où les distributions de taille des particules peuvent varier considérablement au fil du temps.
Instruments de diffusion de surface
Mesurer une turbidité très faible dans l’UPW est limité par la lumière parasite et par le fait qu’il peut n’y avoir presque rien dans l’eau à diffuser. Les instruments de diffusion de surface abordent cela avec des sources laser et une analyse de décalage de phase :
Détection par laser : Les sources laser cohérentes permettent de détecter la diffusion provenant de très faibles concentrations de particules.
Analyse de décalage de phase : Un traitement avancé du signal extrait des informations sur la concentration des particules à partir des caractéristiques de phase de la lumière diffusée.
Limites de détection pratiques : Les instruments de diffusion de surface atteignent des limites pratiques plus basses que la néphélométrie conventionnelle, mais les chiffres indiqués dans les fiches techniques sont mesurés dans des conditions de laboratoire propres. Dans une usine, la limite réalisable est déterminée par le système d’échantillonnage, pas par le capteur.
Applications dans la fabrication électronique
Distribution d’eau ultrapure
Les applications de turbidité les plus exigeantes se trouvent dans les systèmes de distribution d’UPW servant à la fabrication de semiconducteurs :
Surveillance au point d’utilisation : Les fabs leaders déploient une surveillance continue de la turbidité aux points d’utilisation, avec des seuils d’alarme d’avertissement et d’action fixés bien en dessous de 1 NTU — souvent à ou en dessous de 0.05 NTU, selon le processus et les spécifications propres à la fab.
Tendance des performances du système : Les données historiques de turbidité identifient une dégradation progressive des performances et soutiennent la maintenance prédictive.
Conformité réglementaire et interne : La documentation des mesures de turbidité soutient la conformité avec SEMI F63 et les spécifications internes de l’eau de la fab.
Applications d’eau de rinçage
L’eau de rinçage pour l’assemblage électronique nécessite un contrôle de la turbidité pour prévenir la contamination des composants sensibles :
Spécifications de rinçage final : La pratique industrielle maintient la turbidité de l’eau de rinçage finale à un niveau bas, avec des spécifications internes généralement bien en dessous de 1 NTU.
Fabrication de circuits imprimés (PCB) : Les opérations de nettoyage et de rinçage des cartes nécessitent une surveillance de la turbidité pour prévenir les résidus qui affectent la soudabilité et la fiabilité.
Fabrication d’affichages : La production d’affichages à écran plat utilise un rinçage à l’eau étendu avec des spécifications de turbidité strictes dérivées de la même logique de contrôle des défauts que les fabs de semiconducteurs.
Surveillance des eaux usées
Surveillance des effluents : Les permis réglementaires peuvent spécifier des limites de turbidité pour les eaux usées déversées ; là où elles existent, les chiffres dépendent entièrement des réglementations locales et de l’eau réceptrice.
Contrôle des processus : La surveillance de la turbidité dans les processus de traitement permet d’optimiser le dosage chimique et les performances de clarification.
Considérations de coût
L’économie de la surveillance de la turbidité concerne principalement ce que vous évitez, et ces coûts sont spécifiques au site :
Défauts de produit : La contamination par des particules provenant de l’eau de rinçage est un contributeur connu à la densité de défauts. Le coût par défaut évolue avec la valeur du produit en cours de traitement, ce qui explique pourquoi la même excursion de turbidité coûte beaucoup plus cher sur des nœuds avancés que sur des nœuds matures.
Dommages aux équipements : La contamination par des particules dans les outils de processus augmente la fréquence de maintenance et les coûts des consommables, en particulier sur les bancs humides et les outils de lithographie par immersion.
Pénalités environnementales : Les excursions de turbidité des eaux usées peuvent générer des pénalités réglementaires, l’exposition étant déterminée par le permis et l’agence d’application plutôt que par le paramètre.
Retour sur investissement : Le cas de rentabilité pour la surveillance repose sur la réduction des défauts et sur l’évitement des événements d’excursion. Les deux sont difficiles à quantifier à l’avance, et il est généralement préférable de dimensionner le système de surveillance en fonction du risque de processus plutôt qu’en fonction d’un chiffre de ROI fournisseur.
Meilleures pratiques de mise en œuvre
Directives d’installation des capteurs
Sélection de l’emplacement d’échantillonnage : Positionner les points d’échantillonnage là où l’écoulement est représentatif, en évitant les zones mortes, les zones stagnantes et les zones avec une turbulence excessive.
Contrôle du débit : Maintenir les débits d’échantillon dans les spécifications du fabricant pour garantir la stabilité de la mesure — la plupart des instruments spécifient une plage, et un débit trop faible provoque un dépôt dans la cellule.
Élimination des bulles d’air : Installer des pièges à bulles en amont des capteurs de turbidité ; l’air entraîné génère des lectures élevées erronées et est la cause la plus courante d’alarmes intempestives.
Protection contre la lumière : Protéger les capteurs de la lumière ambiante, en particulier pour les instruments utilisant des sources de lumière visible.
Procédures d’étalonnage
Maintenir l’exactitude de la mesure nécessite un étalonnage complet utilisant des normes primaires de Formazine traçables aux matériaux de référence NIST, des vérifications périodiques, et une documentation qui satisfait le système de qualité. L’intervalle d’étalonnage dépend de la propreté de l’échantillon ; un flux d’UPW est beaucoup plus clément pour un capteur qu’un débouché de clarification.
Protocoles de maintenance
La maintenance préventive concerne principalement le système d’échantillonnage : inspection visuelle quotidienne, nettoyage hebdomadaire du système d’échantillonnage, nettoyage mensuel des surfaces optiques, et inspection périodique couvrant la source lumineuse et la cellule d’écoulement.
Pratique émergente
Les systèmes qui combinent la turbidité avec le comptage de particules optiques offrent une détection sélective par taille, des alertes en temps réel pour les particules au-dessus d’un seuil, et des données de tendance qui peuvent être corrélées avec des dossiers de défauts. L’analyse superposée à ces données soutient la prédiction de colmatage, mais la valeur provient du travail de corrélation, pas de l’algorithme — un canal de turbidité que personne ne suit est juste un autre signal enregistré.
Où cela laisse les opérations
La surveillance de la turbidité est un indicateur de stabilité bon marché et robuste pour les systèmes d’eau électroniques, de la boucle d’UPW au clarificateur des eaux usées. Ce n’est pas un compteur de particules et il ne vous dira pas ce qu’est la particule, mais il vous dira que quelque chose a changé avant que les données du processus ne le fassent.
Les testeurs de turbidité Shanghai ChiMay supportent des limites de détection inférieures à 0.001 NTU et incluent des diagnostics pour l’état du capteur et des optiques. La contrainte de conception pratique reste le système d’échantillonnage : obtenez le flux, l’élimination des bulles et l’accès au nettoyage corrects, et l’instrument maintiendra son étalonnage.