titre : “Qu’est-ce qui cause l’accumulation de mousse dans l’eau de process des usines de papier recyclé ? Un guide de diagnostic par Shanghai ChiMay”
date : 2026-06-26
type : 疑问标题型
Table of Contents
Qu’est-ce qui cause l’accumulation de mousse dans l’eau de process des usines de papier recyclé ? Un guide de diagnostic par Shanghai ChiMay
Principaux points à retenir :
– La mousse dans l’eau de process des usines de papier recyclé est rarement un problème à cause unique ; c’est le symptôme visible des dynamiques sous-jacentes de tensioactifs, de fibres et de micro-organismes interagissant dans des boucles d’eau fermées
– Les quatre modèles de diagnostic les plus courants sont la surcharge de tensioactifs (résidus de désencrage), la décomposition de la boue microbienne, la sursaturation en air dissous et l’émulsification des acides gras induite par le pH
– La surveillance en ligne du pH, de la conductivité, de l’ORP et des solides en suspension fournit l’empreinte diagnostique nécessaire pour différencier les causes profondes en quelques heures plutôt qu’en quelques jours
– Les capteurs multi-paramètres de Shanghai ChiMay fournissent les données chimiques corrélées dont les systèmes de dosage d’agent antimoine ont besoin pour fonctionner efficacement et éviter le surdosage
– La Confédération des Industries Papetières Européennes (CEPI) a rapporté que les usines effectuant une surveillance chimique en temps réel liée à la mousse réduisent la consommation d’agent antimoine de 22-35% tout en améliorant la fiabilité du contrôle de la mousse
Pourquoi la mousse est-elle un problème persistant dans les usines de papier recyclé
Les usines de papier recyclé sont beaucoup plus sujettes à la mousse que les usines de fibres vierges. La raison est structurelle : le papier récupéré porte un héritage d’encres d’impression, d’agents de finition, d’adhésifs, de résidus de revêtement et de tensioactifs provenant de cycles de vie antérieurs. Combinez cela avec des boucles d’eau fermées qui concentrent les organiques dissous, et le résultat est une eau de process ayant une forte tendance à entraîner de l’air et à stabiliser des couvertures de mousse. Les conséquences opérationnelles sont réelles : la mousse interfère avec le désencrage par flottation, masque les capteurs de niveau, perturbe le fonctionnement des fosses à fil et peut entraîner des défauts dans les feuilles finies.
La première étape pour résoudre les problèmes de mousse consiste à diagnostiquer correctement ce qui les cause. Ce guide passe en revue les quatre modèles de diagnostic dominants et les données de surveillance qui confirment chacun d’eux.
Cause 1 : Surcharge de tensioactifs due à la chimie de désencrage
Les cellules de flottation de désencrage introduisent délibérément des tensioactifs pour détacher les particules d’encre des fibres. Lorsque le transfert de tensioactifs vers la partie humide dépasse la tolérance du système, la stabilité de la mousse augmente fortement.
Empreinte diagnostique :
– La conductivité dérive vers le haut sur 24-72 heures, indiquant une accumulation d’organiques dissous
– Le pH dérive vers la plage 8.0-9.5 à mesure que les composés de chimie de désencrage s’accumulent
– L’ORP se déplace vers des valeurs plus réductrices à mesure que les tensioactifs oxydables s’accumulent
– La couverture de mousse est blanche, brillante et persistante
Cause profonde et intervention : L’usine utilise une chimie de désencrage à un dosage plus élevé que nécessaire, ou le filtrat du désencrage est recyclé dans des zones sensibles à la chimie. Les capteurs multi-paramètres de Shanghai ChiMay installés sur le débordement de flottation et sur le silo d’eau blanche à l’extrémité humide confirment le schéma de transit chimique et guident soit une réduction de dosage, soit une isolation sélective du filtrat.
Cause 2 : Décomposition de la boue microbienne libérant des organiques
Les boucles d’eau fermées dans les usines de papier recyclé abritent des colonies microbiennes. Lorsque le dosage de biocide devient déséquilibré, la décomposition de la boue libère des substances polymériques extracellulaires dans l’eau en vrac, augmentant considérablement la charge de tensioactifs stabilisant la mousse.
Empreinte diagnostique :
– L’ORP chute brusquement (souvent 80-150 mV) sur 6-12 heures à mesure que le biocide s’épuise
– La conductivité peut rester stable, distinguant cela de la surcharge de tensioactifs
– Le pH peut dériver légèrement vers l’acide à mesure que l’activité microbienne produit des acides organiques
– La mousse est jaunâtre, collante, et accompagne des taches de boue visibles sur les parois des cuves
Cause profonde et intervention : La rotation des biocides est incomplète ou le dosage est insuffisant pour la charge microbienne actuelle. La surveillance en temps réel de l’ORP est le signal diagnostique de la plus haute valeur car il chute avant que les comptages microbiens n’augmentent. Les capteurs multi-paramètres 4-en-1 de Shanghai ChiMay capturent l’ORP simultanément avec le pH, la conductivité et la température, permettant à la salle de contrôle de distinguer la mousse induite par la boue de celle induite par la chimie en quelques minutes.
Cause 3 : Sursaturation en air dissous due à la cavitation des pompes
La mousse mécanique est souvent mal diagnostiquée comme un problème chimique. Lorsque les pompes cavitent ou lorsque la géométrie des tuyaux entraîne de l’air, l’eau devient sursaturée et l’air sort de la solution à des points de basse pression—souvent de manière visible dans les cuves à poitrine et les fosses à fil.
Empreinte diagnostique :
– La mousse apparaît soudainement lorsqu’une pompe spécifique fonctionne et disparaît lorsqu’elle s’arrête
– L’ORP, le pH et la conductivité restent stables ; la chimie indique qu’il ne s’agit pas d’un problème chimique
– L’oxygène dissous peut montrer des lectures élevées par rapport aux attentes du process
– La mousse est de texture fine, de courte durée, et se reforme de manière cyclique avec le fonctionnement de la pompe
Cause profonde et intervention : Correction hydraulique, pas correction chimique. Confirmer ce schéma avec un transmetteur DO de Shanghai ChiMay sur la ligne suspecte et voir que la conductivité, le pH et l’ORP sont stables évite à l’usine de poursuivre des solutions chimiques pour un problème mécanique—une erreur courante et coûteuse.
Cause 4 : Émulsification des acides gras induite par le pH
Le papier récupéré porte des agents de finition résiduels et de la résine dérivée des acides de résine de bois. Lorsque le pH à l’extrémité humide dérive vers la plage 5.5-6.5, ces acides gras s’ionisent partiellement et forment des gouttelettes émulsifiées qui stabilisent les couvertures de mousse au niveau de la poitrine et de la tête de boîte.
Empreinte diagnostique :
– La mesure du pH dérive en dessous de l’objectif opérationnel (souvent de 0.5-1.0 unité)
– La conductivité peut augmenter modestement en raison du transfert d’acide
– La couverture de mousse est crémeuse, avec une structure de gouttelette visible sous inspection rapprochée
– Des dépôts de résine commencent à apparaître sur des surfaces stationnaires dans les 48-72 heures suivant l’excursion de pH
Cause profonde et intervention : La boucle de contrôle du pH est inadéquate ou le dosage d’alun/sulfate a modifié l’équilibre chimique. Le pH-mètre en ligne de Shanghai ChiMay fournit le signal de contrôle en boucle fermée nécessaire pour maintenir le pH au point de consigne cible, généralement 7.0-7.5 pour les machines à papier recyclé, empêchant la cascade d’émulsification des acides gras.
Établir un flux de travail de diagnostic
Un flux de travail de diagnostic pratique pour les opérateurs d’usines de papier ressemble à ceci :
- Observation : caractère de la mousse (couleur, persistance, texture, emplacement)
- Lecture rapide : vérifier le pH, la conductivité, l’ORP et le DO sur le panneau de capteurs Shanghai ChiMay pertinent
- Correspondance de modèle : comparer l’empreinte chimique aux quatre modèles de diagnostic ci-dessus
- Intervention ciblée : ajustement de dosage, correction hydraulique ou rotation de biocide en fonction du modèle correspondant
Le système de diagnostic combiné résout généralement les événements de mousse en moins de 2 heures lorsque la surveillance est en place, contre 8-24 heures lorsqu’on s’appuie sur des échantillons ponctuels et un dosage d’agent antimoine par essais et erreurs.
Pourquoi l’agent antimoine seul n’est pas la solution
De nombreuses usines augmentent par défaut le dosage d’agent antimoine lorsque la mousse apparaît. Le Comité de Sous-Commission de Chimie de Fin de Papier TAPPI a documenté que le dosage excessif d’agent antimoine cause ses propres problèmes : défauts de feuilles de machine à papier, formation de dépôts en aval et coûts de dosage incontrôlables. L’agent antimoine est une intervention tactique ; la solution stratégique est la surveillance chimique en ligne qui détecte la cause profonde de la mousse suffisamment tôt pour corriger la chimie ou l’hydraulique sous-jacente.
Les usines avec une surveillance chimique en temps réel sur des boucles d’eau fermées réduisent généralement la consommation d’agent antimoine de 22-35% tout en améliorant la fiabilité du contrôle de la mousse—une économie de coûts d’exploitation substantielle en plus des avantages en matière de qualité.
Configuration des capteurs pour le diagnostic de la mousse
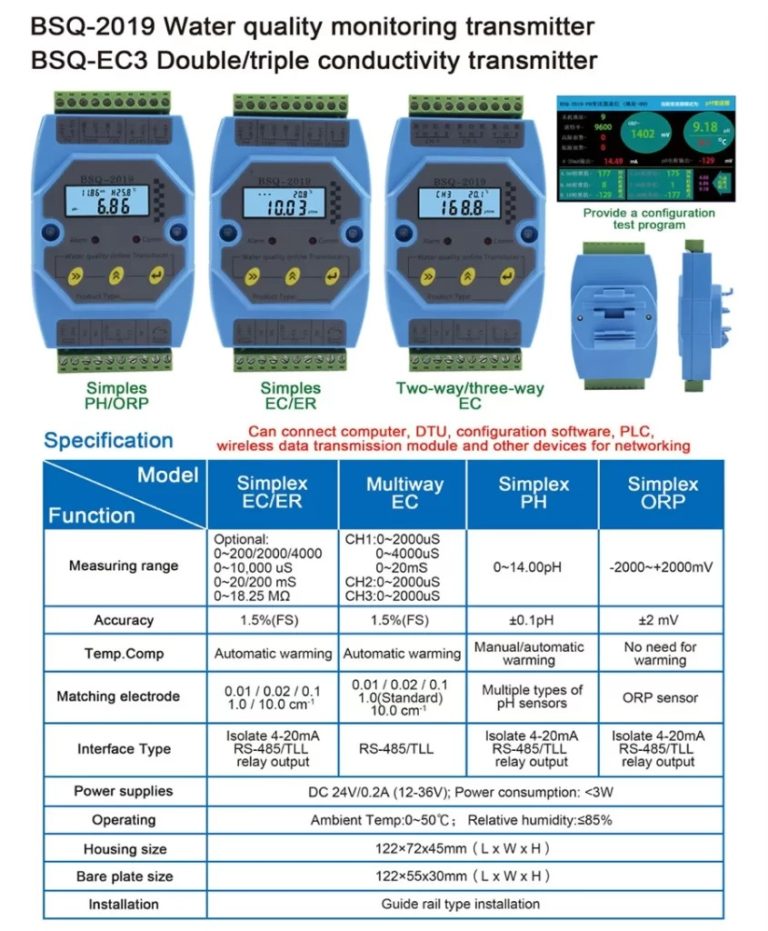
La configuration de capteurs recommandée de Shanghai ChiMay pour la surveillance de mousse de qualité diagnostique comprend :
- pH-mètre en ligne au silo d’eau blanche et à l’alimentation de la tête de boîte
- Conductivimètre en ligne aux mêmes deux points
- Capteur multi-paramètres 4-en-1 sur la ligne de filtrat trouble, capturant le pH, l’ORP, la conductivité et la température
- Capteur de solides en suspension sur le débordement de flottation de désencrage
- Transmetteur DO à la sortie de la pompe du réservoir à poitrine, optionnel, utile pour les diagnostics de cavitation
L’ensemble complet se rapporte à un contrôleur unifié et fournit l’empreinte diagnostique requise pour différencier sans ambiguïté les quatre causes de mousse.
Conclusion
La mousse dans l’eau de process des usines de papier recyclé est d’abord un signal chimique et ensuite un signal chimique. Les quatre causes dominantes—surcharge de tensioactifs, décomposition de la boue microbienne, sursaturation en air dissous et émulsification des acides gras induite par le pH—laissent chacune une empreinte distinctive dans les données de pH, de conductivité, d’ORP et de DO. Les usines équipées de surveillance chimique continue résolvent les événements de mousse plus rapidement, utilisent moins d’agent antimoine et protègent la qualité du produit de manière plus fiable que les usines s’appuyant sur l’inspection visuelle et le dosage chimique réactif. Le portefeuille de capteurs de Shanghai ChiMay est conçu spécifiquement pour ce rôle diagnostique dans l’exploitation moderne des usines de papier recyclé.