La turbidité est le chiffre le plus utile dans un clarificateur d’effluents textiles, et c’est aussi le plus facile à mesurer de manière incorrecte. Deux usines peuvent lire la même valeur NTU avec deux instruments différents et signifier des choses très différentes, car la turbidité n’est pas une mesure de la quantité de solides que l’eau contient—c’est une mesure de la quantité de lumière que l’eau diffuse. Dans les effluents textiles, où la couleur de l’eau change avec chaque lot de teinture, cette distinction détermine si l’instrument est utile ou trompeur.
Ce guide couvre les principes optiques derrière la mesure de la turbidité, comment un capteur de turbidité est construit, comment il doit être calibré et placé, et ce qui tourne généralement mal dans une installation de teinturerie.
Table of Contents
Ce que la turbidité mesure réellement
La turbidité quantifie l’effet optique des matériaux suspendus et colloïdaux. Un faisceau de lumière entrant dans un échantillon perd de l’intensité de deux manières : il est absorbé par la couleur dissoute et il est diffusé par des particules. Les instruments de turbidité sont conçus pour répondre à la diffusion et pour rejeter l’absorption autant que possible.
La conséquence est que la turbidité est une mesure relative. Elle ne devient un chiffre absolu que par calibration par rapport à une norme de référence, c’est pourquoi chaque lecture de turbidité est traçable à la norme utilisée pour la produire.
Normes et unités
Formazine est le matériau de référence principal pour la turbidité. Des suspensions de polymère de formazine sont préparées à des concentrations définies et des valeurs exprimées en NTU (unités de turbidité néphélométriques) leur sont attribuées. Les préparations de formazine stabilisé—formazine suspendu dans une matrice polymère—ont largement remplacé le formazine fraîchement préparé sur le terrain car elles conservent leur valeur beaucoup plus longtemps et sont beaucoup plus faciles à manipuler en toute sécurité.
FNU (unités néphélométriques de formazine) est utilisé lorsque la mesure est effectuée selon la méthode ISO, qui spécifie une géométrie d’instrument différente de la méthode EPA. Les deux unités sont numériquement équivalentes lorsque l’instrument respecte la norme pertinente, mais les normes ne sont pas interchangeables dans un permis, il est donc utile de savoir laquelle s’applique à la limite de rejet en question.
Géométrie de mesure
Mesure néphélométrique
Les instruments néphélométriques mesurent la lumière diffusée à 90° par rapport au faisceau incident. La mesure suit ISO 7027 et EPA Method 180.1, qui spécifient la source de lumière, la géométrie du détecteur et les exigences de calibration pour la mesure de turbidité réglementaire. La détection à 90° est la plus sensible à la gamme de taille des particules qui dominent dans la clarification et la surveillance de la filtration, c’est pourquoi c’est la géométrie par défaut pour les applications d’effluents et d’eau potable.
Le choix de la source lumineuse diffère entre les méthodes. ISO 7027 spécifie une source proche infrarouge à 860 nm, tandis que l’EPA 180.1 spécifie une lampe à tungstène dans la plage visible. La source proche infrarouge a un avantage pratique dans les effluents textiles : le colorant dissous absorbe fortement dans le spectre visible, donc un instrument à 860 nm voit beaucoup moins d’interférences de couleur qu’un instrument à lumière visible.
Mesure de la lumière atténuée (transmise)
Les instruments atténués mesurent la perte d’intensité à travers l’échantillon plutôt que la lumière diffusée sur le côté. Cette géométrie est utile pour des turbidités très élevées, où la diffusion à 90° est saturée, et elle donne une lecture qui répond à la concentration de particules sur l’ensemble du chemin plutôt qu’à la diffusion d’un petit volume. Pour les effluents textiles avec une forte charge de colorant, la mesure de la lumière transmise est fortement influencée par l’absorption de couleur, et elle doit être corrigée ou restreinte à des échantillons connus pour être faibles en couleur.
Choisir une géométrie pour les eaux usées de bain de teinture
La combinaison de couleur et de solides dans les effluents textiles rend le choix de la source lumineuse plus important que la géométrie dans de nombreuses installations. Un liquide de teinture sombre diffusant fortement à 90° mais absorbant également le faisceau incident lira haut sur un instrument à lumière visible car l’absorption retire la lumière qui serait autrement mesurée comme transmise—et la calibration dérive alors chaque fois que la recette de teinture change. Un instrument néphélométrique à 860 nm élimine la plupart de ce problème, mais il doit encore être vérifié par rapport à l’effluent réel, car certaines classes de colorants absorbent également dans la plage proche infrarouge.
La réponse pratique est un instrument néphélométrique avec une source proche infrarouge, installé à un point d’échantillonnage où la charge de colorant est comparable à celle à laquelle la limite de rejet s’applique—généralement après clarification, où la couleur a été largement éliminée et la lecture de turbidité est dominée par les solides résiduels.
Construction du capteur
Un capteur de turbidité fonctionnel se compose de plus qu’une source lumineuse et un détecteur :
- Source LED proche infrarouge pour le rejet de couleur, assortie à ISO 7027 lorsque le permis fait référence à cette norme
- Fenêtres optiques en verre ou en saphir, le saphir étant préféré dans les flux abrasifs ou à haut contenu en solides
- Une chambre de mesure conçue pour supprimer les bulles, car l’air entraîné diffuse la lumière beaucoup plus efficacement que les solides mesurés et est la cause la plus courante de lectures erronées
- Mécanisme de nettoyage—un essuie-glace automatique ou un système de soufflage d’air, qui est le composant qui détermine si l’instrument reste précis entre les calibrations
- Sortie numérique pour le système de contrôle, avec la mesure brute et l’état de diagnostic disponibles pour le diagnostic des pannes
Le système de nettoyage mérite plus d’attention qu’il n’en reçoit généralement. Un capteur de turbidité dans les effluents textiles mesure la lumière à travers une fenêtre que la croissance biologique, l’huile et les fines fibres vont recouvrir en quelques jours. La meilleure conception optique échoue si la fenêtre est encrassée, et un module d’essuie-glace est généralement la différence entre un instrument qui fonctionne une saison sans intervention et un autre qui nécessite un nettoyage manuel chaque semaine.
Pratique de calibration
La turbidité est une mesure relative, donc la discipline de calibration détermine si les chiffres ont un sens.
Calibration d’usine contre le formazine établit la réponse de base de l’instrument sur sa plage. Cela devrait être livré avec un certificat qui identifie la norme et la méthode utilisée.
Vérification de la norme secondaire. La norme primaire se dégrade et est difficile à manipuler, donc des contrôles de routine utilisent une norme solide secondaire stable. Vérifiez-la chaque semaine pendant la mise en service et mensuellement par la suite. C’est un contrôle, pas une calibration—cela vérifie que l’instrument n’a pas dérivé, et c’est assez rapide pour être effectué régulièrement.
Vérification croisée avec un turbidimètre de banc. Chaque trimestre, comparez l’instrument en ligne avec un turbidimètre de laboratoire sur un échantillon prélevé au même point. Cela détecte la dérive dans la norme secondaire elle-même et confirme que la lecture en ligne est comparable à ce que le laboratoire rapporte pour la même eau.
Enregistrez tout. Les résultats de vérification, les événements de nettoyage et les ajustements de calibration sont la preuve que l’instrument était valide à un jour donné—ce qui est important si un résultat de rejet est contesté.
Où installer dans une usine d’effluents textiles
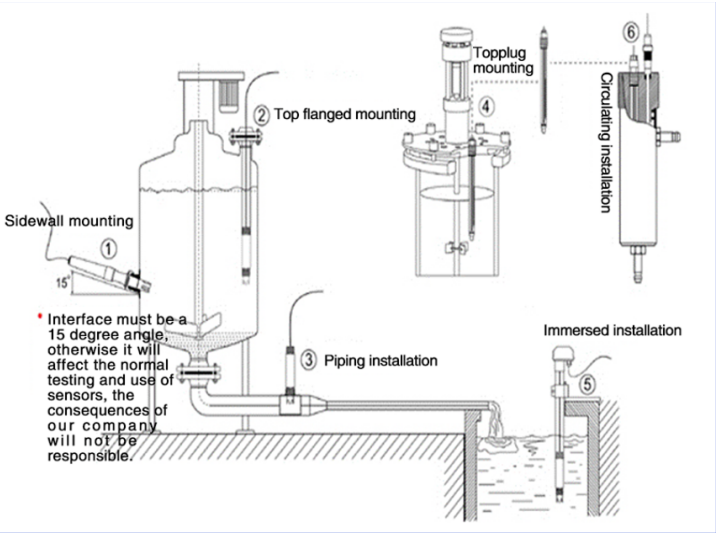
Quatre points de mesure couvrent presque tous les besoins opérationnels et de conformité :
- Sortie du clarificateur — le point de contrôle principal pour le dosage de coagulant et de floculant, et la première indication que la performance de décantation a changé
- Sortie du filtre à sable ou multimédia — vérifie que la filtration fonctionne et prédit ce qui atteint l’étape de membrane
- Alimentation en membrane — protège les membranes en détectant les solides transportés depuis le prétraitement en amont
- Décharge finale ou boucle de réutilisation — la mesure de conformité, et où la qualité de l’eau détermine si la réutilisation est viable
Placer un seul instrument uniquement au point de décharge fournit des données de conformité mais aucune information de contrôle. Les décisions de dosage qui déterminent le résultat de rejet sont prises au clarificateur, donc la mesure là-bas est ce qui permet de gérer le résultat plutôt que de simplement le rapporter.
Problèmes courants sur le terrain
Fibres s’enroulant autour de l’essuie-glace. Les effluents textiles transportent des peluches et des fragments de fibres qui se coincent sur l’arbre de l’essuie-glace et l’empêchent de tourner. La solution est mécanique : vérifiez l’essuie-glace à chaque visite de service et envisagez un design d’essuie-glace avec un arbre scellé ou un arrangement de nettoyage qui ne présente pas de point d’accrochage.
Dérive optique due au revêtement. Les colorants, l’huile et le biofilm recouvrent les fenêtres et réduisent l’intensité de la source atteignant le détecteur, ce qui se lit comme une valeur de turbidité en baisse—un mode de défaillance qui imite une amélioration. Un nettoyage périodique avec de l’acide citrique dilué élimine le tartre minéral, et l’hypochlorite de sodium dilué gère les films biologiques. Planifiez le nettoyage plutôt que d’attendre que la lecture semble incorrecte.
Interférence de mousse. La mousse passant à travers la chambre de mesure diffuse la lumière et produit des pics qui ne sont pas liés aux solides. Un puits de tranquillisation ou un anneau de dégazage avant le capteur élimine la plupart de l’entraînement d’air et permet aux bulles de s’échapper avant la mesure.
Interférence de colorant dans des échantillons à haute couleur. Lorsque la mesure doit avoir lieu avant la décoloration, un instrument à 860 nm réduit mais n’élimine pas l’effet. L’approche honnête est de vérifier la corrélation par rapport à la mesure de laboratoire pour chaque classe de colorant majeure et de savoir où l’instrument peut et ne peut pas être fiable.
Débit et décantation. Une chambre de mesure avec un débit insuffisant permet aux solides de se déposer sur l’optique ; un débit excessif entraîne de l’air. La plupart des capteurs à flux spécifient une plage de vitesse de fonctionnement pour cette raison précise.
Utiliser la turbidité avec d’autres paramètres
Les lectures de turbidité deviennent beaucoup plus utiles aux côtés des paramètres qui les expliquent :
- Turbidité avec COD distingue la charge organique des solides inertes, ce qui est important tant pour le contrôle du traitement que pour les limites de permis
- Turbidité avec pH relie le transport de solides à la chimie de coagulation, où le point de consigne de pH détermine si le coagulant fonctionne ou non
- Turbidité avec conductivité sépare les problèmes de solides des problèmes de sels dissous, qui est la distinction qui détermine si un flux de réutilisation est acceptable en aval
Les usines qui passent de contrôles manuels périodiques de turbidité à une mesure en ligne réduisent généralement la consommation de coagulant, car le dosage peut être ajusté à mesure que les solides d’influent diminuent plutôt que d’être maintenu à un taux dimensionné pour le pire des cas. La taille des économies dépend de la variation de l’eau douce et de la charge d’effluent sur le site, et elle doit être établie à partir des propres dossiers de dosage de l’usine sur une pleine gamme de conditions de fonctionnement.
Conclusion
La mesure de la turbidité semble trompeusement simple : briller une lumière, mesurer la diffusion, lire le chiffre. Dans les effluents textiles, la simplicité est le piège. La couleur, les fibres, la mousse et le biofilm éloignent toutes la lecture de la valeur qui compte, et l’instrument ne mérite sa place que si la géométrie, la source lumineuse, le système de nettoyage et la routine de calibration sont tous adaptés à l’eau mesurée.
Shanghai ChiMay fournit des capteurs de turbidité, des transmetteurs et des instruments de surveillance de la qualité de l’eau multi-paramètres pour les effluents textiles et les applications de traitement des eaux industrielles.