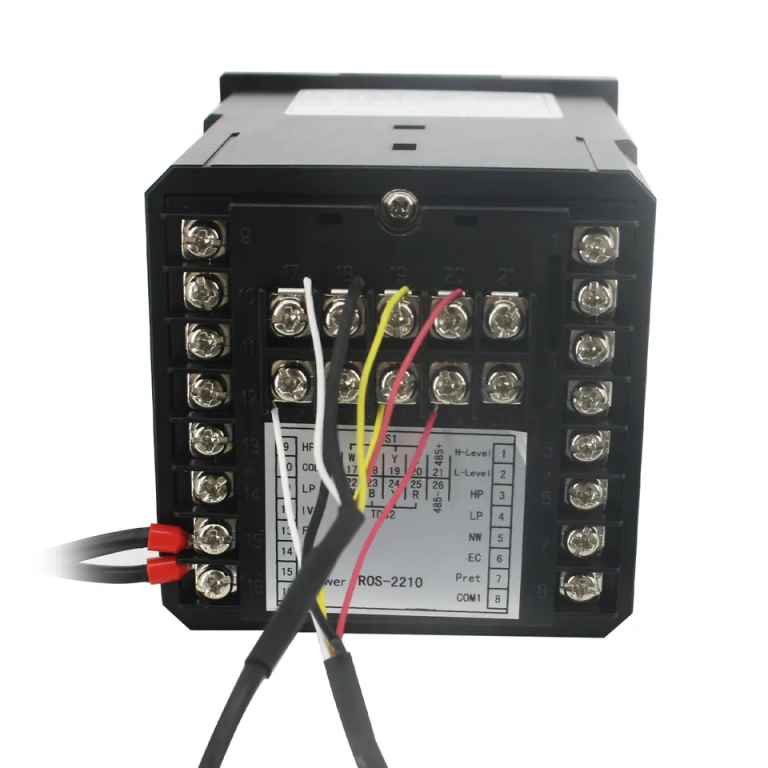
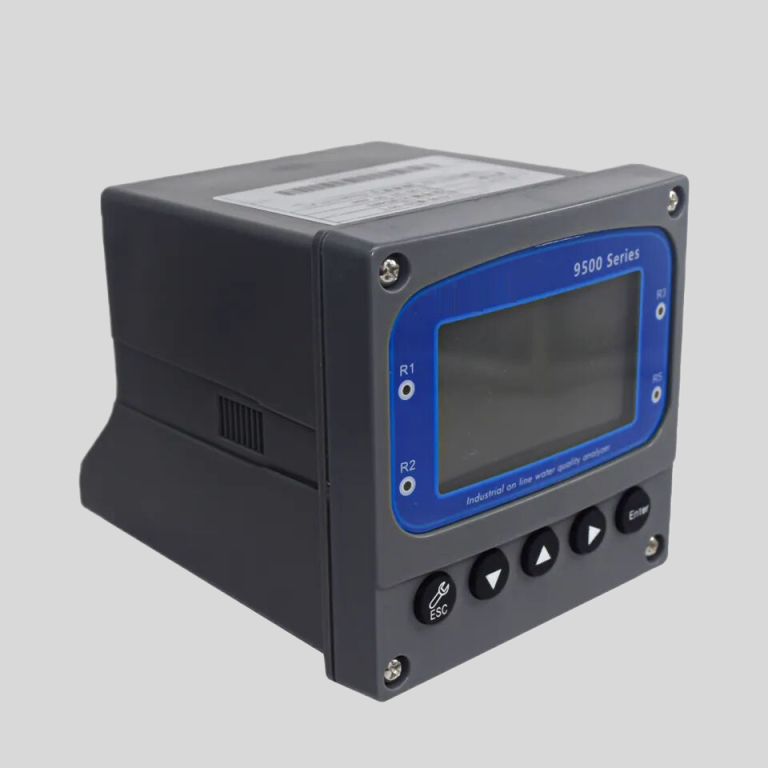
Коррозия является одной из старейших проблем затрат в химической переработке, и коррозия со стороны воды составляет большую её часть. Растворённый кислород, хлориды, кислоты и колебания pH в процессе воды создают условия, которые могут вывести из строя углеродную сталь или трубку теплообменника гораздо раньше, чем это предполагает проектный срок службы. То, что изменилось за последние два десятилетия, — это инструменты: онлайн-измерение проводимости, pH, растворённого кислорода и ORP теперь предоставляет заводу непрерывную видимость химии воды, которая вызывает коррозию.
В этой статье рассматриваются механизмы, которые стоит контролировать в химической процессной воде, набор датчиков, который их охватывает, и как размещать и использовать инструменты.
Table of Contents
Понимание механизмов коррозии в химической процессной воде
Основы электрохимической коррозии
Коррозия в системах химической процессной воды происходит главным образом через электрохимические механизмы, с одновременными анодными и катодными реакциями на интерфейсе металл-вода. Когда металлические поверхности контактируют с агрессивной химией воды, образуются гальванические элементы, которые приводят к растворению металла — стандартное лечение этого вопроса освещается в учебниках по коррозии и в справочниках по коррозии ASM International.
Анодная реакция освобождает ионы металла:
Fe → Fe²⁺ + 2e⁻ (анодная реакция)
Скорость зависит от растворённого кислорода, содержания хлоридов, температуры и pH. Хлорид — это параметр, который чаще всего связывают с локализованной атакой на нержавеющую сталь, так как он разрушает пассивные пленки и способствует образованию ямок; степень тяжести сильно зависит от концентрации, температуры и сплава, поэтому эффект следует оценивать для конкретной металлургии, а не предполагать.
Катодная реакция в аэрационной воде обычно включает восстановление кислорода:
O₂ + 2H₂O + 4e⁻ → 4OH⁻
Комбинация этих реакций производит осадки гидроксида железа, которые могут либо защищать поверхность, либо, если они образуются неравномерно, создавать ячейки концентрации кислорода, которые приводят к коррозии под осадками.
Ключевые ускорители коррозии в химической процессной воде
| Фактор коррозии | Уровень воздействия | Метод обнаружения |
|---|---|---|
| Растворённый кислород | Критически важно в аэрационных системах | Передатчик DO |
| Ион хлорида | Высокий для нержавеющей стали | Анализ проводимости / хлоридов |
| Низкий pH | Критически важно в кислой среде | pH электрод |
| Высокая температура | Высокая (кинетика) | Датчик температуры |
| Предшественники отложений | Умеренный | Мониторинг мутности / жесткости |
| Сероводород | Критически важно в кислой среде | Датчик ORP |
Эффекты температуры: В качестве правила, скорость коррозии примерно удваивается при каждом увеличении температуры воды на 10°C, до тех пор, пока растворённый кислород не станет ограничивающим (обычно выше 60°C). Это соотношение типа Аррениуса, и оно достаточно хорошо подходит для трендов и для установки порогов тревоги.
Влияние скорости потока: Турбулентный поток на скоростях выше примерно 1.5 м/с может физически удалять защитные слои отложений и способствовать коррозии под осадками в некоторых геометриях. С другой стороны, застойные условия ниже примерно 0.3 м/с позволяют оседать взвешенным частицам и способствовать биологическому росту. Оба крайности являются проблемами проектирования; ценность мониторинга заключается в знании, на какой стороне границы вы находитесь.
Современные технологии мониторинга
Онлайн-датчики проводимости
Онлайн-датчики проводимости являются основой программы мониторинга коррозии в процессной воде. Они измеряют способность воды проводить ток, что тесно связано с концентрацией растворённых ионов и, следовательно, служит быстрым индикатором нарушений процесса, утечек между сторонами теплообменника и изменений в циклах концентрации:
Способность к раннему предупреждению: Внезапные изменения проводимости обычно указывают на загрязнение или нарушение процесса, оба из которых могут ускорить коррозию. То, что проводимость делает хорошо, — это быстрое обнаружение изменений; то, что она не может сделать, — это сказать, какие виды изменились, именно поэтому она используется вместе с измерением специфических ионов, где химия имеет значение.
Дифференциация отложений и коррозии: Мониторя тренды проводимости вместе с pH, ORP и температурой, операторы могут различать условия отложений и активной коррозии. Датчики проводимости Shanghai ChiMay включают компенсацию температуры и поддерживают точность измерений в пределах ±0.5% в типичном диапазоне процессной воды от 5 до 95°C.
Контроль цикла концентрации: В системах рециркуляции охлаждения измерение проводимости управляет контролем сброса, который является основным рычагом как для отложений, так и для концентрации коррозионных ионов.
Системы мониторинга pH
Поддержание pH в правильном диапазоне является одной из самых эффективных мер контроля коррозии. Связь хорошо установлена:
- pH 6.5-7.5: Минимальная зона скорости коррозии для углеродной стали в большинстве вод
- pH <6.0: Начало ускоренной кислой атаки
- pH >9.0: Риск каустического растрескивания в определённых сплавах и риск отложений в жестких водах
Диапазоны являются индикативными — правильный диапазон зависит от металлургии, химии воды и программы ингибиторов коррозии.
Цифровые датчики pH от Shanghai ChiMay используют технологию стеклянного электрода с защитой референсного соединения для химически агрессивной среды. Инструменты поддерживают стабильность измерений ±0.02 pH на протяжении 30-дневных калибровочных интервалов, а опциональные конструкции референсного соединения продлевают срок службы в условиях высокой загрязнённости.
Мониторинг растворённого кислорода
Растворённый кислород является основным катодным реагентом в коррозии аэрационной воды, поэтому непрерывное измерение DO является основой для оценки коррозионного потенциала:
| Уровень DO | Характер коррозии | Типичный ответ |
|---|---|---|
| < 0.5 ppm | Низкая активность кислорода | Мониторинг локализованных ячеек |
| 0.5-2.0 ppm | Умеренная | Приемлемо с обработкой в большинстве систем |
| 2.0-8.0 ppm | Активная аэробная коррозия | Усиленная обработка / деаэрация |
| > 8.0 ppm | Серьёзная для углеродной стали | Немедленно расследовать |
В закрытых системах DO обычно контролируется химическими кислородными ловушками, и задача мониторинга заключается в том, чтобы подтвердить, что доза ловушки соответствует нагрузке. В одноразовых системах DO не подлежит контролю, и мониторинг используется для выбора материалов и установки интервалов инспекции.
Лучшие практики внедрения
Стратегия размещения датчиков
Размещение определяет, насколько много данных вы получаете. Общая практика заключается в мониторинге в следующих точках, выбранных так, чтобы каждая из них отвечала на конкретный вопрос:
- Забор сырой воды: Устанавливает базовое качество воды и сезонные колебания
- Возвратные линии процесса: Обнаруживает побочные продукты коррозии и сбой обработки
- Входы/выходы теплообменника: Улавливает влияние термического стресса на ту же химию воды
- Мёртвые участки и зоны с низким потоком: Наивысший риск локализованной атаки и биологического роста
- Точки обработанной воды: Подтверждает, что обработка контроля коррозии достигает целевой химии
Интеграция и анализ данных
Программы мониторинга коррозии генерируют данные, которые должны достигать людей, принимающих решения. Передатчики Shanghai ChiMay поддерживают отраслевые стандарты протоколов, включая HART, Modbus RTU/TCP и Profibus PA, так что показания могут быть интегрированы в DCS завода вместе с процессными данными.
Анализ трендов: Данные о трендах показывают то, что одиночные измерения не могут — медленное отклонение проводимости после смены смолы, увеличение времени распада DO после дозы ловушки или сдвиг pH каждый раз, когда партионный реактор сбрасывает. Просмотрите минимальные, максимальные и средние значения за 24-часовой период по сравнению с сезонными базами, и рассматривайте резкое изменение в долго стабильном параметре как событие, требующее расследования, а не шум.
Сопоставление с физической инспекцией
Онлайн-мониторинг химии сообщает вам, когда условия способствуют коррозии. Он не измеряет потерю металла. Полная программа сочетает датчики с периодическими физическими проверками — купоны, ультразвуковое измерение толщины или зонды — так что данные о химии могут быть интерпретированы в контексте фактических скоростей. Совместный анализ двух наборов данных делает программу мониторинга коррозии предсказуемой, а не просто информативной.
Анализ ROI
Мониторинг коррозии обычно оправдывается за счёт избежания простоя и преждевременной замены, а не за счёт химических сбережений:
- Меньше незапланированных отключений, так как проблемы с химией на верхнем уровне обнаруживаются до того, как они достигнут оборудования
- Затраты на химическую обработку удерживаются на уровне, который требует химия, а не на консервативной фиксированной дозе
- Долговечность оборудования увеличивается за счёт лучшего контроля условий, способствующих потере металла
Сообщаемые сроки окупаемости для хорошо управляемой программы обычно составляют от одного до трёх лет на заводах с историей коррозионных сбоев и значительно дольше на заводах, где химия уже хорошо контролируется. Цифры по возврату инвестиций, приведённые для всей категории, следует рассматривать с осторожностью; эти цифры зависят почти исключительно от базовой частоты сбоев и стоимости принудительного простоя на данном конкретном заводе.
Заключительные замечания
Эффективный мониторинг коррозии в химической процессной воде является многопараметрической задачей: проводимость для ионной концентрации и быстрого обнаружения событий, pH для риска кислой и каустической атаки, растворённый кислород для катодной активности, ORP для кислых и окислительных условий, и температура для кинетики. Современные онлайн-инструменты от производителей, таких как Shanghai ChiMay, обеспечивают точность и возможности интеграции, необходимые для передачи этих данных в контрольную комнату завода.
Операторы заводов, стремящиеся сократить потери от коррозии, должны приоритизировать непрерывный мониторинг над периодическими данными инспекции, а затем проверять показания датчиков по сравнению с физическими измерениями потери металла как минимум раз в год. Этот шаг верификации и есть то, что делает программу честной.