Una casa de tintura se juzga por la consistencia del tono y la entrega, no por su factura de agua. Esa es exactamente la razón por la que la gestión del agua es donde están los ahorros fáciles. En la mayoría de las plantas de acabado textil, el agua es el costo de servicios más grande después de la energía, y una parte significativa de ella sale de la planta llevando calor, productos químicos y color que se pagaron y nunca se utilizaron en el proceso.
Este artículo cubre a dónde va realmente el agua en una casa de tintura, los cambios operativos que la reducen sin afectar la consistencia del tono, y las mediciones que hacen que esos cambios se mantengan.
Table of Contents
Dónde Va el Agua
El uso de agua de una casa de tintura está dominado por el lavado y el enjuague. El enjuague después de la tintura y después de la impresión representa la mayor parte de la ingesta de agua de la planta; en la mayoría de los molinos, más de la mitad, porque cada paso de enjuague dura lo suficiente para alcanzar una claridad de licor objetivo, y la secuencia de enjuague se repite para cada lote.
El resto va a:
- Agua de preparación de tintes y productos químicos, que es un volumen pequeño pero con un requisito de calidad exigente, ya que la dureza y los iones metálicos afectan el tono
- Agua de preparación para calderas y sistemas de vapor, donde el agua se pierde como condensado o como purga
- Limpieza entre lotes, tanto de máquinas como del suelo y equipos circundantes
- Enfriamiento y lavado, incluyendo el agua utilizada en el tratamiento de gases de escape
Las dos categorías que más importan para un programa de reducción son el enjuague (gran volumen, flexibilidad operativa) y el agua de preparación (pequeño volumen, alto requisito de calidad). Reducir el volumen de enjuague es de donde provienen los primeros ahorros; reutilizar agua es de donde provienen los mayores ahorros estructurales.
Agua de Enjuague: La Mayor Oportunidad Única
El agua de enjuague está gobernada por cómo el operador decide que un enjuague ha terminado. En una planta que funciona con juicio manual o en un horario fijo, el enjuague se realiza del lado seguro, lo que significa que se prolonga más de lo necesario en la mayoría de los lotes y, aun así, ocasionalmente se queda corto en los difíciles.
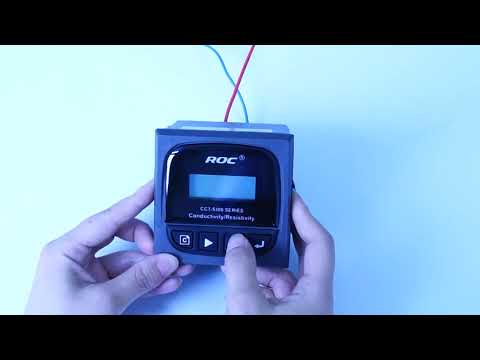
El cambio que funciona es reemplazar el juicio por una medición. Una lectura de conductividad o turbidez en el licor de enjuague le dice al operador si la concentración de tinte residual y sal ha alcanzado el nivel que requiere el siguiente paso. Una vez que esa medición está en su lugar:
- Las secuencias de enjuague se pueden acortar donde la lectura muestra que se ha alcanzado el objetivo antes
- El enjuague en contracorriente se vuelve práctico, porque el agua de enjuague más limpia va a la etapa final de enjuague y fluye hacia atrás a través de las etapas anteriores, por lo que cada etapa ve agua que es más limpia de lo que sería en una secuencia de paso único
- La variación de lote a lote en el tiempo de enjuague se elimina, lo que ayuda a la consistencia así como al consumo de agua
Los molinos que instalan monitoreo de enjuague y arreglos de enjuague en contracorriente informan reducciones en el uso de agua de enjuague, siendo el tamaño de la reducción dependiente de cuán conservadora era la secuencia fija original y de la configuración de la máquina. El ahorro se realiza sin ningún cambio en el tinte o el objetivo de tono.
Reutilización y Reciclaje
El agua que sale de una casa de tintura lleva calor, sal y color, y cada uno de esos factores determina si puede ser reutilizada.
Recuperación de calor es la victoria más sencilla, y es independiente de la calidad del agua. El agua de enjuague caliente puede usarse para precalentar el agua de proceso entrante a través de un intercambiador de calor, lo que reduce la demanda de vapor para el siguiente baño. El agua luego va a la planta de tratamiento no más caliente de lo que lo habría estado de otra manera.
Reutilización por nivel de calidad. El agua de las etapas finales de enjuague es mucho más limpia que el agua del primer enjuague después del baño de tinte. En lugar de mezclarla y tratar toda la corriente, las corrientes más limpias pueden ser segregadas y reutilizadas para pasos menos exigentes: primeros enjuagues, lavado de equipos o fregado.
Reutilización con tratamiento. El agua de tintura no es infinitamente reutilizable; la sal acumulada, el color residual y los orgánicos disueltos limitan el número de ciclos a menos que el agua sea tratada. El tratamiento por membrana y la oxidación avanzada extienden el potencial de reutilización, pero aumentan significativamente el costo por metro cúbico. La cuestión de ingeniería no es si estas tecnologías funcionan, sino si el valor del agua y el límite de descarga justifican el costo de tratamiento en la ubicación de la planta. Donde los límites de descarga son estrictos y el agua es cara, la reutilización con tratamiento generalmente compensa. Donde el agua es barata y la descarga es a una alcantarilla municipal con margen, el caso es más difícil.
La reutilización es un negocio cuidadoso en una casa de tintura. Una corriente que lleva tinte residual o dureza a un tono claro producirá un retrabajo, y el costo de un lote retrabajado puede superar un mes de ahorro de agua. Los sistemas de reutilización deben diseñarse con los pasos críticos de calidad, especialmente el agua de preparación de tintes y productos químicos, mantenidos con agua fresca.
Control del Proceso: pH, Temperatura y Dosis
La tintura depende de que las condiciones químicas se mantengan dentro de un rango estrecho. El pH controla cómo el tinte se fija a la fibra, la temperatura impulsa la cinética de fijación, y la dosificación de sal, álcali y auxiliares determina la agotamiento del baño de tinte.
El control automatizado de estos parámetros sirve primero a la calidad y segundo a la eficiencia de los recursos:
- Control de pH en un bucle de dosificación automatizado mantiene el baño de tinte en el punto de ajuste objetivo con una respuesta medida, en lugar de que un operador corrija en pasos. Un sistema de bucle cerrado consume típicamente menos ácido y álcali que la dosificación manual de bucle abierto, porque la corrección se realiza en proporción a la desviación en lugar de en adiciones fijas generosas, y mantiene el baño dentro de un rango mucho más estrecho.
- Perfilado de temperatura con control preciso reduce el calor requerido para impulsar la fijación y disminuye la probabilidad de que un baño se mantenga más tiempo del necesario a temperatura.
- Monitoreo de agotamiento hace posible finalizar un baño cuando el tinte se ha agotado realmente, en lugar de cuando el horario indica que el baño ha terminado. Esto acorta el tiempo de ciclo y reduce la carga en el efluente.
La instrumentación que hace que esto funcione no es glamorosa: electrodos de pH confiables con compensación de temperatura adecuada, medición de conductividad para concentración de sal, sensores de temperatura con calibración coincidente y un sistema de control que registra los datos. El registro es importante, porque es lo que muestra que el baño se ejecutó según la receta en cada lote.
Tratamiento de Efluentes: Reducción de Energía y Productos Químicos
Las plantas de tratamiento de efluentes textiles consumen energía principalmente a través de la aireación y la bombeo, siendo la aireación generalmente la carga más grande; comúnmente representa la mayor parte del consumo eléctrico de una planta de tratamiento. El tratamiento biológico necesita oxígeno disuelto, pero no necesita la misma cantidad todo el tiempo: la carga varía con el horario de producción, por lo que una tasa de aireación fija significa sobre-aerear durante períodos de carga ligera.
Control de oxígeno disuelto ajusta la aireación a la demanda real de oxígeno. La salida del soplador se modula según la lectura de DO en la cuenca, lo que reduce la energía de aireación en relación con la operación a tasa fija mientras mantiene el nivel de oxígeno disuelto que requiere la biología. La mayoría de las plantas que convierten de aireación fija a aireación controlada por DO informan una reducción en la energía de aireación, y el tamaño de esta reducción depende de cuán sobredimensionado y constante era el régimen de aireación original.
En el lado químico, la dosificación de coagulantes y floculantes para la eliminación de color a menudo se establece a una tasa fija. La medición de turbidez y color en la entrada y salida del clarificador permite ajustar la dosis a medida que cambia la carga, lo que reduce el consumo de productos químicos y disminuye el volumen de lodo producido. El manejo de lodos es un costo importante en el tratamiento de efluentes textiles, por lo que reducir la dosis tiene un doble beneficio.
Entrenar a los Operadores
Ninguno de los anteriores sobrevive sin las personas que operan la planta. El uso de agua de una casa de tintura depende en gran medida de las decisiones operativas: cuánto tiempo enjuagar, si reutilizar una corriente de enjuague, cuándo finalizar un baño, si corregir una dosis de tratamiento o agregar más químico.
La capacitación que marca la diferencia cubre tres cosas:
- Por qué importa la medición. Un operador que entiende que el paso de enjuague se juzga por la lectura de conductividad, y que la lectura es lo que define el punto final, utilizará el instrumento en lugar de recurrir al horario seguro.
- Qué significan los números. La conductividad de enjuague, el pH del baño de tinte, el DO de la cuenca de tratamiento y la turbidez del clarificador tienen todos umbrales de alarma que significan una acción específica. Los operadores necesitan saber la acción, no solo que se ha activado una alarma.
- Quién verifica qué, y con qué frecuencia. Programas de calibración y verificación para la instrumentación: un electrodo de pH que se desvía o una ventana de turbidez obstruida socavan cada decisión tomada a partir de esa lectura.
Las mejoras más duraderas en el uso de agua textil provienen de plantas donde los datos de instrumentación se revisan semanalmente, y donde la revisión plantea una pregunta: si el uso de agua cambió, ¿qué decisión operativa cambió con él?
El Resultado Empresarial
Los ahorros en un programa de agua de una casa de tintura provienen de cuatro lugares:
- Reducción de la ingesta de agua fresca, a partir de enjuagues más cortos y en contracorriente y de la segregación y reutilización de corrientes más limpias
- Reducción del consumo de productos químicos, a partir del control de pH y dosificación en bucle cerrado y de la dosificación de coagulantes a una medición en lugar de a una tasa fija
- Reducción de energía, a partir de la recuperación de calor en el agua de enjuague caliente, de ciclos más cortos y de la aireación controlada por DO en la planta de efluentes
- Reducción de la carga de efluentes y costo de descarga, a partir de un menor volumen y menor contenido químico residual que llega a la planta de tratamiento
El tamaño de cada uno depende de la planta: la configuración de la máquina, las clases de tela y tinte, el nivel de control existente y los costos locales de agua, descarga de efluentes y energía. La forma de dimensionarlo es establecer una línea base del propio consumo de agua y productos químicos de la planta por paso de proceso, implementar un cambio a la vez y medir el efecto, que es también la única forma de convencer al equipo de producción de que el cambio no les costó nada en calidad.
Conclusión
La operación sostenible de una casa de tintura no se trata de instalar una tecnología de tratamiento. Se trata de medir a dónde va el agua y controlar los procesos que la consumen: puntos finales de enjuague, química del baño, dosificación de tratamiento y aireación. Las plantas que hacen esto bien no son las que tienen el objetivo de sostenibilidad más ambicioso; son las que tienen instrumentación en la línea de enjuague, un bucle de control en el baño de tinte y una revisión semanal de los números.
Shanghai ChiMay suministra controladores de pH, medidores de conductividad, analizadores de oxígeno disuelto, sensores de turbidez y sistemas de monitoreo multiparamétricos para plantas de tintura y acabado textil y sus instalaciones de tratamiento de efluentes.