Дай-хаус оценивается по согласованности оттенков и срокам доставки, а не по счету за воду. Именно поэтому управление водой — это область, где можно легко сэкономить. В большинстве текстильных отделочных заводов вода является самой большой статьей расходов после энергии, и значительная ее часть покидает завод, унося тепло, химикаты и цвет, за которые заплатили, но которые никогда не использовались в процессе.
В этой статье рассматривается, куда на самом деле уходит вода в дай-хаусе, операционные изменения, которые уменьшают ее потребление, не затрагивая согласованность оттенков, и измерения, которые делают эти изменения устойчивыми.
Table of Contents
Куда уходит вода
Использование воды в дай-хаусе в основном определяется процессами стирки и ополаскивания. Ополаскивание после окрашивания и печати составляет наибольшую долю потребления воды на заводе — в большинстве фабрик это более половины — потому что каждый этап ополаскивания длится достаточно долго, чтобы достичь целевой прозрачности раствора, и последовательность ополаскивания повторяется для каждой партии.
Остальная часть уходит на:
- Воду для приготовления красителей и химикатов, которая имеет небольшой объем, но требует высокого качества, поскольку жесткость и ионы металлов влияют на оттенок
- Воду для котлов и паровых систем, где вода теряется в виде конденсата или сброса
- Чистку между партиями, как машин, так и окружающего пола и оборудования
- Охлаждение и очистку, включая воду, используемую в обработке выбросов
Две категории, которые имеют наибольшее значение для программы сокращения, — это ополаскивание (большой объем, операционная гибкость) и вода для приготовления (малый объем, высокие требования к качеству). Сокращение объема ополаскивания — это то, откуда приходят первые сбережения; повторное использование воды — это то, откуда приходят более крупные структурные сбережения.
Ополаскивающая вода: крупнейшая единичная возможность
Ополаскивающая вода определяется тем, как оператор решает, что ополаскивание завершено. На заводе, работающем на основе ручного суждения или фиксированного расписания, ополаскивание выполняется с запасом — это означает, что оно длится дольше, чем необходимо для большинства партий, и иногда оказывается недостаточным для сложных.
Изменение, которое работает, — это замена суждения измерением. Измерение проводимости или мутности раствора ополаскивания сообщает оператору, достигла ли остаточная концентрация красителя и соли уровня, необходимого для следующего этапа. Как только это измерение установлено:
- Последовательности ополаскивания могут быть сокращены, если измерение показывает, что цель была достигнута раньше
- Обратное ополаскивание становится практичным, потому что самая чистая ополаскивающая вода идет на последний этап ополаскивания и течет обратно через предыдущие этапы, так что каждый этап видит воду, которая чище, чем она была бы в последовательности с одноразовым проходом
- Вариация времени ополаскивания от партии к партии устраняется, что помогает как согласованности, так и потреблению воды
Фабрики, которые устанавливают мониторинг ополаскивания и системы обратного ополаскивания, сообщают о сокращении использования ополаскивающей воды, при этом размер сокращения зависит от того, насколько консервативной была исходная фиксированная последовательность и от конфигурации машины. Сбережения достигаются без каких-либо изменений в красителе или целевом оттенке.
Повторное использование и переработка
Вода, покидающая дай-хаус, несет тепло, соль и цвет, и каждый из этих факторов определяет, может ли она быть повторно использована.
Восстановление тепла — это самое простое решение, и оно не зависит от качества воды. Горячая ополаскивающая вода может быть использована для предварительного нагрева входящей процессной воды через теплообменник, что снижает потребность в паре для следующей ванны. Вода затем уходит на очистное сооружение не теплее, чем она была бы в противном случае.
Повторное использование по качественным уровням. Вода из последних этапов ополаскивания гораздо чище, чем вода из первого ополаскивания после окрашивания. Вместо того чтобы смешивать их и обрабатывать весь поток, более чистые потоки могут быть разделены и повторно использованы для менее требовательных этапов: первых ополаскиваний, мойки оборудования или очистки.
Повторное использование с обработкой. Вода для окрашивания не может быть использована бесконечно — накопленная соль, остаточный цвет и растворенные органические вещества ограничивают количество циклов, если вода не обрабатывается. Мембранная обработка и передовая окислительная обработка увеличивают потенциал повторного использования, но значительно повышают стоимость за кубический метр. Инженерный вопрос заключается не в том, работают ли эти технологии, а в том, оправдывает ли ценность воды и лимит сброса стоимость обработки на месте завода. Где лимиты сброса жесткие и вода дорогая, повторное использование с обработкой обычно оправдано. Где вода дешева, а сброс осуществляется в муниципальную канализацию с запасом, ситуация сложнее.
Повторное использование — это осторожное дело в дай-хаусе. Поток, который несет остаточный краситель или жесткость в светлый оттенок, приведет к переработке, и стоимость одной переработанной партии может превысить месячную экономию воды. Системы повторного использования должны быть спроектированы с учетом критически важных этапов качества, особенно воды для приготовления красителей и химикатов, которые должны оставаться свежими.
Контроль процесса: pH, температура и дозирование
Окрашивание зависит от химических условий, которые должны поддерживаться в узком диапазоне. pH контролирует, как краситель фиксируется на волокне, температура влияет на кинетику фиксации, а дозирование соли, щелочи и вспомогательных веществ определяет истощение красильной ванны.
Автоматизированный контроль этих параметров служит в первую очередь качеству и во вторую — эффективности ресурсов:
- Контроль pH в автоматизированном цикле дозирования поддерживает красильную ванну на целевом уровне с измеренным откликом, вместо того чтобы оператор корректировал поэтапно. Закрытая система обычно потребляет меньше кислоты и щелочи, чем открытая ручная дозировка, потому что коррекция осуществляется пропорционально отклонению, а не в щедрых фиксированных добавках, и она удерживает ванну в гораздо более узком диапазоне.
- Профилирование температуры с точным контролем снижает тепло, необходимое для фиксации, и уменьшает вероятность того, что ванна будет удерживаться дольше, чем необходимо, при температуре.
- Мониторинг истощения позволяет завершить ванну, когда краситель действительно истощен, а не когда расписание говорит, что ванна закончена. Это сокращает время цикла и уменьшает нагрузку на сточные воды.
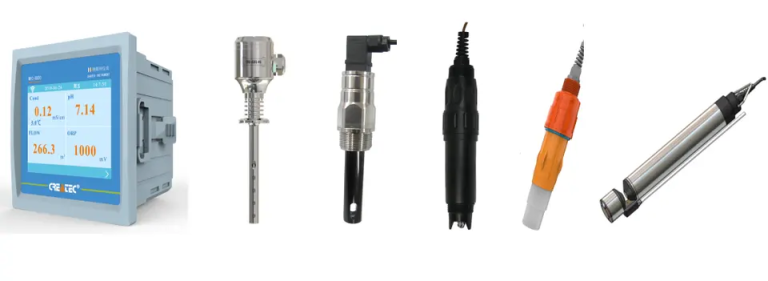
Инструменты, которые делают это возможным, не привлекают внимания: надежные pH-электроды с правильной температурной компенсацией, измерение проводимости для концентрации соли, датчики температуры с соответствующей калибровкой и система управления, которая регистрирует данные. Ведение записей имеет значение, потому что именно оно показывает, что ванна работала по рецепту на каждой партии.
Обработка сточных вод: снижение энергии и химикатов
Очистные сооружения для текстильных сточных вод потребляют энергию в основном через аэрацию и насосы, при этом аэрация обычно является самой большой нагрузкой — она часто составляет наибольшую долю потребления электроэнергии очистного сооружения. Биологическая обработка требует растворенного кислорода, но не нуждается в одинаковом количестве все время: нагрузка варьируется в зависимости от производственного расписания, поэтому фиксированная скорость аэрации означает переаэрацию в периоды легкой нагрузки.
Контроль растворенного кислорода соответствует аэрации фактическому потреблению кислорода. Выход вентилятора модулируется по показаниям DO в резервуаре, что снижает потребление энергии на аэрацию относительно фиксированной работы, сохраняя уровень растворенного кислорода, необходимый для биологии. Большинство заводов, которые переходят от фиксированной к аэрации с контролем DO, сообщают о снижении потребления энергии на аэрацию, и размер этого снижения зависит от того, насколько переусердствовала и насколько постоянной была исходная аэрационная схема.
С точки зрения химии, дозирование коагулянтов и флокулянтов для удаления цвета часто устанавливается на фиксированной скорости. Измерение мутности и цвета на входе и выходе из осветлителя позволяет корректировать дозу по мере изменения нагрузки, что снижает потребление химикатов и объем образуемого осадка. Обработка осадка — это основная статья расходов в обработке текстильных сточных вод, поэтому снижение дозы имеет двойную выгоду.
Обучение операторов
Ничто из вышеперечисленного не будет работать без людей, управляющих заводом. Использование воды в дай-хаусе сильно зависит от операционных решений: как долго ополаскивать, следует ли повторно использовать поток ополаскивания, когда завершить ванну, следует ли корректировать дозу обработки или добавлять больше химикатов.
Обучение, которое имеет значение, охватывает три вещи:
- Почему измерение имеет значение. Оператор, который понимает, что этап ополаскивания оценивается по показанию проводимости, и что это измерение определяет конечную точку, будет использовать инструмент, а не полагаться на безопасное расписание.
- Что означают цифры. Проводимость ополаскивания, pH красильной ванны, DO в резервуаре обработки и мутность осветлителя все имеют пороговые значения тревоги, которые означают конкретное действие. Операторы должны знать действие, а не просто то, что сработала тревога.
- Кто что проверяет и как часто. Графики калибровки и проверки для инструментов — дрейфующий pH-электрод или загрязненное окно мутности подрывают каждое решение, принятое на основе этого измерения.
Самые устойчивые улучшения в использовании воды в текстильной промышленности происходят на заводах, где данные инструментов проверяются еженедельно, и где на проверку задается один вопрос: если использование воды изменилось, какое операционное решение изменилось вместе с ним?
Результат для бизнеса
Сбережения в программе управления водой в дай-хаусе происходят из четырех источников:
- Сокращение потребления пресной воды за счет более короткого и обратного ополаскивания и за счет разделения и повторного использования более чистых потоков
- Сокращение потребления химикатов за счет закрытого контроля pH и дозирования и за счет дозирования коагулянтов по измерению, а не фиксированной скорости
- Сокращение потребления энергии за счет восстановления тепла от горячей ополаскивающей воды, более коротких циклов и аэрации с контролем DO на очистном заводе
- Сокращение нагрузки на сточные воды и затрат на сброс за счет меньшего объема и меньшего остаточного содержания химикатов, достигающих очистного сооружения
Размер каждого из этих факторов зависит от завода: конфигурации машины, классов ткани и красителей, существующего уровня контроля и местных затрат на воду, сброс сточных вод и энергию. Способ определить размер — это установить базовый уровень потребления воды и химикатов на заводе по этапам процесса, внедрить одно изменение за раз и измерить эффект — что также является единственным способом убедить производственную команду в том, что изменение не стоило им ничего в качестве.
Заключение
Устойчивое функционирование дай-хауса не заключается в установке технологии обработки. Это вопрос измерения того, куда уходит вода, и контроля процессов, которые ее потребляют: конечные точки ополаскивания, химия ванны, дозирование обработки и аэрация. Заводы, которые делают это правильно, не те, у кого самые амбициозные цели в области устойчивого развития; это те, у кого есть инструменты на линии ополаскивания, контрольный контур на красильной ванне и еженедельный обзор данных.
Shanghai ChiMay поставляет контроллеры pH, измерители проводимости, анализаторы растворенного кислорода, датчики мутности и системы многопараметрического мониторинга для текстильных заводов по окрашиванию и отделке и их очистных сооружений.