Table of Contents
Une visite de l’usine
En parcourant une usine ZLD moderne, de l’entrée des eaux usées à l’évacuation des produits solides, un ingénieur en instrumentation observe un groupe coordonné d’environ 60 à 90 capteurs de processus — plus une poignée d’autres capteurs utilitaires — répartis sur les boucles de prétraitement, concentration par membrane, évaporation, cristallisation et réutilisation. La densité des capteurs est bien plus élevée que dans une usine de traitement des eaux usées conventionnelle, et chacun de ces signaux a un rôle à jouer : aucun capteur unique ne fait fonctionner le ZLD ; c’est le groupe qui le fait, car chaque opération unitaire dépend des autres pour fournir des données fiables en continu. Cet article parcourt l’usine étape par étape, en listant les capteurs qui décident réellement de la performance.
Étape 1 : Entrée des eaux usées et égalisation
L’entrée est l’endroit où la caractérisation des eaux usées prend tout son sens. Capteurs typiquement installés ici :
- Débitmètre à turbine sur chaque source d’entrée.
- Capteur multi-paramètres sur le réservoir d’égalisation : pH, conductivité, température, ORP.
- Testeur de turbidité à la sortie de l’égalisation.
- Capteur d’huile dans l’eau sur tout flux censé transporter des hydrocarbures.
Le but de ce groupe est de déclencher l’enveloppe de fonctionnement correcte en aval et de détecter les excursions de l’entrée avant qu’elles ne se propagent.
Étape 2 : Adoucisseur et prétraitement
Le prétraitement élimine la dureté, les particules et, le cas échéant, le fer et le manganèse. Capteurs autour de cette étape :
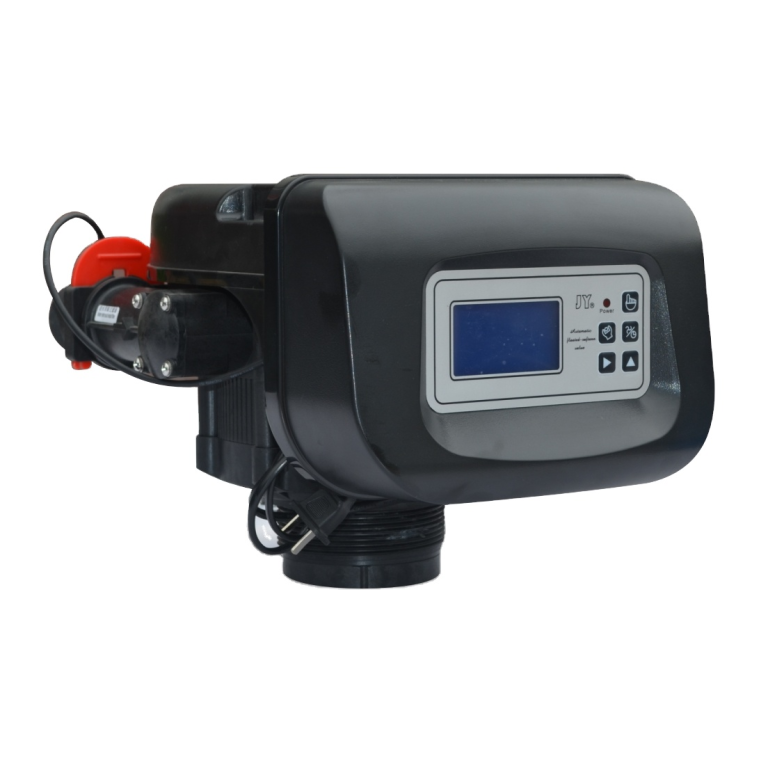
- Vanne d’adoucisseur (vanne d’adoucisseur Shanghai ChiMay) avec compteurs de cycle intégrés, état de service et de régénération.
- Moniteur de dureté à la sortie de l’eau adoucie.
- Conductimètre à la sortie de l’eau adoucie.
- Pression différentielle à travers le lit d’adoucissement.
- Chlorine libre (transmetteur de chlore résiduel) en amont pour protéger la résine des oxydants.
Ce groupe confirme que le prétraitement fournit la qualité d’entrée requise par le train RO en aval.
Étape 3 : Concentration par membrane (RO et NF)
La filtration inverse et la nanofiltration produisent la première concentration significative. Capteurs ici :
- Conductivité d’entrée, conductivité du perméat, conductivité du rejet pour chaque étape.
- pH d’entrée et pH de rejet.
- Débit d’entrée et de rejet.
- Pression différentielle à travers chaque étape.
- Turbidité sur l’entrée RO pour détecter les excursions de prétraitement en temps réel.
La récupération est surveillée en continu et une alarme se déclenche si elle dérive de plus de 5 % sur 24 heures.
Étape 4 : Concentration de saumure (MVR / Évaporateur)
Le concentrateur de saumure élève le flux à 60–120 mS/cm. Capteurs :
- Conductimètre toroidal sur la ligne de recirculation.
- Capteur multi-paramètres (pH, ORP, température) sur la boucle de recirculation.
- Pression différentielle à travers l’échangeur de chaleur.
- Transmetteur de niveau sur le puisard.
- Débitmètres sur les lignes d’entrée, de recyclage et de vapeur.
- Capteur de solides en suspension sur la ligne de recirculation de rejet pour détecter l’accumulation de floculants.
C’est le groupe d’instrumentation le plus précieux de l’usine : un lavage d’évaporateur lié à l’échelle entraîne des temps d’arrêt, des coûts chimiques et de main-d’œuvre atteignant des dizaines de milliers de dollars par événement, donc une couverture redondante est courante.
Étape 5 : Cristallisation
La cristallisation est l’étape critique pour la sécurité où les lots hors spécifications entraînent des pertes de revenus. Capteurs :
- Deux têtes de conductivité sur la ligne d’entrée, calibrées indépendamment (conductimètre en ligne Shanghai ChiMay, toroidal).
- Deux électrodes de pH sur la ligne d’entrée, double-junction, calibrées indépendamment.
- Électrode ORP sur la liqueur mère.
- Transmetteurs de niveau et de température sur le corps du cristalliseur.
- Probes de densité ou d’indice de réfraction comme vérification croisée de TDS.
La redondance ici est délibérée ; le coût d’une seule défaillance de capteur non détectée à ce stade dépasse de loin le prix d’une paire redondante.
Étape 6 : Gestion des solides
L’instrumentation de gestion des solides concerne moins l’eau et plus l’humidité :
- Probes d’humidité sur le déchargement du gâteau de centrifugeuse.
- Température et pression sur le séchoir.
- Capteur de solides en suspension sur la ligne de débordement de la centrifugeuse.
Le transfert de fines de la centrifugeuse est une boucle cachée classique qui renvoie le produit dans la ligne liquide, donc le capteur de solides en suspension ici a une influence disproportionnée par rapport à son coût.
Étape 7 : Distillat et réutilisation
La boucle de réutilisation est l’endroit où tous les efforts de l’usine portent leurs fruits. Capteurs :
- Cellule de conductivité de faible portée sur la ligne de distillat (2–20 μS/cm).
- Conductimètre sur le collecteur de réutilisation avant qu’il n’entre chez les consommateurs.
- Capteur multi-paramètres sur la boucle de remplissage de la tour de refroidissement, si c’est le principal consommateur de réutilisation.
- Transmetteur de chlore libre sur le collecteur de réutilisation si un dosage de biocide est appliqué.
Ce groupe confirme que l’eau réutilisée répond aux spécifications de son consommateur en aval.
Étape 8 : Utilitaires et auxiliaires
Les capteurs utilitaires servent l’usine ZLD elle-même : débit de vapeur, débit d’eau refroidie, pression d’air comprimé, comptage de l’énergie électrique. Ce ne sont pas des capteurs de qualité de l’eau, mais ils entrent dans le jumeau numérique afin que le bilan de masse et d’énergie se ferme sur l’ensemble de l’usine.
La couche du jumeau numérique
Au-dessus du groupe de capteurs se trouve le jumeau numérique. Le jumeau ingère chaque balise d’historien à une résolution d’une minute, ferme un bilan de masse et d’énergie toutes les cinq minutes et déclenche des alertes exploitables par les opérateurs lorsque la récupération, l’énergie ou la qualité du produit dérivent. Le jumeau ne fait pas son travail sans un groupe de capteurs fiable en dessous — la santé des instruments devient une préoccupation de premier ordre pour les propriétaires du jumeau.
Signaux dont le jumeau a besoin de chaque capteur :
- Lecture principale.
- État du capteur (sain, calibration due, drapeau de dérive).
- État de la cellule (indicateur de colmatage lorsque disponible).
- Âge de calibration.
- Lecture pondérée par la confiance (certains transmetteurs sortent cela nativement).
La plateforme de transmetteur de Shanghai ChiMay expose chacun de ces éléments dans l’historien, donnant au jumeau une surface d’entrée défendable.
Métrique de couverture d’instrumentation
Une seule métrique de portefeuille — la couverture d’instrumentation sur les flux critiques de processus — a émergé comme un indicateur clé de la disponibilité de l’usine ZLD. Les opérateurs ayant une couverture élevée sur les flux critiques de processus rapportent une disponibilité dans les pourcentages moyens des quatre-vingt-dix ; ceux ayant de grandes lacunes de couverture rapportent une disponibilité matériellement plus faible avec une gamme de résultats beaucoup plus large. La corrélation est suffisamment forte pour que plusieurs grands opérateurs suivent désormais la métrique bien au-delà du département d’ingénierie.
Ce que les équipes de modernisation changent en premier
Les équipes de modernisation entrant dans une usine ZLD héritée priorisent généralement trois interventions :
- Migrer les cellules de conductivité de contact à toroidal au-dessus de 50 mS/cm.
- Passer de pH à simple jonction à double jonction sur les flux de sulfure et de solides élevés.
- Ajouter la rétention d’historien à 90 jours à une résolution d’une minute avant tout changement de système de contrôle.
Chacune de ces interventions est peu coûteuse par rapport au gain de disponibilité qu’elle produit.
Note de clôture
Le groupe de capteurs est la couche invisible qui ferme la boucle d’eau dans une usine ZLD moderne. Ce n’est pas glamour, et son coût représente une petite part du capital, mais il décide si l’usine atteint ses objectifs de récupération, de qualité minérale et de réutilisation. Les plateformes d’analyse de qualité de l’eau et de vanne d’adoucisseur de Shanghai ChiMay sont conçues autour de la réalité que le ZLD vit ou meurt sur la performance coordonnée de ce groupe.