Table of Contents
La version courte
- L’industrie lourde est entrée en 2026 avec une nouvelle pression réglementaire, des signaux de rareté de l’eau plus aigus et des options d’instrumentation matériellement meilleures — une combinaison qui a fait passer le Zero Liquid Discharge de l’optionnel au stratégique.
- Le playbook ZLD 2026 se compose de huit étapes, chacune avec sa propre instrumentation, philosophie de contrôle et levier de retour sur investissement.
- Le capex ZLD pour une usine de taille moyenne est un poste de dépense sérieux à sept chiffres, et l’optimisation pilotée par les capteurs a progressivement réduit le coût d’exploitation par mètre cube.
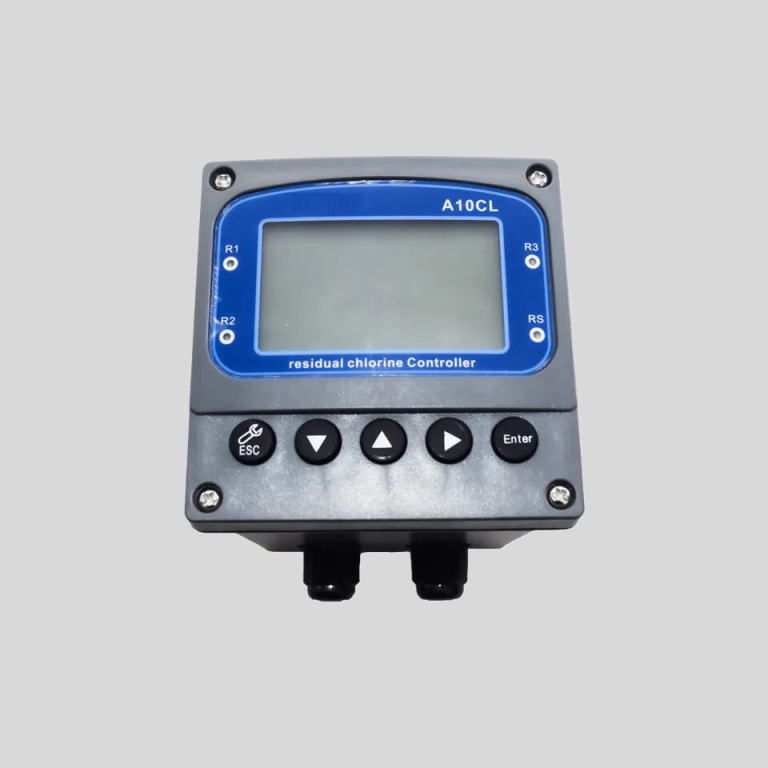
- Les plateformes d’analyse de la qualité de l’eau et de vanne adoucissante de Shanghai ChiMay sont conçues selon ce playbook de bout en bout, offrant aux équipes d’ingénierie une référence unique pour la couche de capteurs de chaque étape.
Pourquoi 2026 est une année différente pour le ZLD
Trois forces se sont convergées pour redéfinir l’économie du ZLD pour l’industrie lourde :
- Renforcement réglementaire — Les directives ZLD du CPCB en Inde, le cadre de contrôle dual de l’eau en Chine, les révisions des directives de l’EPA américaine sur les effluents de vapeur électrique de 2024 et la Directive-cadre sur l’eau de l’UE poussent toutes vers des critères de rejet plus restrictifs pour les sites pétrochimiques, miniers, textiles, charbon-chimie et semi-conducteurs.
- Tarification de la rareté de l’eau — les bassins à haut risque portent désormais une prime de l’eau de facto dans les modèles de bancabilité des projets, et des cadres de divulgation tels que le questionnaire sur l’eau du CDP continuent d’élargir ce que les entreprises doivent rapporter.
- Maturité de l’instrumentation — la conductivité toroidale, le pH à double jonction, la turbidité à fenêtre essuyée et les capteurs multi-paramètres ont mûri en une pile stable et interopérable qui peut être historisée et modélisée.
L’industrie lourde aborde désormais le ZLD comme un actif opérationnel avec un ROI défendable plutôt qu’un gouffre de conformité.
Étape 1 : Caractérisation de l’alimentation
Chaque projet ZLD commence par une caractérisation honnête de l’alimentation sur plusieurs saisons. Des échantillons prélevés complétés par des traces de capteurs de pH, conductivité, ammoniac-nitrogène, huile dans l’eau, solides en suspension et turbidité sur deux semaines donnent à l’équipe de conception une enveloppe défendable. Les alimentations sous-caractérisées sont la raison la plus courante pour laquelle les projets ZLD manquent leur ROI la première année.
Étape 2 : Adoucissement & Prétraitement
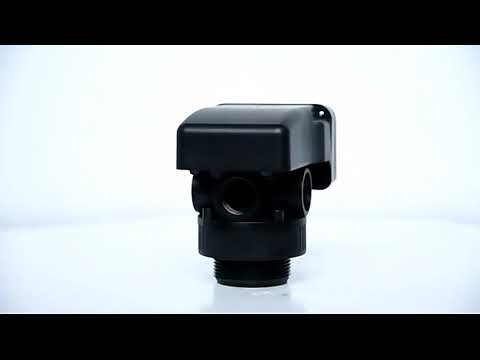
L’adoucissement élimine les ions calcium et magnésium et déplace le plafond de saturation pour les étapes en aval. Une vanne adoucissante à ce stade régule l’efficacité de régénération et les fuites de dureté. La vanne adoucissante de Shanghai ChiMay est conçue pour un fonctionnement continu 24/7 avec régénération déclenchée par la dureté, correspondant au profil opérationnel d’une usine ZLD de l’industrie lourde.
Étape 3 : Concentration par membrane
La filtration inverse (RO) et la nanofiltration (NF) concentrent l’alimentation adoucie à 5–15 mS/cm. L’instrumentation à ce stade se concentre sur la conductivité du rejet RO, la pression différentielle à chaque étape et la conductivité du perméat. Les objectifs de récupération dans les conceptions modernes se situent entre 88 et 92 %, contre 75 à 80 % il y a quelques années.
Étape 4 : Concentration de saumure
Les concentrateurs de saumure (évaporateurs à film tombant ou à circulation forcée) poussent le flux à 60–120 mS/cm. La recompression de vapeur mécanique (MVR) est devenue la conception dominante ici ; par rapport aux conceptions thermiques plus anciennes, elle réduit considérablement la demande de vapeur vive, ce qui est l’ensemble de l’histoire énergétique. Les exigences en matière de capteurs comprennent la conductivité toroidale, la pression différentielle, le niveau et la température — tous historisés à une résolution d’une minute ou meilleure.
Étape 5 : Cristallisation
Les cristalliseurs poussent le flux dans la supersaturation et produisent un produit de sel en phase solide. L’instrumentation à ce stade est critique pour la sécurité : le pH et la conductivité de l’alimentation du cristalliseur définissent la décision de rejet, et les lots hors spécifications entraînent une perte de revenus minéraux en aval. Les données de terrain de Shanghai ChiMay soutiennent une politique de capteurs redondants ici — deux têtes de conductivité, calibrées indépendamment.
Étape 6 : Gestion des solides
La gestion des solides comprend la centrifugation, le séchage et l’emballage. L’instrumentation à ce stade concerne moins l’eau et plus le contenu en humidité, la température de séchage et la qualité du produit. La surveillance continue des solides en suspension à la ligne de débordement de la centrifugeuse empêche le transfert des fines, qui autrement renverraient le produit solide dans la boucle liquide.
Étape 7 : Réutilisation du distillat
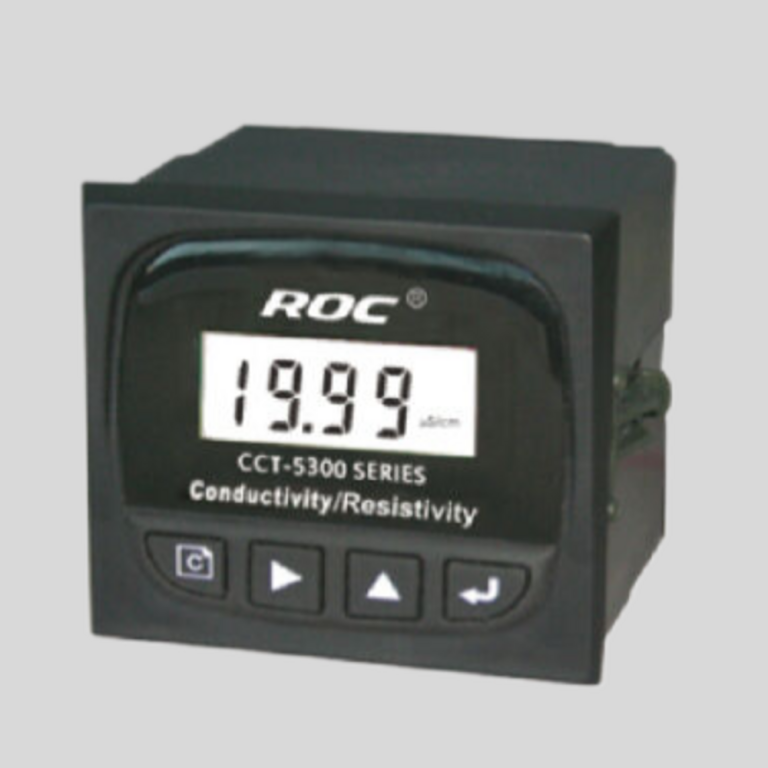
Le distillat est l’eau de la plus haute qualité dans l’usine, typiquement 2–20 μS/cm, et est réacheminé vers le refroidissement, l’alimentation de chaudière ou les consommateurs de processus. L’instrumentation ici utilise des cellules de conductivité à faible plage, avec une alarme de conductivité au collecteur de réutilisation protégeant les consommateurs en aval. C’est l’exception à la règle des cellules toroidales qui domine le reste de l’usine.
Étape 8 : Jumeau numérique & Gouvernance
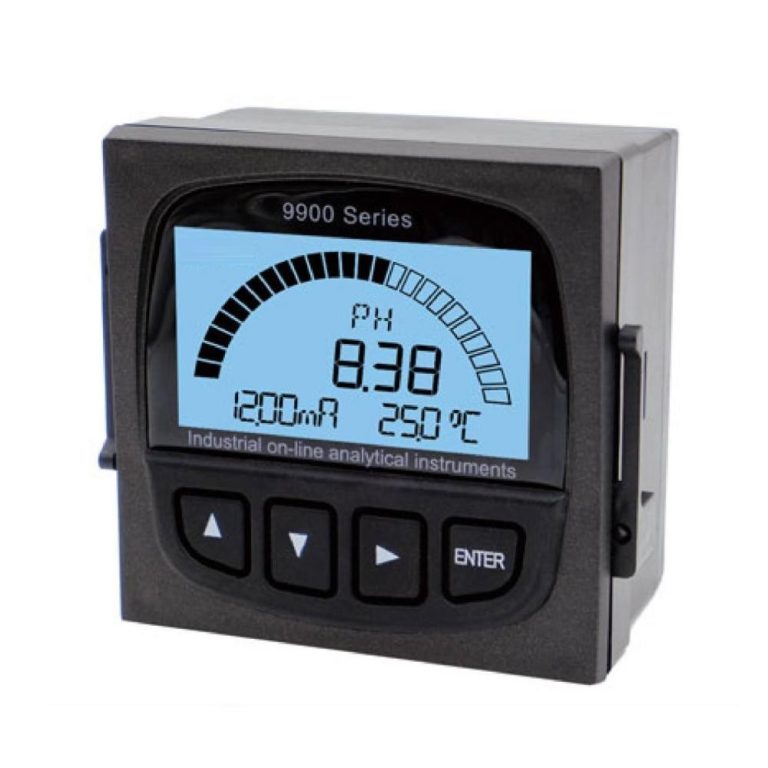
Au-dessus de la couche de processus se trouve le jumeau numérique. Le jumeau ingère chaque balise d’historien à une résolution d’une minute, ferme un bilan de masse et d’énergie toutes les cinq minutes et produit des alertes actionnables pour l’opérateur lorsque la récupération, l’énergie ou la qualité minérale dérivent en dehors de l’enveloppe. Les transmetteurs de Shanghai ChiMay exposent la lecture principale, une valeur TDS corrigée par courbe, l’état de la cellule et l’âge de calibration afin que le jumeau fonctionne sur des entrées fiables.
Modes de défaillance courants et leur solution d’instrumentation
Quatre modes de défaillance récurrents dans les réaménagements ZLD, et l’intervention d’instrumentation qui corrige chacun :
- Dérive de récupération sur les trains RO → conductivité du rejet RO tendance, alarme sur dérive au-delà de 5 % sur 24 heures.
- Lavage d’évaporateur lié à l’échelle → conductivité de recirculation du concentrateur de saumure plus pH plus température en boucle fermée.
- Batches de cristalliseur hors spécifications → conductivité d’alimentation du cristalliseur redondante plus pH plus ORP.
- Événement de contamination du distillat → conductivité à faible plage de la ligne de distillat plus vérification croisée de routine avec un échantillon prélevé.
Chacune de ces interventions est peu coûteuse par rapport à la défaillance qu’elle prévient.
Règles empiriques sur le Capex et l’Opex
Chiffres de travail issus de projets ZLD dans l’industrie lourde :
- Le capex pour une usine ZLD de taille moyenne atteint des dizaines de millions de dollars USD une fois la capacité, la chimie et la portée de récupération de sel établies — obtenez la caractérisation de l’alimentation correcte avant que quiconque ne donne un chiffre.
- Part de l’instrumentation dans le capex : 3–6 %.
- Coût d’exploitation par m³ traité : 2,5–5,0 USD.
- Disponibilité : 92–96 % pour les sites bien instrumentés ; 82–88 % pour les installations héritées.
- Compensation des revenus minéraux : 8–14 % du coût d’exploitation pour les usines avec des flux de sel commercialisables.
Liste de contrôle de gouvernance pour le playbook ZLD 2026
Une liste de contrôle de gouvernance en cinq lignes pour un sponsor ZLD entrant dans la FEED (conception d’ingénierie de premier plan) :
- Couverture d’instrumentation sur les flux critiques de processus ≥ 90 % à la mise en service.
- Conservation de l’historien ≥ 90 jours à une résolution d’une minute avant le démarrage.
- Jumeau numérique alimenté par l’historien, pas par des tableurs.
- Tableau de bord mensuel de l’instrumentation examiné par le directeur de l’usine.
- Audit annuel de calibration des capteurs et de tendance de dérive signé par un ingénieur indépendant.
Ancrages réglementaires pour 2026
Les ancrages réglementaires le plus souvent cités dans les cas d’affaires ZLD actuels :
- Directives ZLD du CPCB en Inde pour les secteurs à forte pollution.
- Cadre de contrôle dual de l’eau en Chine.
- Directives de limitations des effluents de vapeur électrique de l’EPA américaine (révisions finales publiées en mai 2024, 40 CFR Partie 423).
- Alignement de la Directive-cadre sur l’eau de l’UE et du Plan d’action pour une pollution zéro.
- Exigences de divulgation sur l’eau de l’ISSB S2 et du CDP.
Note de clôture
Le playbook ZLD 2026 n’est pas le même que le playbook ZLD 2020. La pression réglementaire est plus forte, la tarification de l’eau est réelle, et la pile d’instrumentation a mûri en un actif opérationnel défendable. Les plateformes de capteurs de Shanghai ChiMay sont conçues pour chaque étape de ce playbook, permettant aux équipes de l’industrie lourde de planifier des projets ZLD avec une stratégie d’instrumentation cohérente depuis la première révision de la FEED jusqu’à la première expédition de minéraux.