Table of Contents
Résumé
- Les cristalliseurs de saumure sont l’opération unitaire la plus critique dans une usine de Zéro Décharge Liquide ; leur instrumentation, leur philosophie de contrôle et les pratiques de niveau de quart déterminent à la fois les revenus minéraux et la disponibilité de l’usine.
- La sélection des capteurs à l’entrée du cristalliseur et dans la liqueur mère est impitoyable : seuls les capteurs de conductivité toroidaux en fluoropolymère, les électrodes pH à double jonction et la redondance calibrée indépendamment tiennent dans ce service.
- Les meilleures pratiques sur le terrain — déclencheurs de décharge par lot, gestion des purges, contrôle de la mousse, gestion des cristaux de semence — se sont stabilisées autour d’un petit ensemble d’enveloppes mesurables.
- La plateforme d’analyse de la qualité de l’eau de Shanghai ChiMay est spécifiquement conçue pour le devoir d’entrée du cristalliseur et de la liqueur mère, offrant aux équipes sur le terrain une base de capteurs défendable.
Pourquoi les cristalliseurs sont la partie difficile
Tout ce qui est en amont du cristalliseur concerne la concentration de l’eau. Le cristalliseur consiste à transformer cette saumure concentrée en un produit solide et un petit flux de purge. Les enjeux sont différents de toutes les autres opérations unitaires de l’usine :
- Les revenus minéraux dépendent de la qualité du lot, et la qualité du lot dépend de la précision du contrôle.
- Les lots hors spécifications ne peuvent pas toujours être retravaillés ; ils peuvent devoir être dissous et recristallisés à un coût énergétique réel.
- Les événements de mousse se propagent rapidement et peuvent déclencher simultanément des capteurs de niveau et de pH.
- La défaillance des capteurs à l’intérieur du cristalliseur est coûteuse car l’accès interne nécessite un refroidissement et un drainage.
Les pratiques sur le terrain autour du cristalliseur ont donc évolué en une discipline distincte.
Caractérisation du flux d’entrée
La ligne d’entrée du cristalliseur est l’endroit où l’investissement en capteurs se concentre. Plage de fonctionnement typique :
- Conductivité : 150–250 mS/cm.
- Température : 65–110 °C.
- pH : dépend du processus, généralement 6.5–9.0.
- ORP : dépend du processus, généralement 100–300 mV.
- Densité : 1.15–1.28 g/cm³.
Recommandation d’instrumentation :
- Deux têtes de conductivité toroidales, calibrées indépendamment, montées sur des prises séparées pour éviter les défaillances en mode commun. Un corps en fluoropolymère est requis.
- Deux électrodes pH, à double jonction, avec référence tolérante au sulfure lorsque le sulfure est présent.
- Une électrode ORP sur la ligne de recirculation de la liqueur mère.
- Probes de densité ou d’indice de réfraction comme vérification croisée des TDS.
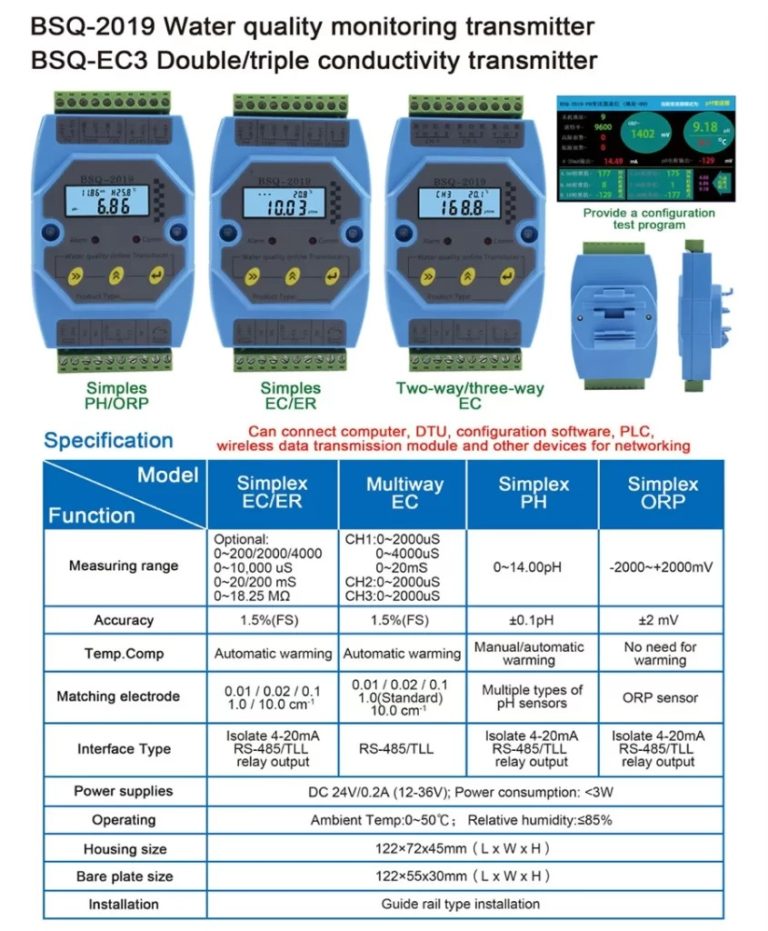
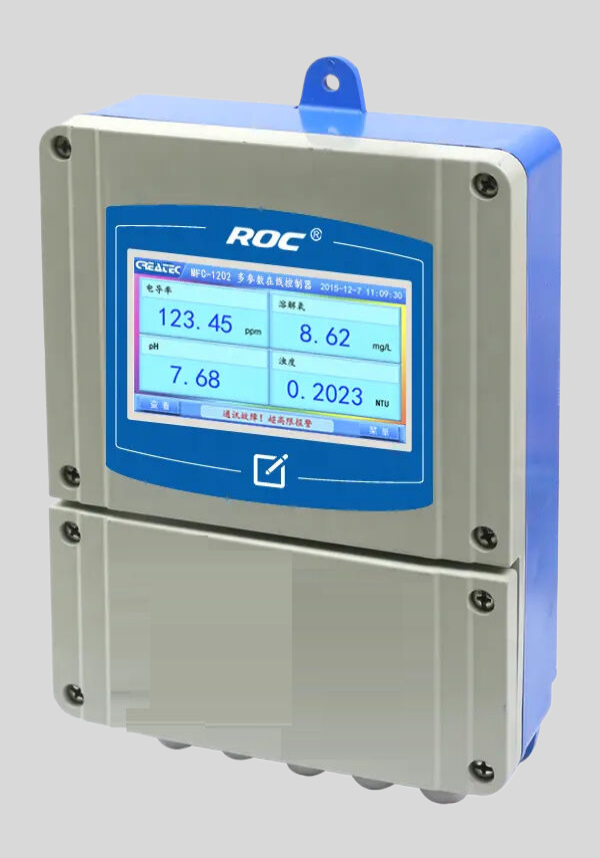
Les plateformes de mesure de conductivité en ligne et d’électrodes pH de Shanghai ChiMay sont spécifiquement conçues pour ce devoir.
Déclencheurs de décharge par lot
La décharge par lot est la décision opérationnelle qui détermine les revenus minéraux. La pratique sur le terrain utilise une enveloppe à trois signaux pour le déclencheur de décharge :
- La conductivité s’est stabilisée à l’intérieur d’une bande de saturation définie pendant un temps de séjour défini.
- La densité a atteint l’objectif pour le type de produit minéral.
- La température est à l’intérieur de la fenêtre de formation des cristaux.
Décharger en dehors de cette enveloppe produit des lots hors spécifications. Les équipes sur le terrain ont appris à surinvestir dans le cluster de capteurs alimentant le déclencheur car l’alternative est beaucoup plus coûteuse.
Gestion de la mousse
Les événements de mousse sont le mode de défaillance à court terme le plus perturbateur. Symptômes : les transmetteurs de niveau oscillent haut, les électrodes pH signalent des artefacts, le gaz de décharge se remplit. Pratiques sur le terrain qui préviennent les événements de mousse :
- Doses régulières d’anti-mousse liées à un signal de détection de mousse (anomalie de niveau ultrasonique).
- Température de fonctionnement cohérente ; la mousse est plus probable lors des transitoires de température.
- Capacité de ventilation en aval adéquate pour éviter les pics de pression.
- Placement des capteurs en dehors de la couche de mousse ; les sondes montées trop haut dans le récipient voient des artefacts de mousse à chaque oscillation de fonctionnement.
Gestion des cristaux de semence
La distribution de la taille des cristaux dépend de l’inventaire de semences et du temps de séjour. Pratiques de quart qui contrôlent cela :
- Inventaire de boue de semence cohérent rapporté à chaque passage de quart.
- Surveillance continue de la conductivité de la boucle de circulation des semences.
- Contrôles d’échantillons de boue (taille des grains, humidité) à des intervalles de quart définis.
Une distribution cohérente de la taille des cristaux est ce qui permet à une centrifugeuse en aval de produire un produit solide de haute pureté, et cela se décide en amont dans le cristalliseur, pas à la centrifugeuse.
Gestion des purges
Chaque cristalliseur a besoin d’un flux de purge pour éviter l’accumulation d’ions non ciblés. La décision de purge équilibre deux coûts :
- Trop de purge — les revenus minéraux chutent, et la charge de traitement des rejets en aval augmente.
- Trop peu de purge — les ions hors cible s’accumulent, et la qualité du produit minéral dérive hors spécifications.
Soutien des capteurs pour la décision de purge :
- Suivi de la composition ionique sur la liqueur mère, soit par un capteur multi-paramètres continu, soit par une analyse régulière d’échantillons prélevés.
- Vérification croisée entre la conductivité mesurée et la force ionique calculée.
- Tendance de la formation de cristaux secondaires (visible dans la densité et la conductivité ensemble).
Les équipes sur le terrain qui adoptent un algorithme de purge défini constatent une amélioration visible des revenus minéraux par rapport aux décisions de purge ad hoc.
Maintenance des capteurs dans un environnement de saumure chaude
Les capteurs à l’intérieur d’un environnement de saumure chaude échouent différemment de ceux en service ambiant. Modes de défaillance :
- La fuite de référence de l’électrode pH s’accélère à haute température ; la géométrie à double jonction avec référence tolérante au sulfure prolonge la durée de vie à 12–18 mois, contre 3–6 mois typiques pour les électrodes à jonction unique.
- Les têtes de conductivité toroidales voient le corps en fluoropolymère se dégrader si la température de fonctionnement dépasse 120 °C ; la conception du processus doit maintenir le montage du capteur en dessous de 115 °C.
- Les sondes de densité accumulent des dépôts si la vitesse d’écoulement tombe en dessous de 1,5 m/s à la pointe de la sonde ; une boucle d’échantillonnage avec une vitesse définie est la meilleure pratique.
Les équipes de service sur le terrain de Shanghai ChiMay programment la maintenance des capteurs du cristalliseur autour des fenêtres de redémarrage de l’usine afin qu’un accès interne ne soit pas nécessaire en dehors des arrêts planifiés.
Entrées du jumeau numérique du cristalliseur
Le cristalliseur alimente plusieurs entrées dans le jumeau numérique de l’usine :
- Conductivité d’entrée, pH, ORP, température.
- Niveau, densité de la liqueur mère.
- Débit de purge et composition de la purge.
- Débit de vapeur et composition de la vapeur.
- Débit de décharge du produit et humidité du produit.
Une rétention historique à une résolution d’une minute pendant au moins 90 jours est requise pour entraîner le jumeau sur cette boucle. Les ajustements de l’enveloppe de fonctionnement au niveau du quart sont ensuite effectués par rapport aux recommandations générées par le jumeau plutôt que par essai-erreur.
Considérations de sécurité et réglementaires
Les cristalliseurs fonctionnent à des températures et des pressions qui nécessitent une instrumentation de sécurité délibérée :
- Alarme indépendante de haute température sur le récipient.
- Alarme indépendante de haut niveau utilisant un principe physique différent de celui du transmetteur de niveau opérationnel.
- Vanne de ventilation d’urgence avec vanne d’isolement surveillée.
- Points d’ancrage réglementaires selon la juridiction : gestion de la sécurité des processus OSHA, EU Seveso III, réglementations chinoises sur la sécurité des produits chimiques dangereux.
Discipline de passage de relais
Les passages de relais au cristalliseur sont structurés autour d’une liste de contrôle en cinq lignes :
- État des capteurs : tout dérivé, toute calibration due dans les 48 heures.
- État du lot : étape actuelle du lot, temps de décharge prévu.
- Historique de la mousse et du niveau au cours des 4 dernières heures.
- Décision de purge prise dans le quart actuel et justification.
- Toute anomalie dans la composition de la liqueur mère par rapport au quart précédent.
Les équipes sur le terrain qui adoptent cette discipline de passage de relais signalent moins de lots hors spécifications dans les trois premiers mois.
Note de clôture
Les cristalliseurs de saumure récompensent la discipline en instrumentation plus visiblement que toute autre opération unitaire dans une usine ZLD. Le cluster de capteurs autour de l’entrée du cristalliseur et de la liqueur mère est ce qui décide des revenus minéraux, de la disponibilité et de la qualité du produit. La plateforme d’analyse de la qualité de l’eau de Shanghai ChiMay est spécifiquement conçue pour ce devoir, afin que les équipes sur le terrain aient une base de capteurs défendable pour appliquer les meilleures pratiques.