título: “Monitoreo de COD en Tiempo Real para el Cumplimiento de Efluentes de Fábricas de Pulpa: Perspectivas Técnicas de Shanghai ChiMay” fecha: 2026-06-26
Las fábricas de pulpa descargan algunos de los efluentes más cargados en el sector industrial. El material orgánico en ese efluente consume oxígeno en el agua receptora, y la demanda química de oxígeno es el parámetro que utilizan los reguladores para cuantificarlo. El COD de laboratorio mediante digestión con dicromato ha sido el método de referencia durante décadas, pero entrega un resultado horas después de que se tomó la muestra, lo cual es demasiado tarde para cambiar algo en el proceso que produjo la descarga.
Este artículo analiza dónde encaja la medición continua de COD en una fábrica de pulpa, cómo se relaciona el análisis en línea basado en UV254 con el método de referencia de laboratorio, cómo se ve el panorama regulatorio actual y qué se necesita para hacer que un instrumento en línea sea confiable tanto para la fábrica como para el regulador.
Table of Contents
Por qué el Tiempo de Cumplimiento Importa en las Fábricas de Pulpa
Los límites de efluentes se redactan como concentraciones y, cada vez más, como cargas. En la práctica, las superaciones rara vez son causadas por una operación en estado estacionario; provienen de eventos: un problema en el digestor, un derrame de licor negro, un apagón de la caldera de recuperación, un cambio repentino en la eficiencia de lavado. La carga orgánica que llega a la planta de tratamiento puede multiplicarse en cuestión de horas durante un problema.
El análisis de banco en muestras compuestas describe lo que sucedió, no lo que está sucediendo. Para cuando el resultado está disponible, el pico ha pasado y el operador ha perdido la oportunidad de desviar un flujo de alta concentración a almacenamiento, aumentar la dosificación de nutrientes o ajustar la aireación en respuesta. La medición en línea de COD proporciona la indicación en tiempo real que hace posibles esas intervenciones, y las intervenciones en la parte frontal del sistema de tratamiento son las que mantienen la descarga dentro de los límites.
El Panorama Regulatorio
Documentos BREF europeos. Los Documentos de Referencia de Mejores Técnicas Disponibles (BAT) de la UE para el sector de pulpa y papel establecen niveles de emisión asociados a BAT, y las revisiones sucesivas han endurecido los valores promedio diarios de COD que se utilizan como referencia en los permisos. La dirección es consistente en todas las revisiones: promedios diarios más bajos, mayor énfasis en la carga en lugar de la concentración y mayor dependencia de la medición continua, pero los valores numéricos específicos dependen del documento de referencia en vigor y de la categoría de la fábrica (kraft, sulfito, mecánica, fibra reciclada) que se esté permitiendo. Las fábricas deben trabajar a partir de la tabla BAT-AEL en la versión BREF aplicable a su instalación en lugar de un número general.
Estados Unidos. Las Directrices de Limitaciones de Efluentes de la EPA para la categoría de pulpa, papel y cartón establecen los límites basados en tecnología aplicados en los permisos NPDES, y la agencia los ha revisado periódicamente. Como en otros lugares, las condiciones del permiso son el requisito operativo para una fábrica dada.
China. El Ministerio de Ecología y Medio Ambiente ha continuado revisando los estándares de descarga y, en 2025, emitió enmiendas a los estándares nacionales de descarga de aguas residuales. Las fábricas de pulpa y papel reguladas bajo estos estándares operan dentro de los límites del estándar nacional aplicable y el estándar local donde se aplica uno más estricto, y el monitoreo continuo se ha convertido en una condición de permiso cada vez más estándar.
El hilo común en los tres marcos es que un límite promedio diario más los datos de monitoreo continuo es un requisito de cumplimiento mucho más difícil que un resultado de muestra puntual, que es precisamente por qué las fábricas necesitan instrumentación en la que puedan confiar.
Método de Referencia versus Medición en Línea
El Método de Referencia con Dicromato
Los Métodos Estándar 5220 e ISO 6060 miden el COD mediante la digestión de la muestra con dicromato de potasio en ácido fuerte a temperatura elevada, y luego determinan el dicromato consumido. El método mide esencialmente todo el material oxidizable, que es exactamente lo que lo convierte en el referente: no es selectivo y no depende de la composición de la muestra.
El costo de esa robustez es el tiempo. El procedimiento colorimétrico o titrimétrico de reflujo cerrado requiere una digestión de dos horas, más la preparación de la muestra, enfriamiento y medición. Ese tiempo de respuesta lo convierte en un método de verificación de cumplimiento en lugar de un método de control.
Medición de Absorbancia UV254
Muchos compuestos orgánicos en el efluente de la fábrica de pulpa—derivados de lignina, compuestos aromáticos y estructuras insaturadas—absorben luz ultravioleta, particularmente a 254 nm. La absorbancia a esa longitud de onda se correlaciona con el contenido orgánico del efluente, por lo que un instrumento UV254 puede estimar el COD de forma continua con una respuesta medida en segundos en lugar de horas.
Dos puntos deben manejarse honestamente para que este enfoque funcione:
La correlación es específica del sitio. La relación entre la absorbancia UV254 y el COD depende de la composición del efluente, por lo que el instrumento debe calibrarse contra los resultados de COD de laboratorio de las aguas residuales de la propia fábrica. En la práctica, la correlación es fuerte donde la composición del efluente es estable—que es el caso de la mayoría de los efluentes finales de fábricas de pulpa—y débil donde la composición cambia con frecuencia, por ejemplo, donde se combinan múltiples flujos de proceso o donde la fábrica cambia con frecuencia el suministro de madera. Los coeficientes de correlación reportados para instalaciones bien emparejadas están típicamente en el rango de 0.93 a 0.98, y el requisito práctico es mantener la correlación por encima de aproximadamente 0.95 en muestras de validación, volviéndola a verificar cada vez que un cambio en el proceso altera la composición del efluente.
UV254 responde a orgánicos aromáticos, no a todo. El metanol, por ejemplo, contribuye al COD pero absorbe mal en el UV. Donde el metanol u otros compuestos de baja absorbancia forman una parte significativa de la carga, la correlación UV254 se degrada y el instrumento se convierte en un indicador en lugar de una medición cuantitativa. Esta limitación no es una razón para evitar la técnica, pero sí es una razón para caracterizar el efluente antes de confiar en ella.
Comparación Práctica
| Aspecto | Método de Referencia con Dicromato | Análisis UV254 en Línea |
|---|---|---|
| Tiempo de análisis | Dos horas más preparación | Segundos |
| Base de medición | Total de material oxidizable | Orgánicos aromáticos que absorben a 254 nm |
| Correlación con el método de permiso | Directa | Correlación específica del sitio, validada contra el COD de laboratorio |
| Costo marginal por punto de datos | Reactivo, mano de obra, vidrio y eliminación de residuos peligrosos por muestra | Sin consumibles; en gran medida el costo del instrumento y su mantenimiento |
| Adecuación para el cumplimiento | Método de referencia | Tendencia continua y control; verificación contra el método de referencia |
| Adecuación para el control de procesos | No práctico | Diseñado para ello |
Los dos métodos son complementarios. El método de referencia valida el número del permiso; el instrumento en línea gestiona el proceso que lo produce.
Especificación del Instrumento para Servicio en Fábricas de Pulpa
El efluente de la fábrica de pulpa es un entorno de medición exigente: alta carga orgánica, color variable, fibra y, a menudo, temperatura elevada. Puntos clave de especificación:
- Longitudes de onda: 254 nm para medición orgánica, con una segunda longitud de onda (comúnmente 530 nm) para compensación de turbidez y color
- Opciones de longitud de camino: selección de 5, 10 y 30 mm permite que el instrumento cubra rangos de alta y baja concentración sin dilución
- Cobertura del rango de medición: la selección del sensor debe coincidir con el efluente, que para los flujos de proceso de pulpa y papel comúnmente abarca un amplio rango de concentraciones de COD dependiendo del flujo muestreado
- Tolerancia a la temperatura: componentes del lado del proceso diseñados para temperaturas de hasta 55°C
- Ventana óptica: zafiro con un mecanismo de limpieza automático, porque una ventana sucia en un efluente coloreado se lee como un COD en caída, que es el modo de falla más peligroso en un instrumento de cumplimiento
- Compensación: compensación activa para turbidez y color, que es esencial en un flujo que transporta fibra y lignina
Práctica de Calibración y Validación
Un instrumento de COD en línea gana aceptación a través de su historial de validación. El enfoque que funciona:
Correlacionar contra muestras puntuales. Recoger al menos 30 muestras puntuales emparejadas que abarquen el rango operativo normal del efluente, e incluir condiciones de problemas si pueden ser capturadas. Analizar las muestras en un laboratorio acreditado por ISO 17025 utilizando el método de referencia, y luego ajustar la correlación.
Comisionar durante una ventana de operación completa. Un período de comisionamiento de aproximadamente un mes captura la variabilidad normal en el suministro, condiciones de proceso y rendimiento del tratamiento. Una correlación ajustada en una semana de operación fácil no se mantendrá cuando la fábrica cambie de grado.
Actualizar la correlación periódicamente. Volver a verificar la correlación cada 6 a 12 meses, y de inmediato después de cualquier cambio que altere la composición del efluente: un nuevo suministro de madera, una modificación del proceso, un programa químico cambiado.
Mantener el método de referencia en el circuito. El instrumento en línea no reemplaza el método de referencia para informes de cumplimiento. Lo complementa al demostrar que el número reportado fue representativo del período, no solo del instante muestreado.
Informes Regulatorios e Integridad de Datos
El monitoreo continuo cambia la pregunta de informes de “¿qué mostró la muestra?” a “¿fue válido el instrumento, y se manejaron correctamente los datos?” Tres cosas hacen que eso sea defendible:
- Registros de calibración y mantenimiento documentados, incluidos los eventos de limpieza, porque un instrumento sucio produce valores plausibles pero incorrectos
- Adquisición de datos automatizada, eliminando los pasos de transcripción manual que históricamente produjeron una parte significativa de los hallazgos de calidad de datos reportables en auditorías de monitoreo de descargas
- Manejo documentado de datos inválidos y faltantes, con reglas definidas para sustitución y las razones registradas
La carga de informes también se reduce cuando la tubería de datos es automática. Los datos continuos recopilados, validados y enviados electrónicamente son mucho más fáciles de defender que un montón de resultados de banco transcritos en una hoja de cálculo.
Dónde el Monitoreo de COD en Línea Vale la Pena
El valor de un instrumento de COD en línea en una fábrica de pulpa se reduce a cuánto de la carga de efluente se puede contener dentro del límite de la planta de tratamiento durante un problema. Un instrumento que da varias horas de advertencia permite al operador desviar flujos de alta concentración a igualación, aumentar la aireación, ajustar la dosificación de nutrientes y reducir la carga de descarga en consecuencia. La diferencia entre un problema contenido y uno no contenido generalmente se mide en si se acercó al límite del permiso, y puede ser la diferencia entre una superación reportable y un día sin incidentes.
Hay un segundo beneficio, menos obvio: el registro de datos. Las fábricas que operan con monitoreo continuo de COD construyen una imagen de la relación entre las operaciones del proceso y la carga de efluente, lo que permite a una fábrica identificar las operaciones específicas que impulsan sus picos. Eso es un ejercicio de mejora de procesos, y depende de datos que un programa de muestreo puntual no puede producir.
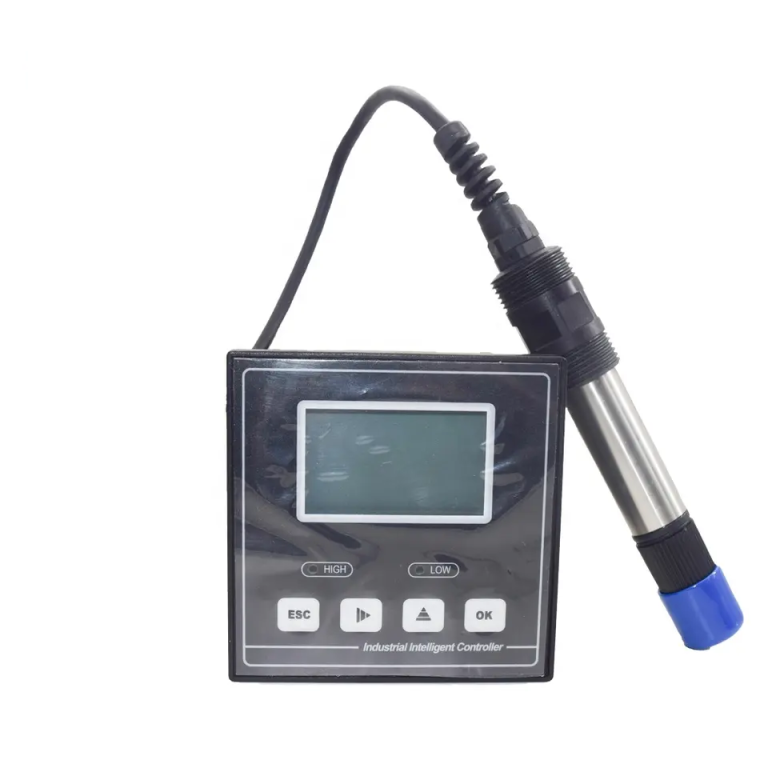
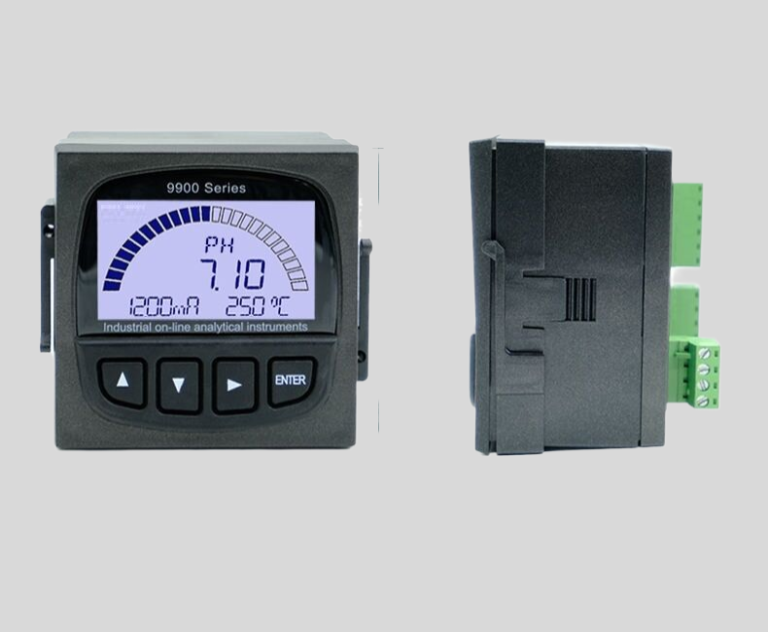
Shanghai ChiMay suministra analizadores de COD, instrumentos en línea UV254, transmisores de calidad de agua multiparamétricos y sistemas de muestreo para efluentes de pulpa y papel y aplicaciones de aguas residuales industriales.
Conclusión
El cumplimiento del efluente de la fábrica de pulpa ha pasado de muestreo periódico a medición continua, impulsado por límites promedio diarios más estrictos y por el hecho de que el control del proceso—no el análisis de laboratorio—es lo que mantiene las descargas dentro de ellos. La medición de COD en línea basada en UV254 proporciona el tiempo de respuesta; el método de referencia proporciona la autoridad. El instrumento solo gana su lugar cuando se establece, valida y mantiene la correlación específica del sitio a un nivel que tanto la fábrica como el regulador pueden aceptar.