Table of Contents
Conclusiones Clave
- La medición de conductividad en línea detecta la contaminación del agua de alimentación de la caldera entre rondas de laboratorio — a veces horas antes de que una muestra tomada muestre algo.
- Sólidos Disueltos Totales (TDS) sigue de cerca la conductividad — aproximadamente ±2% de precisión en la correlación es alcanzable con una compensación de temperatura adecuada.
- El monitoreo adecuado previene la formación de incrustaciones, el asesino silencioso de la eficiencia de la caldera y la vida de los tubos.
- El monitoreo del retorno de condensado te permite superar tasas de recuperación del 85% con confianza en la química del agua.
Los sistemas de caldera consumen una gran parte de la energía en las instalaciones industriales — a menudo el uso final más grande — lo que convierte la gestión de la calidad del agua en un problema directo de costos operativos. La guía operativa de larga data de ASME trata la conductividad como el principal parámetro de control para las impurezas del agua de la caldera, y los químicos de planta lo han manejado así durante décadas.
La Ciencia de la Medición de Conductividad
La conductividad mide la capacidad del agua para llevar corriente eléctrica, que se relaciona directamente con la concentración de iones disueltos. Como regla general, cada 1 μS/cm de conductividad corresponde aproximadamente a 0.5-0.7 mg/L de TDS en el agua de alimentación de caldera típica — lo suficientemente cerca para el monitoreo de tendencias y el control de purgas.
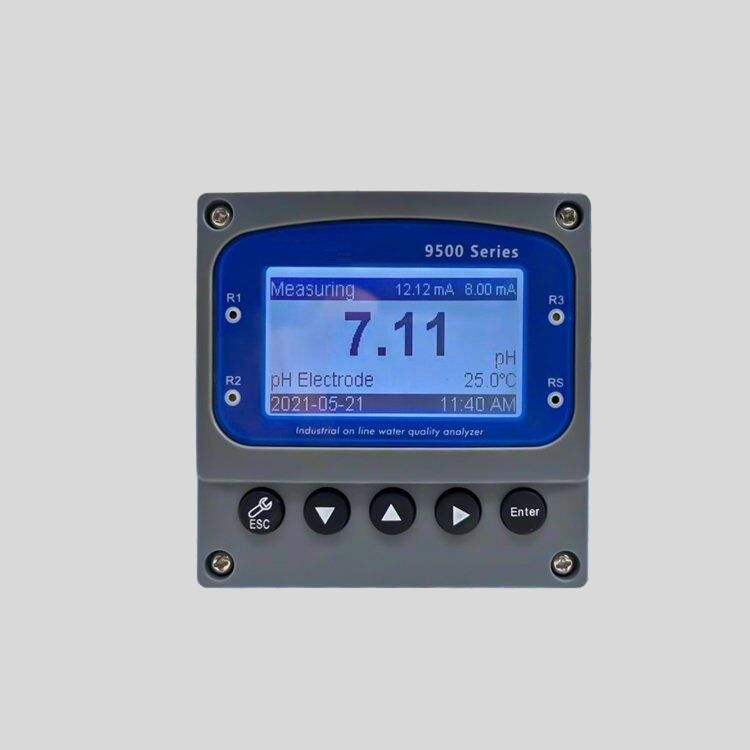
Los medidores de conductividad en línea ChiMay utilizan tecnología de cuatro electrodos que elimina los efectos de polarización comunes en sistemas de dos electrodos. Este diseño mantiene la precisión dentro de ±1% en rangos desde 0.1 μS/cm (condensado de vapor puro) hasta 100 mS/cm (purga concentrada).
Enfoques de Monitoreo Comparativo
| Método | Tiempo de Respuesta | Límite de Detección | Intervención del Operador |
|---|---|---|---|
| Monitoreo Continuo en Línea | Tiempo real (<1 seg) | 0.1 μS/cm | Mínima |
| Análisis de Laboratorio Periódico | 2-24 horas | 1 μS/cm | Alta |
| Controles de Punto con Medidor de Mano | Inmediato | 1 μS/cm | Frecuente |
| Inspección Visual/Sabor | N/A | >500 μS/cm | Ninguna |
La diferencia entre el monitoreo continuo y la toma de muestras no es sutil en la práctica. Una fuga en el condensador que comienza entre las rondas de muestreo puede verter impurezas en la caldera durante medio día antes de que el laboratorio lo señale. El monitoreo continuo detecta la excursión cuando comienza — ese es todo el argumento para el gasto en instrumentación.
Aplicaciones del Sistema de Caldera
Control de Calidad del Agua de Alimentación
El agua de alimentación de la caldera necesita una conductividad por debajo de 10 μS/cm para sistemas de baja presión y <1 μS/cm para unidades de alta presión por encima de 60 bar. El monitoreo continuo activa válvulas de desvío automáticas cuando la conductividad supera los puntos de ajuste, manteniendo el agua contaminada fuera del cuerpo de la caldera.
El monitoreo de conductividad catiónica — medir la conductividad después de que la muestra pasa a través de una columna de intercambio catiónico — es el truco estándar para detectar contaminación orgánica y filtraciones en el condensador de vapor, ya que elimina el amoníaco de fondo y deja una lectura limpia de los contaminantes formadores de ácido que realmente importan. Las refinerías y plantas químicas que realizan monitoreo de doble conductividad en sus calderas detectan eventos de contaminación que las lecturas de conductancia específica simples pasan por alto por completo.
Optimización del Retorno de Condensado
El condensado es el agua de alimentación de caldera más barata que tendrás — ya es pura y ya está caliente, generalmente funcionando a 40-60°C por encima de la temperatura ambiente. Pero el condensado contaminado por intercambiadores de calor con fugas o exposición atmosférica lleva impurezas directamente a la caldera y acelera la corrosión.
El Departamento de Energía de EE. UU. ha enfatizado este punto durante años en sus Hojas de Consejos sobre Vapor — “Devolver el Condensado a la Caldera” es la Hoja de Consejos #8 — y la razón es sencilla: recuperar condensado caliente y limpio reduce el consumo de combustible, disminuye la demanda de productos químicos para el tratamiento del agua y reduce las pérdidas por purga al mismo tiempo. El monitoreo continuo de la conductividad es lo que hace que el retorno agresivo de condensado sea seguro, porque verifica que el condensado esté realmente limpio antes de dejarlo entrar en la caldera. Las plantas que monitorean la conductividad del condensado devuelven más de él, y los ahorros en combustible se reflejan en la próxima factura de energía.
Prevención de Incrustaciones y Corrosión
La formación de incrustaciones sigue siendo una de las causas más comunes de fallas en los tubos de caldera reportadas por inspectores y aseguradoras. La física es implacable: la conductividad térmica de las incrustaciones (0.5-1.2 W/m·K) es una fracción diminuta del acero limpio de la caldera (45-60 W/m·K), por lo que incluso una capa delgada eleva las temperaturas del metal hasta que el tubo se abulta o falla.
El monitoreo continuo de la conductividad permite:
- Detección temprana de precursores de incrustaciones de sílice y calcio
- Optimización de la frecuencia de purga basada en la acumulación real de TDS en lugar de un horario fijo
- Control de dosificación de fosfatos para la precipitación de iones de dureza
La purga es una pérdida de energía directa — estás desechando agua caliente y tratada. El monitoreo te permite realizar la purga tan ajustada como la química lo permita, que siempre es más ajustada que un horario basado en el calendario.
Recomendaciones de Implementación
Los sistemas de monitoreo de conductividad exitosos necesitan:
Ubicación del Sensor: Instala sensores donde vean un flujo de agua bien mezclado, evitando tramos muertos y zonas de bajo flujo donde las lecturas se retrasan respecto a la realidad. Asegúrate de que haya suficiente flujo pasando por el elemento para una lectura representativa y estable.
Compensación de Temperatura: Todas las mediciones de conductividad necesitan compensación automática de temperatura al 25°C de referencia. Si la omites, llevarás aproximadamente 1.5-2.0% de error por °C de desviación — suficiente para hacer imposible el control de precisión.
Verificación de Calibración: Establece intervalos de verificación de calibración según la criticidad del proceso — típicamente intervalos de 30 días para sistemas críticos de caldera y intervalos de 90 días para equipos auxiliares.
Artículo #850 | Medidor de Conductividad en Línea ChiMay | Sensor de Conductividad ChiMay para tratamiento de agua de caldera