«`html
Table of Contents
Conclusiones Clave
- La demanda del mercado de Agua para Inyección (WFI) superará los $1.2 mil millones a nivel mundial para 2027
- La monitorización en línea reduce los costos de producción de WFI en un 30% a través de la garantía de calidad en tiempo real
- Las destilaciones de múltiples efectos y la ósmosis inversa dominan la producción de WFI, representando el 75% de las nuevas instalaciones
- La monitorización continua permite una detección 60% más rápida de problemas de producción en comparación con las pruebas por lotes
El Agua para Inyección (WFI) representa el grado de pureza más alto utilizado en la fabricación farmacéutica, sirviendo como un ingrediente crítico en productos farmacéuticos parenterales que ingresan al torrente sanguíneo. La producción de WFI requiere sistemas de purificación y monitorización sofisticados que entreguen consistentemente agua que cumpla con especificaciones farmacopéicas estrictas. Esta guía examina las mejores prácticas actuales para la producción de WFI que los fabricantes farmacéuticos deben implementar para garantizar la calidad del producto y el cumplimiento regulatorio.
Comprendiendo los Requisitos de WFI
El Agua para Inyección debe satisfacer las especificaciones de calidad de agua más exigentes en la fabricación farmacéutica. La Farmacopea de los Estados Unidos establece requisitos de WFI que incluyen conductividad ≤1.3 μS/cm bajo USP <645>, TOC ≤500 μg/L bajo USP <643>, y niveles de endotoxinas <0.25 EU/mL bajo USP <85>. Estos límites reflejan la importancia crítica de la pureza del agua para la seguridad de los productos parenterales.
La Farmacopea Europea históricamente requería la destilación como el único método aceptable de producción de WFI, pero las revisiones recientes ahora permiten tecnologías alternativas que incluyen la ósmosis inversa con la ultrafiltración adecuada. Esta evolución regulatoria refleja los avances tecnológicos que han demostrado un rendimiento de purificación equivalente para los sistemas basados en membranas.
Los sistemas de producción de WFI típicamente operan a temperaturas elevadas—ya sea caliente (65-80°C) o ambiente—dependiendo del diseño del sistema de distribución y los requisitos de fabricación. Los sistemas calientes proporcionan un control microbiano inherente pero requieren más energía para el mantenimiento y la distribución. Los sistemas de temperatura ambiente reducen el consumo de energía pero requieren medidas de sanitización adicionales para controlar la proliferación microbiana.
Tecnologías de Producción de WFI
Destilación de Múltiples Efectos
Las destilaciones de múltiples efectos siguen siendo la tecnología de producción de WFI dominante, representando aproximadamente el 45% de la capacidad instalada a nivel mundial. Estos sistemas utilizan compresión de vapor mecánica o evaporación de múltiples efectos para producir agua de alta pureza a partir de fuentes de agua de alimentación. La configuración de múltiples efectos mejora la eficiencia energética al reutilizar vapor de efectos anteriores para impulsar etapas de evaporación posteriores.
Las destilaciones de múltiples efectos modernas logran un consumo de energía de aproximadamente 1 kWh por litro de WFI producido, representando una mejora significativa respecto a los diseños anteriores. Las capacidades de los alambiques varían desde 100 L/h para pequeñas unidades de laboratorio hasta 10,000 L/h para grandes instalaciones de producción. La redundancia a través de múltiples instalaciones de alambiques asegura la continuidad de la producción durante los períodos de mantenimiento.
El proceso de destilación elimina inherentemente las endotoxinas a través de la destrucción a alta temperatura de las moléculas de lipopolisacáridos, proporcionando un control confiable de endotoxinas que las tecnologías alternativas deben lograr a través de pasos de tratamiento adicionales. Esta capacidad inherente de eliminación de endotoxinas mantiene la posición de la destilación como un método preferido de producción de WFI a pesar de un mayor consumo de energía.
Sistemas de Ósmosis Inversa
La ósmosis inversa (RO) con un tratamiento posterior adecuado sirve cada vez más como una alternativa a la destilación para la producción de WFI. Los sistemas de RO eliminan 95-99% de especies iónicas disueltas y 99% de moléculas orgánicas más grandes que el límite de peso molecular de la membrana. Combinados con la electrodeionización para el pulido final, los sistemas basados en RO pueden lograr una calidad de agua equivalente a la destilación con un consumo de energía significativamente menor.
Los sistemas de WFI basados en RO típicamente incluyen etapas de pretratamiento (filtración de medios, ablandamiento, dosificación de anti-incrustantes) para proteger los elementos de la membrana de la contaminación y la incrustación. La etapa de membrana de RO opera a presiones de 10-20 bar, con un consumo de energía de aproximadamente 0.5-1 kWh/m³—significativamente menor que los requisitos energéticos de la destilación.
Para el control de endotoxinas, los sistemas de RO requieren membranas de ultrafiltración (UF) con límites de peso molecular por debajo de 10,000 Daltons para lograr los límites requeridos de <0.25 EU/mL de endotoxinas. Las pruebas de integridad de la membrana a través de mediciones periódicas de punto de burbuja o caída de presión verifican el rendimiento de la membrana UF a lo largo de su vida operativa.
Monitorización en Tiempo Real para la Producción de WFI
Una producción efectiva de WFI requiere sistemas de monitorización integrales que proporcionen una garantía de calidad del agua en tiempo real a lo largo del proceso de producción. Los parámetros clave de monitorización incluyen conductividad, TOC, temperatura, presión, flujo y niveles de endotoxinas. Los sensores en línea permiten la detección inmediata de desviaciones de calidad, permitiendo una respuesta rápida antes de que la calidad del agua se degrade a niveles inaceptables.
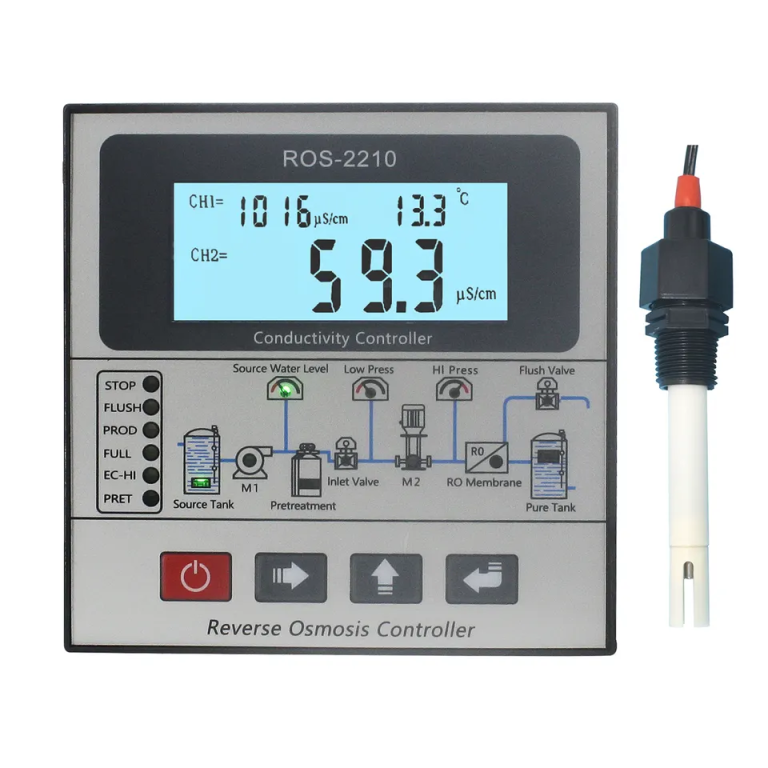
La monitorización de la conductividad sirve como el parámetro de cribado principal para la calidad de WFI, con sensores en línea que evalúan continuamente el cumplimiento de USP <645>. Los sensores de conductividad digitales modernos logran una precisión de ±0.1 μS/cm, proporcionando confianza en la medición que satisface los requisitos farmacéuticos. Las mediciones compensadas por temperatura se ajustan automáticamente a la temperatura de referencia de USP de 25°C.
La monitorización de TOC complementa la medición de conductividad al detectar contaminación orgánica que puede no afectar significativamente la pureza iónica. Los analizadores de TOC en línea que emplean tecnología de oxidación UV logran límites de detección de 0.5 μg/L, cumpliendo con los requisitos de USP <643> mientras proporcionan datos continuos en tiempo real. Los tiempos de respuesta de menos de 2 minutos permiten la identificación rápida de eventos de contaminación orgánica.
Los sensores de conductividad en línea y los analizadores de TOC de ChiMay proporcionan el rendimiento de medición y la fiabilidad que requiere la producción de WFI. La tecnología de conductividad de cuatro electrodos elimina los efectos de polarización que comprometen la precisión de la medición en aplicaciones de WFI de baja conductividad. Los protocolos de comunicación digital permiten una integración fluida con los sistemas de control farmacéuticos y los historiadores de datos.
Diseño del Sistema de Distribución
Los sistemas de distribución de WFI deben mantener la calidad del agua a lo largo de la infraestructura de almacenamiento y entrega mientras permiten una sanitización efectiva y control microbiano. Los recipientes de almacenamiento típicamente sostienen 4-24 horas de capacidad de producción, con construcción de acero inoxidable 316L y acabados superficiales de ≤0.8 μm Ra para minimizar la adhesión de biofilm y facilitar la limpieza.
Los lazos de distribución mantienen una circulación continua a velocidades superiores a 1 m/s para minimizar la deposición de partículas y la formación de biofilm. Las temperaturas de retorno de los lazos se mantienen típicamente por encima de 65°C para sistemas calientes o por debajo de 5°C para sistemas fríos, con medidas de sanitización adecuadas para sistemas de temperatura ambiente. La sanitización con ozono proporciona un control microbiano efectivo para sistemas de temperatura ambiente sin preocupaciones por residuos químicos.
Los puntos de monitorización en línea a lo largo del sistema de distribución proporcionan una cobertura integral de garantía de calidad. Las ubicaciones críticas de monitorización incluyen descarga de tanque, suministro de lazo, retorno de lazo y posiciones de punto de uso. Esta estrategia de monitorización permite la detección de problemas en cualquier ubicación dentro del sistema de distribución mientras apoya la investigación diagnóstica cuando surgen preocupaciones de calidad.
Sanitización y Control Microbiano
El control microbiano en los sistemas de WFI requiere múltiples estrategias que aborden el control de fuentes, el control de distribución y la sanitización. El pretratamiento del agua de alimentación reduce la biocarga entrante, mientras que las temperaturas continuas calientes o frías limitan la proliferación microbiana en el sistema de distribución. Los ciclos de sanitización regulares proporcionan una garantía adicional de control microbiano.
La sanitización con agua caliente a temperaturas superiores a 80°C durante un mínimo de 30 minutos proporciona un control microbiano efectivo sin preocupaciones por residuos químicos. Este enfoque es adecuado para sistemas de WFI calientes donde las temperaturas de sanitización coinciden con las temperaturas de operación. Los ciclos de sanitización automatizados aseguran una ejecución consistente sin depender de la intervención del operador.
La sanitización química utilizando ozono, ácido peracético o peróxido de hidrógeno proporciona un control microbiano efectivo para sistemas de temperatura ambiente. La sanitización con ozono a concentraciones de 0.1-0.5 mg/L proporciona una rápida inactivación microbiana con degradación automática a oxígeno, eliminando preocupaciones sobre residuos químicos. La implementación requiere la verificación de la compatibilidad de materiales adecuada y medidas de seguridad.
Documentación de Garantía de Calidad
Una documentación completa apoya el cumplimiento regulatorio y permite la trazabilidad a lo largo de la producción y distribución de WFI. La documentación requerida incluye especificaciones de equipos, verificación de instalación, registros de calibración, registros operativos, registros de sanitización, resultados de monitorización microbiana e investigaciones de desviaciones.
Los sistemas de documentación electrónica deben cumplir con la FDA 21 CFR Parte 11 y requisitos equivalentes de integridad de datos. La autenticación de usuarios asegura controles de acceso apropiados, mientras que los registros de auditoría completos documentan todas las actividades del sistema. La copia de seguridad automática de datos asegura la preservación de registros durante los períodos de retención requeridos—típicamente 5 años o la vida útil del producto más un año, lo que sea más largo.
Las inspecciones regulatorias examinan frecuentemente la documentación del sistema de agua en detalle, haciendo que las prácticas de mantenimiento de registros robustas sean esenciales para mantener las autorizaciones de fabricación. Los hallazgos comunes de inspección incluyen documentación de calibración incompleta, registros de sanitización insuficientes y falta de investigación de tendencias o atención a deficiencias del sistema. Las medidas preventivas incluyen monitorización automatizada, procedimientos de documentación estandarizados y auditorías de cumplimiento regulares.
Consideraciones de Eficiencia Energética
La producción de WFI es intensiva en energía, con sistemas de destilación consumiendo aproximadamente 1 kWh/L y sistemas basados en RO consumiendo aproximadamente 0.5-1 kWh/m³. Los costos de energía representan 40-60% de los costos totales de producción de WFI, haciendo que las mejoras en eficiencia energética sean atractivas para reducir los gastos operativos.
Los sistemas de recuperación de calor capturan energía de los condensados de alambique y corrientes de vapor para precalentar el agua de alimentación, mejorando la eficiencia general del sistema en un 20-30%. Los variadores de frecuencia en las bombas de distribución reducen el consumo de energía durante períodos de demanda reducida. La optimización del intercambiador de calor minimiza las pérdidas de temperatura a lo largo del sistema de distribución.
Las configuraciones de alambique de múltiples efectos con un mayor número de efectos mejoran la eficiencia energética al recuperar más energía del proceso de evaporación. Los alambiques de compresión de vapor mecánica (MVC) logran el consumo de energía más bajo al utilizar compresión de vapor impulsada por compresores en lugar de vapor como fuente de energía. Estas configuraciones avanzadas típicamente logran un ahorro de energía del 30-40% en comparación con los diseños convencionales.
Tendencias Futuras en la Producción de WFI
La producción de WFI continúa evolucionando hacia una mayor eficiencia, automatización y sostenibilidad. Las tecnologías de recuperación de energía, los materiales de membrana avanzados y los sistemas de control inteligentes mejorarán aún más la economía de producción mientras se mantienen los estándares de calidad requeridos.
Los enfoques de pruebas de liberación en tiempo real (RTRT) dependen cada vez más de los datos de monitorización continua para proporcionar garantía de calidad del agua sin retrasos en las pruebas de productos finales. Esta evolución refleja el apoyo regulatorio a los enfoques de tecnología analítica de procesos (PAT) que permiten una fabricación más eficiente mientras se mantiene una garantía de calidad equivalente.
ChiMay continúa desarrollando tecnologías de monitorización que apoyan la eficiencia y el cumplimiento de la producción de WFI, incluyendo sensores mejorados, conectividad mejorada y capacidades analíticas avanzadas. Estos avances ayudarán a los fabricantes farmacéuticos a satisfacer la creciente demanda de WFI mientras reducen los costos de producción y el impacto ambiental.
«`