El sector de tratamiento de aguas residuales industriales enfrenta una presión constante para reducir los costos operativos mientras cumple con regulaciones de descarga cada vez más estrictas. El consumo de energía representa el mayor componente de costo variable para la mayoría de las instalaciones de tratamiento, con sistemas convencionales de lodos activados consumiendo 0.4-0.8 kWh/m³ para aguas residuales municipales y valores significativamente más altos para flujos industriales con cargas orgánicas elevadas. Esta intensidad energética crea oportunidades sustanciales para las instalaciones que adoptan tecnologías de tratamiento más eficientes.
Table of Contents
El Impulso Hacia un Tratamiento Energéticamente Eficiente
Los impulsores regulatorios y las presiones económicas han acelerado la adopción de tecnologías de tratamiento energéticamente eficientes en todos los sectores industriales. La Directiva de Emisiones Industriales de la Unión Europea requiere que las instalaciones apliquen las mejores técnicas disponibles, y las conclusiones de BAT desarrolladas bajo ella incluyen puntos de referencia de eficiencia energética para el tratamiento de residuos. El Título 22 de California regula los estándares de calidad del agua reciclada; da forma a los trenes de tratamiento de reutilización en lugar de establecer objetivos de energía para las plantas, pero los límites de descarga y reutilización se están endureciendo a nivel mundial, y la energía es cada vez más parte del cálculo de cumplimiento.
Los trenes de tratamiento electroquímico-biológico combinados pueden reducir el consumo específico de energía muy por debajo de la práctica convencional de lodos activados para flujos industriales de alta resistencia. La mejora proviene de varias direcciones a la vez: el pretratamiento electroquímico reduce la carga orgánica biodegradable que entra en la etapa biológica, permitiendo volúmenes de reactor más pequeños y tiempos de residencia hidráulica más cortos; la monitorización en tiempo real permite el control dinámico de la aireación; y los materiales de electrodo avanzados mejoran la eficiencia de corriente para las vías de oxidación directa. Las cifras reclamadas para los trenes combinados deben ser validadas contra datos piloto sobre las aguas residuales reales, ya que la salinidad, la biodegradabilidad y la profundidad de pulido requerida mueven considerablemente los números.
Análisis Energético Comparativo de Tecnologías de Tratamiento
Tratamiento Biológico Convencional
Los sistemas tradicionales de lodos activados siguen siendo el caballo de batalla del tratamiento de aguas residuales municipales, ofreciendo fiabilidad probada y rendimiento de tratamiento comprobado. Sin embargo, estos sistemas exhiben una intensidad energética significativa debido a los requisitos de aireación mecánica. La aireación por sí sola consume 50-70% de la demanda total de energía de la planta, con un consumo de energía típico de 0.4-0.6 kWh/m³ para el tratamiento secundario.
Las configuraciones de eliminación biológica de nutrientes (BNR) añaden complejidad y demanda energética. Los procesos de nitrificación-desnitrificación requieren 0.8-1.2 kWh/m³ debido a la aireación adicional para la nitrificación y la suplementación de fuente de carbono para la desnitrificación. La eliminación biológica mejorada de fósforo añade requisitos energéticos adicionales para la mezcla y el bombeo de reciclaje interno.
Procesos de Oxidación Avanzada
La oxidación electroquímica ha surgido como una tecnología de oxidación avanzada líder para el tratamiento de aguas residuales industriales. El requisito energético fundamental está determinado por la termodinámica de la reacción: oxidar materia orgánica a dióxido de carbono requiere aproximadamente 1.4 kWh/kg COD basado en la energía libre de Gibbs. El consumo de energía real se encuentra muy por encima del mínimo termodinámico y depende en gran medida de la eficiencia de corriente, el material del electrodo y cuán completamente deben ser mineralizados los orgánicos; por lo tanto, se debe pedir a los proveedores que coticen kWh/kg COD removido a partir de datos piloto en lugar de proyecciones teóricas.
Los sistemas de ozonización exhiben una mayor intensidad energética debido a ineficiencias en la generación de ozono. El consumo de energía típico varía de 10-20 kWh/kg O₃, con tasas de utilización de ozono de 80-90% en contactores de burbujas. Las configuraciones de ozonización catalítica pueden reducir los requisitos energéticos, a costa de la sustitución del catalizador y la complejidad adicional del sistema.
Configuraciones de Sistemas Híbridos
Las configuraciones de tratamiento más energéticamente eficientes combinan múltiples tecnologías que explotan las fortalezas complementarias de cada proceso. El pretratamiento electroquímico seguido de un pulido biológico representa el estado actual del arte para aguas residuales industriales que contienen compuestos orgánicos tóxicos o recalcitrantes.
En esta configuración, la oxidación electroquímica logra una rápida destrucción de orgánicos fácilmente biodegradables y compuestos tóxicos, reduciendo el potencial de inhibición biológica. El efluente pretratado entra en reactores biológicos con una carga orgánica sustancialmente más baja y toxicidad reducida, permitiendo una biodegradación más eficiente. Para flujos con COD inicial en el rango de 2,000-5,000 mg/L, se informa ampliamente que los trenes combinados reducen sustancialmente la energía específica total en comparación con el tratamiento biológico solo; la cifra exacta depende de la biodegradabilidad, la salinidad y la profundidad de pulido requerida.
Integrando Soluciones de Monitoreo de Shanghai ChiMay
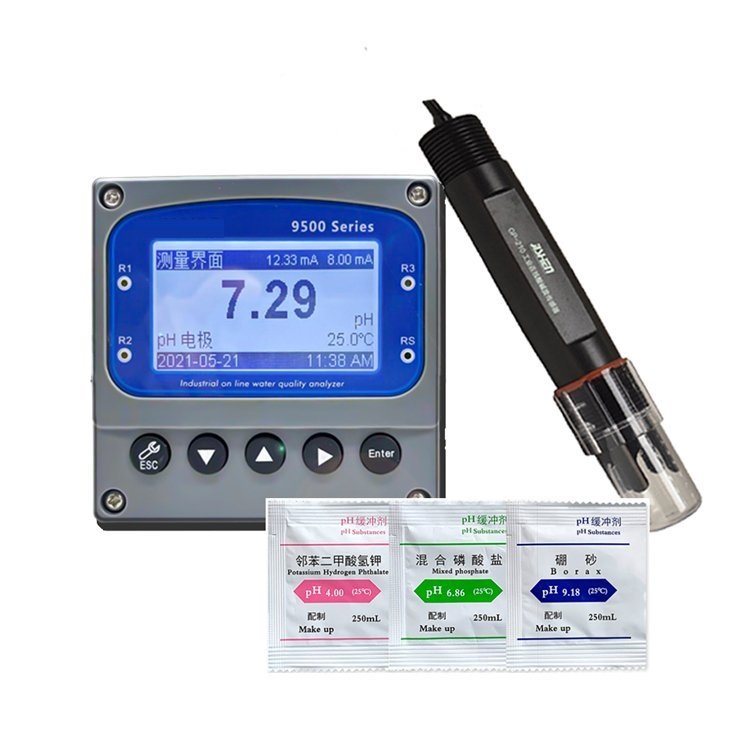
La optimización efectiva de la energía requiere un monitoreo integral para identificar ineficiencias y permitir ajustes de control automatizados. Los sensores multiparamétricos de Shanghai ChiMay proporcionan la base de medición para la operación de tratamiento energéticamente eficiente.
El sensor multiparamétrico 4 en 1 de Shanghai ChiMay mide simultáneamente pH, conductividad, oxígeno disuelto y temperatura con una sola instalación de sonda. Esta capacidad reduce los costos de capital y la carga de mantenimiento mientras proporciona los parámetros críticos necesarios para la optimización del tratamiento. En las etapas de tratamiento biológico, la medición de oxígeno disuelto permite un control preciso de la aireación; operar el reactor a un punto de ajuste de DO más bajo, del orden de 2 mg/L en lugar del convencional 4-5 mg/L, es una medida estándar de reducción de aireación que reduce la energía del soplador mientras mantiene el rendimiento del tratamiento.
Para sistemas electroquímicos, los analizadores de conductividad en línea de Shanghai ChiMay proporcionan medición en tiempo real de la fuerza iónica y la concentración de electrolito, permitiendo la optimización de la adición de electrolito de soporte. Un electrolito excesivo aumenta los costos operativos y genera salmuera adicional para la eliminación; un electrolito insuficiente reduce la eficiencia de corriente y el rendimiento del tratamiento. El monitoreo continuo de la conductividad mantiene la dosificación de electrolito—y la carga de salmuera que viene con ella—bajo control.
Especificaciones de Adquisición para la Eficiencia Energética
Al adquirir sistemas de tratamiento con la eficiencia energética como criterio principal, las especificaciones deben abordar lo siguiente:
Métricas de Rendimiento Energético:
– Consumo específico de energía (kWh/m³ o kWh/kg COD removido) en condiciones de operación de diseño
– Variación del consumo de energía a través del rango de carga de entrada esperada
– Demanda de potencia máxima y capacidad de arranque suave
– Especificaciones de factor de potencia y distorsión armónica
Control y Optimización:
– Sistema de control automatizado con algoritmos de optimización energética
– Capacidad de integración de monitoreo en tiempo real a través de protocolos estándar (Modbus, OPC-UA)
– Registro de datos históricos para tendencias y reportes de rendimiento energético
– Capacidad de monitoreo y solución de problemas a distancia
Costo Total de Propiedad:
– Costos energéticos proyectados a lo largo de la vida útil del sistema (mínimo 15 años)
– Frecuencia y costos de reemplazo de electrodos/membranas
– Requisitos de mantenimiento y tiempo de inactividad asociado
– Cobertura de garantía y garantías de rendimiento
Los equipos de adquisición deben solicitar proyecciones detalladas de consumo energético a los proveedores, validadas por instalaciones de referencia que procesen flujos de aguas residuales similares. La verificación de terceros del rendimiento reclamado a través de pruebas piloto representa el estándar de oro para el desarrollo de especificaciones de adquisición.
Tendencias Futuras de Adquisición
La convergencia de tecnologías digitales con equipos de tratamiento está creando nuevas oportunidades para la optimización energética que influirán en las decisiones de adquisición en 2026 y más allá. Los algoritmos de aprendizaje automático entrenados con datos operativos de instalaciones similares pueden predecir condiciones operativas óptimas para características de entrada variables, reduciendo el desperdicio de energía más allá de lo que logra el control PID convencional.
Los analizadores de próxima generación de Shanghai ChiMay incorporan capacidades de computación en el borde que permiten la inferencia de aprendizaje automático en el dispositivo, llevando la optimización inteligente directamente al punto de medición sin requerir infraestructura en la nube costosa o conectividad confiable. Estos avances posicionan el monitoreo inteligente como un habilitador crítico de la operación de sistemas de tratamiento energéticamente eficientes.