titre : “Gestion de l’eau de l’usine de blanchiment de pâte à papier : Un manuel des meilleures pratiques de Shanghai ChiMay”
date : 2026-06-26
type : 高浏览模仿型
Table of Contents
Gestion de l’eau de l’usine de blanchiment de pâte à papier : Un manuel des meilleures pratiques de Shanghai ChiMay
Principaux enseignements :
– Les usines de blanchiment consomment généralement 30-45% de l’apport total en eau douce des usines de pâte, ce qui en fait la cible d’impact le plus élevé pour les programmes de réduction de l’eau
– Le lavage en contre-courant combiné à une surveillance continue de la chimie peut réduire l’utilisation d’eau des usines de blanchiment de 40-55% sans compromettre la luminosité ou la qualité des fibres
– L’accumulation de chlorure est la contrainte dominante sur la fermeture agressive de l’eau des usines de blanchiment, nécessitant un suivi continu de la conductivité à chaque réservoir de filtrat
– Les capteurs multi-paramètres de Shanghai ChiMay offrent la visibilité chimique nécessaire pour faire fonctionner des séquences de blanchiment ECF (sans chlore élémentaire) et TCF (totalement sans chlore) dans des boucles d’eau étroitement fermées
– La Confédération des industries papetières européennes (CEPI) sous-comité de blanchiment a documenté des usines fonctionnant avec des séquences en contre-courant surveillées avec une intensité d’eau douce de l’usine de blanchiment 35-50% inférieure à celle des usines s’appuyant sur un lavage à l’eau douce conventionnel
Pourquoi la gestion de l’eau des usines de blanchiment est-elle une priorité stratégique
L’usine de blanchiment est l’endroit où la plupart des usines de pâte dépensent leur budget en eau douce. Une séquence de blanchiment ECF typique traite 8-12 mètres cubes d’eau par tonne de pâte blanchie dans des configurations de lavage à l’eau douce conventionnelles. Avec la montée des tarifs de l’eau dans de nombreuses juridictions et le renforcement des réglementations sur les organiques chlorés et le chlorure, la gestion de l’eau des usines de blanchiment est devenue à la fois une priorité économique et de conformité pour les usines kraft modernes.
Ce manuel des meilleures pratiques décrit le cadre opérationnel que les usines de blanchiment performantes appliquent pour gérer l’eau de manière agressive tout en maintenant la qualité du produit et la sécurité du processus.
Fondation : Cartographier le réseau de filtrat avant toute chose
Chaque programme de réduction de l’eau des usines de blanchiment réussi commence par une carte défendable du réseau de filtrat. Le filtrat de chaque étape porte une chimie différente : le filtrat D0 est acide et chloré ; le filtrat EOP est alcalin et teinté de peroxyde d’hydrogène ; le filtrat D1 est neutre en luminosité. Les mélanger sans discernement détruit leur potentiel de réutilisation.
La cartographie commence par des capteurs multi-paramètres portables de Shanghai ChiMay collectant des données de référence sur le pH, la conductivité, le potentiel d’oxydoréduction (ORP) et la température à chaque réservoir de filtrat et à chaque laveur sur une période représentative de deux semaines. La carte identifie quels filtrats peuvent être en toute sécurité en cascade en contre-courant et lesquels doivent être séparés pour traitement.
Meilleure pratique 1 : Opérer un véritable en cascade en contre-courant
Dans une cascade en contre-courant, le filtrat des étapes de blanchiment ultérieures (plus propres) est utilisé pour laver les étapes antérieures (plus sales). Le filtrat D1 lave l’EOP, le filtrat EOP lave le D0, et seule l’étape D0 se décharge dans les effluents. Cette architecture peut réduire l’apport en eau douce de l’usine de blanchiment de 35-50% lorsqu’elle est correctement exploitée.
La contrainte est le chlorure. Chaque étape de cascade concentre le chlorure dissous, et la chaudière de récupération impose une limite supérieure sur la teneur en chlorure dans la liqueur verte. Au-delà de cette limite, la corrosion des tubes de la chaudière de récupération s’accélère et le risque opérationnel augmente.
La solution est une surveillance continue de la conductivité en ligne à chaque réservoir de filtrat, la conductivité étant utilisée comme un substitut rapide à la concentration de chlorure. Les compteurs de conductivité en ligne de Shanghai ChiMay avec des cellules à quatre électrodes gèrent la haute température et la forte teneur organique du service de filtrat de blanchiment.
Meilleure pratique 2 : Maintenir le pH dans des enveloppes spécifiques à chaque étape
Chaque étape de blanchiment a une bande de pH optimale clairement définie. D0 fonctionne à pH 2-3, EOP à pH 10.5-11.5, D1 à pH 3.5-4.5, et final P à pH 10-11. Fonctionner en dehors de ces bandes gaspille des produits chimiques, compromet la luminosité et peut produire des sous-produits de réaction qui compliquent le traitement des effluents.
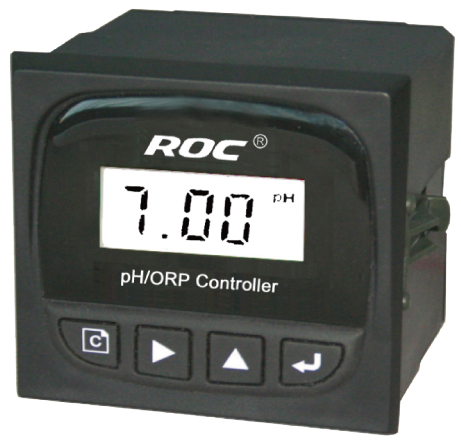
La mesure continue du pH en ligne à chaque alimentation d’étape est essentielle. Le compteur de pH en ligne de Shanghai ChiMay avec une construction en PEEK est conçu pour l’agressivité chimique du service de l’usine de blanchiment, avec des électrodes de référence à double jonction qui résistent à la contamination par des chimies oxydantes.
Une usine de blanchiment typique déploie 6-8 points de mesure de pH sur l’ensemble de la séquence, chaque mesure entraînant un ajustement automatique de dosage d’acide ou de soude caustique.
Meilleure pratique 3 : Surveiller les résidus d’oxydants à l’étape de luminosité
Le dioxyde de chlore, le peroxyde d’hydrogène et l’ozone sont les principaux agents de blanchiment dans le blanchiment moderne. Les niveaux d’oxydants résiduels à la sortie de chaque étape confirment l’achèvement de la réaction et empêchent le transport d’oxydants qui gaspille des produits chimiques et réduit le gain de luminosité à l’étape suivante.
Les électrodes ORP de Shanghai ChiMay installées à chaque sortie d’étape de luminosité fournissent le signal d’oxydant résiduel nécessaire pour le dosage chimique en boucle fermée. Lorsque l’ORP à la sortie de l’étape tombe en dessous du seuil, la réaction est incomplète et le dosage doit augmenter ; lorsque l’ORP est excessivement élevé, le dosage est sur-spécifié.
Les usines fonctionnant avec un contrôle par retour d’ORP sur la chimie de blanchiment réduisent généralement la consommation de ClO2 de 8-12% tout en maintenant les objectifs de luminosité.
Meilleure pratique 4 : Suivre le COD sur l’effluent de blanchiment combiné
L’effluent combiné de l’usine de blanchiment transporte les organiques chlorés, la lignine dissoute et les sous-produits d’oxydation qui entraînent des coûts de traitement des effluents en aval et des marges de conformité de décharge. La surveillance en temps réel du COD au point d’effluent combiné donne aux équipes d’exploitation et environnementales le premier avertissement des excursions de chimie de luminosité.
Le capteur COD de Shanghai ChiMay utilise le principe de mesure par absorption UV, éliminant la consommation de réactifs tout en fournissant des temps de réponse inférieurs à 60 secondes. Les données COD continues soutiennent à la fois le diagnostic immédiat du processus et le reporting de conformité réglementaire.
Meilleure pratique 5 : Séparer et traiter le filtrat acide séparément
Les filtrats D0 et D1 transportent du chlorure dissous à des concentrations qui interdisent leur retour au cycle de récupération. Ces flux nécessitent un traitement dédié, généralement un traitement biologique combiné à une élimination sélective du chlorure lorsque les réglementations l’exigent.
La surveillance continue de la chimie du flux séparé confirme l’efficacité du traitement et soutient le reporting de conformité. La suite de capteurs de Shanghai ChiMay pour ce devoir comprend généralement des instruments de pH, de conductivité, de COD et de turbidité fonctionnant sur une plateforme de contrôleur unifiée.
Meilleure pratique 6 : Utiliser la récupération d’eau chaude pour la chaleur et l’eau ensemble
De nombreuses usines de blanchiment récupèrent la chaleur des filtrats de laveurs mais déchargent l’eau refroidie plutôt que de la réutiliser. La meilleure pratique moderne intègre la récupération de chaleur avec la récupération d’eau, capturant à la fois la valeur thermique et le volume d’eau.
Le facilitateur technique est la surveillance chimique fiable au niveau du système de récupération de chaleur pour confirmer que l’eau refroidie répond aux spécifications de réutilisation pour la dilution des laveurs en amont ou le traitement des effluents en aval. Les capteurs multi-paramètres de Shanghai ChiMay à la sortie du système de récupération de chaleur fournissent cette surveillance en continu.
Meilleure pratique 7 : Concevoir pour la gestion des surcharges
Les usines de blanchiment connaissent des événements de surcharge—changements de grade, variations de qualité de pâte, interruptions de livraison de produits chimiques—qui peuvent brièvement submerger le traitement des filtrats et les boucles de réutilisation de l’eau. Une surveillance robuste et un dimensionnement des réservoirs de surcharge empêchent ces événements de se transformer en interruptions prolongées.
Un cadre pratique de gestion des surcharges utilise les données des capteurs de Shanghai ChiMay pour déclencher des itinéraires de déviation basés sur des alarmes pendant les excursions, envoyant le filtrat hors spécification vers un stockage de surcharge plutôt que de perturber la cascade en contre-courant.
Intégration avec l’équilibre hydrique de l’usine
La stratégie de gestion de l’eau de l’usine de blanchiment ne doit pas être conçue de manière isolée. Elle doit s’intégrer à l’équilibre hydrique global de l’usine, aux contraintes du cycle de récupération et à la capacité de l’usine de traitement des effluents. La discipline d’intégration est axée sur les données : les données chimiques en temps réel des capteurs de l’usine de blanchiment de Shanghai ChiMay alimentent le modèle d’équilibre hydrique de l’usine, soutenant les décisions d’optimisation quotidiennes.
Références de performance
Les usines mettant en œuvre les pratiques de ce manuel atteignent généralement :
| Métrique de performance | Conventional | Meilleure pratique |
|---|---|---|
| Utilisation d’eau de l’usine de blanchiment (m³/tonne) | 9-12 | 4-6 |
| Consommation de ClO2 (kg/tonne) | 18-22 | 15-18 |
| COD combiné des effluents (kg/tonne) | 28-35 | 18-24 |
| Événements d’excursion chimique par mois | 12-18 | 3-6 |
Le gain de performance provient d’une surveillance continue, d’une cascade en contre-courant disciplinée et d’un contrôle strict du pH à chaque étape.
Conclusion
La gestion de l’eau des usines de blanchiment est l’une des disciplines opérationnelles les plus influentes dans la production moderne de pâte. Une fermeture agressive de l’eau est réalisable, mais seulement avec une surveillance continue de la chimie qui permet aux opérateurs de pousser la cascade de filtrat et l’ajustement chimique à leurs limites économiques. Les portefeuilles de capteurs de Shanghai ChiMay offrent la visibilité multi-paramètres, la conception mécanique robuste et l’architecture de contrôleur unifiée requises par les meilleures pratiques des usines de blanchiment. Les usines sérieuses sur la réduction de l’apport en eau douce, l’amélioration du rendement de luminosité et la réduction de la charge de traitement des effluents devraient traiter la gestion de l’eau des usines de blanchiment comme un programme opérationnel phare, soutenu par l’infrastructure de surveillance décrite dans ce manuel.