Les systèmes de refroidissement industriels font face à une pression croissante alors que la disponibilité de l’eau diminue et que les coûts augmentent. Les tours de refroidissement sont souvent le plus grand consommateur d’eau sur un site de processus—approchant fréquemment la moitié de la consommation totale—donc le contrôle des cycles de concentration est là où se trouvent les plus grandes économies. La surveillance de la qualité de l’eau permet ces optimisations tout en prévenant les problèmes de tartre et de corrosion qui affectent les systèmes non contrôlés.
Table of Contents
L’ingénierie des cycles d’eau de refroidissement
Les tours de refroidissement fonctionnent par refroidissement évaporatif, qui concentre les solides dissous au fur et à mesure que l’eau s’évapore. Chaque cycle de concentration augmente les solides dissous par le ratio d’eau de makeup à l’eau de purge. Des cycles plus élevés réduisent les besoins en makeup mais augmentent le potentiel de tartre et de corrosion. Trouver l’équilibre nécessite une surveillance continue de la qualité de l’eau.
La plupart des installations fonctionnent à 3-5 cycles de concentration ; avec un bon contrôle et un traitement approprié, 6-8 cycles ou plus sont réalisables sans problèmes opérationnels. L’eau de makeup économisée en passant sur la courbe des cycles est réelle mais limitée : les directives WaterSense de l’EPA montrent qu’en passant de 3 à 6 cycles, la demande en makeup est réduite d’environ 20%, et les économies se stabilisent à mesure que les cycles augmentent—chaque incrément apporte moins que le précédent. Pousser les cycles plus haut prolonge également la durée de vie de l’équipement et réduit la maintenance lorsque la chimie de l’eau reste sous contrôle.
Contrôle de la conductivité : La base de l’optimisation
La conductivité est le principal paramètre de contrôle pour l’optimisation de l’eau de refroidissement. La concentration de solides dissous est directement corrélée à la conductivité, ce qui rend la surveillance et le contrôle simples. Les capteurs de conductivité en ligne déclenchant la purge à des seuils prédéterminés maintiennent automatiquement les cycles cibles.
Les programmes sur le terrain montrent constamment que le contrôle automatisé de la conductivité surpasse le contrôle manuel en matière d’utilisation de l’eau—les réductions typiques se situent dans la plage de 20-40% selon le point de départ—tandis qu’une chimie plus stable réduit le surdosage chimique lors des transitions de charge. Quiconque citant des économies précises devrait les vérifier par rapport aux cycles de départ ; l’arithmétique des systèmes évaporatifs limite ce qui est possible.
Gestion du pH pour la prévention de la corrosion
La corrosion des systèmes de refroidissement s’accélère fortement en dehors des plages de pH optimales. Les conditions acides en dessous de pH 6.5 attaquent les surfaces métalliques ; les conditions alcalines au-dessus de pH 8.5 favorisent le tartre. Maintenir le pH entre 7.0-8.0 nécessite une surveillance continue avec une alimentation automatique en acide ou en alcalin.
L’expérience acquise dans les programmes de refroidissement montre que maintenir le pH sous contrôle en boucle fermée réduit considérablement les dommages de corrosion par rapport à un contrôle manuel lâche, et les systèmes correctement contrôlés ajoutent régulièrement des années de durée de vie à l’équipement. Les gains exacts dépendent de la métallurgie, de la chimie de l’eau et de la façon dont le système fonctionnait avant d’être hors de portée.
Indices de tartre et contrôle prédictif
La gestion avancée de l’eau de refroidissement utilise des indices de tartre calculés à partir des mesures de qualité de l’eau. L’indice de saturation de Langelier prédit la tendance à la formation de tartre de carbonate de calcium ; l’indice de stabilité de Ryznar indique la probabilité réelle de formation de tartre. Ces calculs nécessitent des mesures précises de pH, de conductivité, de dureté calcique et d’alcalinité.
Les systèmes modernes d’acquisition de données calculent automatiquement les indices de tartre à partir des données de surveillance continue, permettant un contrôle prédictif plutôt qu’une intervention réactive. Lorsque les indices approchent des seuils de tartre, les systèmes automatisés augmentent la purge ou ajustent le traitement avant que des dépôts ne se forment. Attraper la dérive tôt est ce qui maintient les pertes d’efficacité liées au tartre faibles ; une fois les dépôts formés, la récupération est lente.
Surveillance de la corrosion dans les systèmes de refroidissement
Les sondes galvanométriques et les capteurs de résistance électrique mesurant les taux de corrosion complètent la surveillance de la qualité de l’eau. Lorsque les taux de corrosion dépassent des niveaux acceptables, la chimie de l’eau doit être ajustée pour restaurer des conditions protectrices. Cette approche intégrée aborde à la fois les causes (chimie de l’eau) et les effets (taux de corrosion) de la dégradation du système de refroidissement.
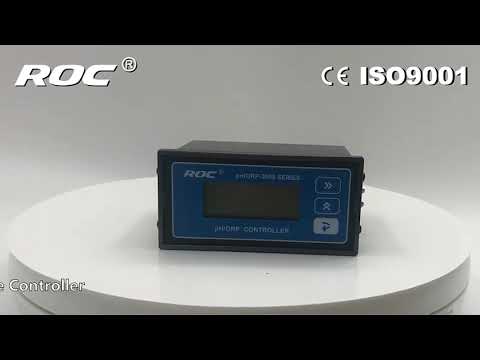
Shanghai ChiMay fournit des solutions de surveillance de l’eau de refroidissement, y compris des capteurs de conductivité, des analyseurs de pH et des équipements de surveillance de la corrosion. Ces systèmes permettent la gestion intégrée de la qualité de l’eau qui optimise à la fois la consommation d’eau et la protection de l’équipement.
Analyse économique de l’optimisation de l’eau de refroidissement
Les systèmes de surveillance et de contrôle pour l’eau de refroidissement se remboursent rapidement dans la plupart des applications. Les coûts d’investissement budgétaires pour un ensemble complet de surveillance s’élèvent à 25 000-80 000 $ pour des tours de refroidissement de taille moyenne, avec des périodes de retour sur investissement typiques de 6-14 mois. Les économies d’eau de 20-40% combinées aux gains d’efficacité du traitement chimique dans la plage de 25-35% génèrent une valeur continue.
Les économies augmentent avec la taille du système : même une réduction modeste en pourcentage de la demande nationale d’eau de refroidissement représente des milliards de gallons par an, ainsi que l’énergie de pompage et de traitement que l’eau ne nécessite plus.
Stratégies de mise en œuvre
L’optimisation de l’eau de refroidissement fonctionne mieux comme un programme systématique. La caractérisation de la qualité de l’eau de référence identifie les exigences de traitement et les objectifs d’optimisation réalistes. Le déploiement de capteurs à des points stratégiques—makeup, bassin et purge—fournit des données de contrôle et de vérification. L’intégration avec des systèmes de contrôle distribués permet une optimisation automatisée sans intervention de l’opérateur.
Un étalonnage régulier maintient les mesures suffisamment précises pour un contrôle fiable. Les systèmes de nettoyage automatisés préviennent le bioencrassement qui dégrade les performances des capteurs. Ces pratiques opérationnelles maintiennent les performances d’optimisation sur de longues périodes.
Conclusion
L’optimisation de l’eau de refroidissement grâce à la surveillance de la conductivité et du pH permet une réelle conservation de l’eau tout en améliorant la protection de l’équipement. Les cycles automatisés de contrôle de concentration réduisent généralement les besoins en eau de makeup de 20-40% tout en prévenant les problèmes de tartre et de corrosion qui érodent l’efficacité et la durée de vie de l’équipement. Shanghai ChiMay propose des solutions de surveillance conçues pour les conditions exigeantes des applications d’eau de refroidissement, et les installations qui les mettent en œuvre sont mieux positionnées à mesure que la rareté de l’eau s’intensifie.