Les réservoirs de pré-aération et d’épaississement sont des points critiques mais subtils pour l’instrumentation de l’oxygène dissous, car une entrée d’oxygène non gérée en amont du digesteur peut ralentir l’activité méthanogène et diminuer le rendement en biogaz. Un suivi continu de l’OD à des points de consigne de 0,2 à 0,8 mg/L, plutôt qu’une aération basée sur le temps en boucle ouverte, réduit mesurablement la consommation d’énergie de pré-aération tout en stabilisant la biologie des boues. La mesure optique de l’OD est préférée dans les opérations à haute teneur en solides car elle élimine les problèmes d’encrassement des membranes et de consommation de réactifs qui limitent les sondes galvanique et polarographique dans les flux de boues.
Table of Contents
Pourquoi l’OD mérite de l’attention en amont du digesteur
La performance des digesteurs anaérobies est jugée sur le rendement en biogaz, la stabilité des VFA et le comportement de déshydratation des résidus digérés. Pourtant, une grande part de la sous-performance des digesteurs n’est pas causée à l’intérieur du digesteur, mais par des conditions dans la chaîne de traitement des boues en amont. La pré-aération est utilisée pour conditionner les boues primaires, en particulier dans les anciennes usines où le contrôle des odeurs d’hydrogène sulfuré est critique. Les réservoirs d’épaississement réduisent la charge hydraulique dans le digesteur en concentrant les boues de 1-2 % à 3-5 % de solides totaux.
Les deux opérations affectent l’environnement en oxygène. Une pré-aération excessive pousse l’OD dans les boues qui alimentent ensuite le digesteur, inhibant les méthanogènes pendant des heures après l’alimentation. Les épaississeurs sous-aérés deviennent eux-mêmes anaérobies, produisant des sulfures, générant des plaintes d’odeur et consommant l’alcalinité que le digesteur doit ensuite remplacer. Obtenir le bon profil d’OD en amont est l’un des leviers les moins coûteux sur le rendement en biogaz en aval.
Mesure optique de l’OD dans les flux de boues
Les sondes galvanique et polarographique à membrane traditionnelle étaient conçues pour l’eau claire et les réservoirs de traitement secondaire. Dans les opérations de pré-aération et d’épaississement, elles souffrent de trois limitations :
- Les membranes s’encrassent rapidement dans les boues à haute teneur en solides, nécessitant des intervalles de nettoyage aussi courts qu’une à deux semaines.
- L’électrolyte de référence dérive à mesure que le sulfure pénètre dans la membrane, décalant la calibration zéro.
- Le temps de réponse ralentit une fois que le biofilm s’accumule sur la face du capteur.
La mesure optique de l’OD, utilisant un indicateur fluorescent excité par une LED, contourne ces problèmes. Il n’y a pas de membrane à encrasser dans le sens électrochimique strict, pas d’électrolyte à consommer, et pas de dérive du point zéro due à la contamination par le sulfure. En pratique, un transmetteur d’OD optique avec un essuie-mains mécanique offre des intervalles de service mesurés en mois plutôt qu’en semaines dans les opérations de pré-aération ou d’épaississement.
Stratégie de point de consigne pour la pré-aération
Une stratégie de point de consigne d’OD défendable pour les réservoirs de pré-aération dépend des caractéristiques des boues primaires et de l’objectif de gestion des odeurs :
- Opération critique pour les odeurs : 0,4-0,6 mg/L d’OD, maintenue en continu, garde l’oxydation des sulfures suffisamment active pour supprimer la libération d’hydrogène sulfuré tout en limitant la consommation d’énergie.
- Opération de conditionnement des aliments : 0,2-0,4 mg/L d’OD, suffisant pour décomposer les organiques facilement biodégradables qui causeraient autrement une acidification dans l’épaississeur, mais suffisamment bas pour éviter d’oxygéner l’alimentation du digesteur.
- Périodes non critiques : L’OD peut être autorisée à dériver vers zéro pendant les heures nocturnes où les plaintes d’odeur sont peu probables, réduisant considérablement l’énergie d’aération pendant ces fenêtres.
Le contrôle automatisé du point de consigne basé sur la mesure continue de l’OD remplace l’aération basée sur le temps en boucle ouverte et est l’une des améliorations d’efficacité les plus prévisibles disponibles sur une ancienne usine.
Stratégie de point de consigne pour les épaississeurs
Les épaississeurs à gravité et les épaississeurs mécaniques ont chacun leur propre dynamique d’OD :
- Épaississeurs à gravité : L’OD doit être maintenue juste au-dessus de 0,2 mg/L pour éviter des conditions totalement anaérobies. Les aérateurs aériens ou les lances d’air supplémentaires peuvent être modulés en fonction de la tendance continue de l’OD.
- Épaississeurs mécaniques : L’OD peut généralement être autorisée à descendre à zéro car le temps de rétention est court. La surveillance reste précieuse car des pics d’OD inattendus indiquent une défaillance mécanique ou un sous-dosage de polymère.
Une hiérarchie d’alarme en plusieurs niveaux qui signale une tendance de l’OD vers zéro dans un épaississeur à gravité, ou une augmentation inattendue dans un épaississeur mécanique, donne aux opérateurs l’avertissement le plus précoce possible des anomalies de processus.
Placement et montage du capteur
L’expérience sur le terrain dans les usines de digestion mésophile et thermophile pointe constamment vers les principes de montage suivants :
- Montez le transmetteur d’OD à mi-profondeur du réservoir du côté aéré de la cuve de pré-aération, et loin du jet de diffuseur d’aération, pour éviter des lectures biaisées dues à un enrichissement local en oxygène.
- Utilisez un bras rigide plutôt qu’un support suspendu en corde, afin que le capteur reste stationnaire pendant les surges de mélange et ne développe pas de fatigue mécanique à l’entrée du câble.
- Incluez un essuie-mains mécanique ou un cycle de nettoyage hydraulique dimensionné pour les boues spécifiques, et enregistrez les cycles d’essuyage dans le SCADA afin que les opérateurs puissent repérer un encrassement excessif.
- Fournissez un port d’échantillonnage de dérivation à la même profondeur, afin que les échantillons prélevés pour vérification proviennent du même corps d’eau que celui que le capteur voit.
Intégration dans la stratégie de contrôle du digesteur
La mesure de l’OD en amont du digesteur alimente directement la stratégie de santé du digesteur de plusieurs manières :
- Conditionnement des aliments : un OD élevé persistant en pré-aération ou en épaississement devrait déclencher une enquête de l’opérateur, car cela inhibera les méthanogènes pendant des heures après l’alimentation.
- Budget des odeurs : un OD faible dans les épaississeurs à gravité est un indicateur précoce de la libération d’hydrogène sulfuré ; une aération corrective devrait être déclenchée avant que les capteurs de la limite de l’usine ne détectent une excursion d’odeur.
- Budget énergétique : les tendances moyennes de l’OD sur une fenêtre de 30 jours alimentent les tableaux de bord de l’énergie d’aération, où les économies provenant de l’automatisation basée sur l’OD apparaissent clairement après la mise en œuvre.
Vérification et cadence de maintenance
Les données continues d’OD doivent être vérifiées par rapport à la titration Winkler en laboratoire sur une cadence trimestrielle pendant la première année d’exploitation, puis semestriellement une fois que la ligne de base est bien établie. Les données de vérification doivent être archivées aux côtés de la tendance SCADA et signalées dans les dossiers du système de gestion environnementale ou ISO 14001 de l’usine. Les services publics qui maintiennent cette pratique rapportent généralement :
- Une réduction claire de l’énergie d’aération par rapport à l’aération basée sur le temps en boucle ouverte.
- Moins de plaintes d’odeur lorsque les points de consigne d’OD de pré-aération sont réglés pour l’oxydation des sulfures.
- Une consommation d’alcalinité d’alimentation du digesteur plus faible, car les événements transitoires d’OD dans le digesteur sont éliminés.
Notes de clôture pour les ingénieurs d’usine
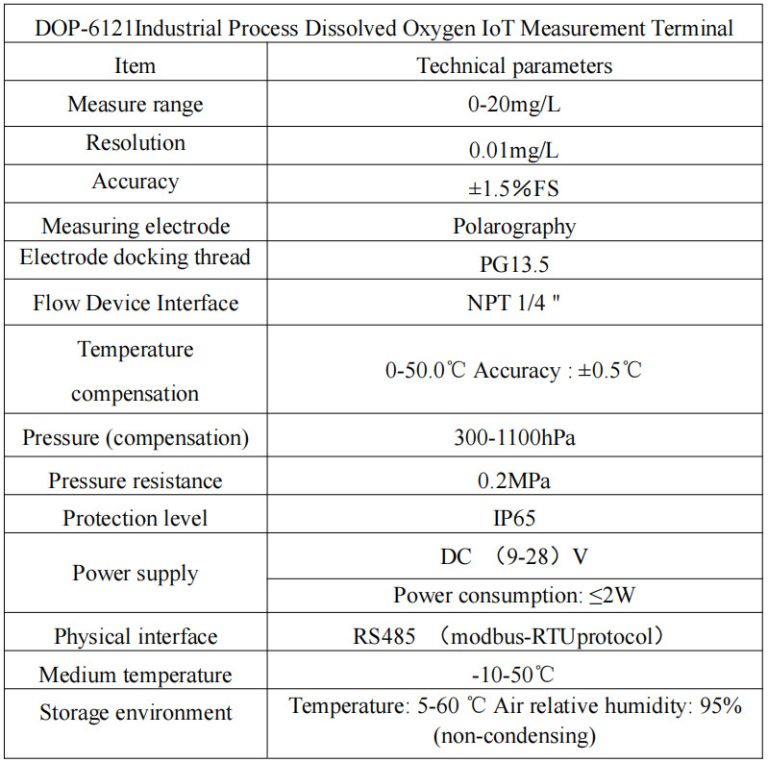
L’instrumentation de l’oxygène dissous dans la pré-aération et l’épaississement est un levier sous-estimé sur la performance du digesteur et la consommation d’énergie à l’échelle de l’usine. Un capteur d’OD sélectionné pour le service des boues, monté avec attention aux conditions hydrauliques, et intégré dans une hiérarchie d’alarme en plusieurs niveaux offre des gains opérationnels mesurables. La famille de produits du transmetteur d’oxygène dissous de Shanghai ChiMay fournit une référence optique pour ce service, avec des options d’essuie-mains mécaniques et des cartes de registre Modbus qui s’intègrent parfaitement dans les modèles SCADA utilisés dans les usines modernes de traitement des eaux usées orientées vers le biogaz.