Краткая версия:
— Хорошо оптимизированные электрохимические системы обработки могут работать при <2 кWh/m³, обеспечивая >95% удаление целевых органических загрязнителей
— Энергия является крупнейшей статьей операционных расходов в электрохимической обработке — обычно составляет половину или более от общих эксплуатационных затрат — именно поэтому она требует оптимизации
— Выбор материала электрода и импульсный режим работы вносят значительные сокращения по сравнению с обычной постоянной токовой работой
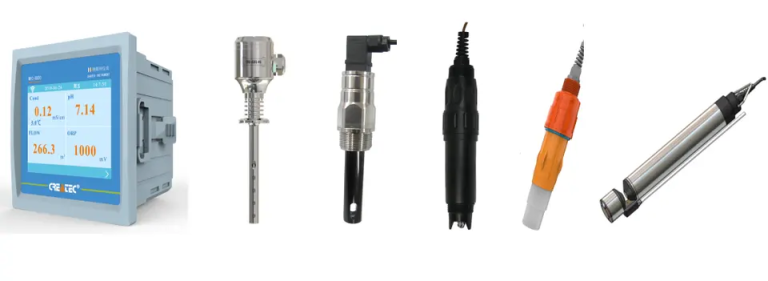
— Онлайн-анализаторы Shanghai ChiMay предоставляют данные в реальном времени, на основе которых работают алгоритмы оптимизации энергии
Энергия является доминирующим компонентом операционных затрат в электрохимической обработке сточных вод, обычно представляя 50-70% от общих эксплуатационных расходов при типичных ценах на электроэнергию. Минимум задается химией обработки: полная минерализация органического вещества до углекислого газа и воды имеет термодинамическую энергетическую потребность порядка нескольких киловатт-часов на килограмм COD, прежде чем будет учтена какая-либо реальная неэффективность. Практические системы затем добавляют переизбытки потенциала, сопротивление раствора и эволюцию кислорода, и подаваемая энергия на килограмм COD соответственно возрастает. Утешение в том, что системам обработки редко требуется полная минерализация, и стратегии оптимизации могут существенно сократить потребление энергии, при этом все еще достигая цели обработки.
Table of Contents
Понимание электрохимического потребления энергии
Основы энергетических требований
Электрическая энергия, необходимая для электрохимической обработки, зависит от трех основных факторов:
Термодинамическое требование: Минимальная энергия, необходимая для запуска окислительной реакции, задается изменением свободной энергии Гиббса окислительных реакций и напряжением ячейки, которое эти реакции подразумевают.
Кинетическое требование: Дополнительная энергия, необходимая для преодоления активационных барьеров и достижения практических скоростей реакции — переизбытки потенциала на аноде и катоде, сопротивление раствора и ограничения массового переноса.
Эффективность системы: Доля электрической энергии, которая фактически идет на окисление загрязнителей по сравнению с потерями на тепло, эволюцию кислорода и другие побочные реакции.
Текущая эффективность количественно оценивает производительность системы — долю электрического заряда, которая окисляет загрязнитель по сравнению с конкурирующими реакциями. Современные электрохимические системы достигают 70-85% текущей эффективности для органического окисления, при этом остаток теряется на эволюцию кислорода и паразитные реакции.
Расчет потребления энергии
Для потока сточных вод с известной концентрацией COD потребление энергии можно оценить:
Энергия на объем = (COD удалено × Энергия на массу COD) / Текущая эффективность
Пример расчета для 95% удаления COD из сточных вод с начальным COD 2,000 mg/L:
- Удаленный COD: 1,900 mg/L = 1.9 kg/m³
- Энергия на кг COD: 2.0 kWh/kg (практическое значение для рассматриваемой системы)
- Текущая эффективность: 75%
- Потребление энергии: 1.9 × 2.0 / 0.75 = 5.1 kWh/m³
Для более высокой эффективности удаления (99%):
- Удаленный COD: 1,980 mg/L = 1.98 kg/m³
- Потребление энергии: 1.98 × 2.0 / 0.75 = 5.3 kWh/m³
Предельная стоимость энергии для дополнительной эффективности удаления скромна, когда текущая эффективность сохраняется. Более значительным рычагом является улучшение текущей эффективности и сокращение переизбытков потенциала.
Стратегии оптимизации
Выбор материала электрода
Материал электрода изменяет потребление энергии через его влияние на переизбыток потенциала эволюции кислорода — основную конкурирующую реакцию. Материалы, которые удерживают эволюцию кислорода при более высоких потенциалах, сохраняют селективность для органического окисления даже при более высоких напряжениях ячейки.
Размерно-устойчивые аноды (DSA): Аноды из титана, покрытые смешанными металлическими оксидами (иридий-тантал, рутений-иридий), являются рабочей лошадкой промышленной электроокисления, эффективно осуществляя органическое окисление при напряжениях ячейки 4-6 V с текущей эффективностью для органического окисления, достигающей 80-85% при оптимизированных составах покрытия.
Алмаз, легированный бором (BDD): Аноды BDD удерживают потенциал эволюции кислорода значительно выше 2.3 V по сравнению с SHE — наивысший среди коммерчески доступных материалов — что и придает BDD его сильные окислительные способности для упорных органических веществ. Компромисс заключается в высокой цене и системах электропитания с более строгими требованиями.
Куда движется исследование: Химия покрытия продолжает развиваться. Новые формулы на основе иридия продолжают снижать переизбыток потенциала эволюции кислорода в лабораторных отчетах, и каждая часть этого переизбытка напрямую отражается в энергетическом счете. Рассматривайте любое конкретное процентное улучшение, которое вы читаете, как лабораторное до тех пор, пока это не будет продемонстрировано в вашей системе.
Импульсный режим работы
Обычная электрохимическая обработка применяет постоянный прямой ток (DC) к системе электрода. Импульсный режим работы чередует подачу тока и периоды отдыха, с несколькими сообщенными преимуществами:
Улучшение массового переноса: Во время периодов отдыха градиенты концентрации расслабляются, и свежий реагент диффундирует обратно на поверхность электрода. Следующий импульс тока работает против более высокой концентрации реагента, улучшая скорости реакции.
Управление теплом: Периоды отдыха позволяют системе остыть, ограничивая повышение температуры, которое ухудшает производительность электрода и требует энергии на охлаждение.
Экономия энергии: Исследования сообщают о 15-25% сокращении потребления энергии при импульсной работе по сравнению с непрерывным DC при эквивалентной эффективности обработки. Оптимальные рабочие циклы — отношение времени включения тока к общему времени — находятся в диапазоне 30-70% в зависимости от сточных вод.
Импульсные формы волн: Квадратные импульсы на частотах 100-1,000 Hz являются практическим диапазоном. Более высокие частоты предлагают незначительную выгоду, добавляя сложность силовой электроники.
Оптимизированный дизайн ячейки
Геометрия электрода и конфигурация ячейки изменяют потребление энергии через сопротивление раствора и массовый перенос:
Расстояние между электродами: Уменьшение расстояния снижает сопротивление раствора и потери, связанные с ним. Типичные расстояния 5-10 мм сбалансируют энергоэффективность против риска образования накипи и короткого замыкания.
Соотношение площади электрода к объему: Более высокие соотношения площади к объему улучшают емкость обработки, но увеличивают капитальные затраты. Оптимальные дизайны находятся в диапазоне 30-50 m²/m³ для типичных промышленных приложений сточных вод.
Режим потока: Турбулентный поток улучшает массовый перенос, позволяя более высоким плотностям тока, прежде чем возникнут ограничения массового переноса. Дизайны перегородок и распределители потока создают турбулентные условия через объем реактора.
Практические энергетические эталоны
Сточные воды с низкой концентрацией (<500 mg/L COD)
Для разбавленных потоков потребление энергии определяется сопротивлением ячейки, а не термодинамикой реакции:
- Типичное потребление: 0.5-1.0 kWh/m³
- Целевое удаление: 80-90% сокращение COD
- Применение: Вода для стирки текстильных красителей, сточные воды пищевой промышленности
Сточные воды со средней концентрацией (500-2,000 mg/L COD)
Это оптимальная зона для электрохимической обработки, где потребление энергии сбалансировано с эффективностью обработки:
- Типичное потребление: 1.0-2.0 kWh/m³
- Целевое удаление: 90-95% сокращение COD
- Применение: Химическое производство, фармацевтическое производство
Сточные воды с высокой концентрацией (>2,000 mg/L COD)
Сильные сточные воды требуют значительных затрат энергии для глубокой окисляемости, но электрохимическая обработка остается конкурентоспособной с альтернативами:
- Типичное потребление: 2.0-4.0 kWh/m³
- Целевое удаление: 95-98% сокращение COD (часто в сочетании с биологической обработкой)
- Применение: Нефтехимия, целлюлозно-бумажная промышленность, фильтрат свалок
Пример: Обработка промышленных сточных вод
Следующий пример иллюстрирует типичное применение специализированных химикатов; арифметика имеет значение для вашего собственного отбора:
Профиль завода
Завод специализированных химикатов обрабатывает 200 m³/день сточных вод с COD 1,500 mg/L. Разрешение на сброс требует <500 mg/L COD (цель удаления 67%).
Конфигурация системы
- Объем реактора: 25 m³ (два реактора последовательно)
- Материал электрода: DSA из иридия-тантала на титановом субстрате
- Площадь электрода: 750 m² всего (оба реактора)
- Электропитание: Импульсный DC с программируемым рабочим циклом
- Мониторинг: Онлайн-анализатор COD Shanghai ChiMay для управления процессом
Результаты работы
После оптимизации система достигла стабильной работы при:
- Входной COD: 1,450-1,550 mg/L
- Выходной COD: 350-450 mg/L
- Эффективность удаления: 73-78%
- Потребление энергии: 1.4-1.6 kWh/m³
- Текущая эффективность: 78-82%
Интервенции по оптимизации
Несколько интервенций, примененных вместе, снизили потребление энергии с начальных 2.1 kWh/m³ до ~1.5 kWh/m³:
- Внедрение импульсной мощности: 50% рабочий цикл при 500 Hz
- Оптимизация расстояния между электродами: уменьшено с 12 мм до 7 мм
- Оптимизация плотности тока: уменьшено с 20 до 12 mA/cm²
- Автоматизированное управление на основе онлайн-мониторинга: уменьшает плотность тока, когда анализатор COD показывает, что выходной уровень комфортно ниже целевого
Экономическое воздействие
При цене на электроэнергию $0.21/kWh цифры выглядят следующим образом для установки на 200 m³/день:
- Годовая энергия (до, 2.1 kWh/m³): 200 × 2.1 × 365 ≈ 153,000 kWh → ≈ $32,000/год
- Годовая энергия (после, 1.5 kWh/m³): 200 × 1.5 × 365 ≈ 110,000 kWh → ≈ $23,000/год
- Годовая экономия: ≈ $9,000 на 200 m³/день мощности — экономия линейно увеличивается с производительностью
Для такого размера установки работа по оптимизации окупилась в течение первого года; на многотренажерной площадке такая же процентная экономия имеет пропорционально большее значение.
Мониторинг для оптимизации энергии
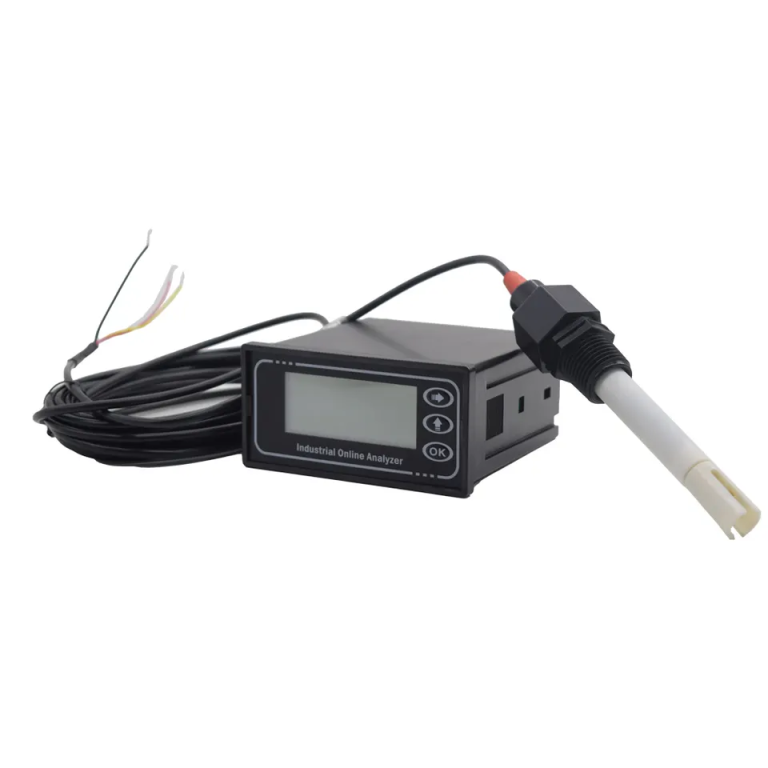
Онлайн-анализаторы Shanghai ChiMay
Эффективная оптимизация энергии требует непрерывного мониторинга производительности обработки для динамической настройки параметров:
Анализаторы COD/TOC: Предоставляют данные о реальной эффективности обработки для оптимизации плотности тока. Когда эффективность обработки превышает целевую, плотность тока можно уменьшить для экономии энергии.
Датчики проводимости: Мониторят концентрацию электролита, позволяя оптимизировать добавление поддерживающего электролита. Избыточный электролит повышает проводимость, но увеличивает химические затраты; слишком малое количество повышает сопротивление и потребление энергии.
Датчики pH и ORP: Указывают на прогресс обработки и конечную точку. Повышение pH и стабилизация ORP сигнализируют о завершении обработки, позволяя автоматизированное снижение мощности.
Интеграция системы управления
Современные электрохимические системы обработки интегрируют данные мониторинга с автоматизированным управлением:
Оптимизация установок: Алгоритмы управления постоянно регулируют плотность тока на основе онлайн-измерений COD, удерживая целевую эффективность удаления при минимальном потреблении энергии.
Прогнозное управление: Алгоритмы предсказывают требования к обработке на основе характеристики входных данных, позволяя предвосхищать корректировку рабочих параметров.
Планирование обслуживания: Данные мониторинга выявляют деградацию электрода и образование накипи, инициируя циклы очистки до того, как потребление энергии возрастет.
Заключение
Электрохимическая обработка сточных вод при <2 kWh/m³ потреблении энергии достижима с текущими технологиями. Выбор материала электрода, импульсный режим работы и автоматизированное управление на основе непрерывного мониторинга каждый вносят свой вклад в снижение потребления энергии по сравнению с обычной работой. Онлайн-анализаторы Shanghai ChiMay предоставляют измерительную основу для этой оптимизации — системы обработки, которые достигают своих целей, одновременно снижая эксплуатационные затраты.