La versión corta:
– Los sistemas de tratamiento electroquímico bien optimizados pueden funcionar a <2 kWh/m³ mientras mantienen >95% de eliminación de contaminantes orgánicos objetivo.
– La energía es el mayor costo operativo en el tratamiento electroquímico, representando comúnmente la mitad o más del gasto operativo total, que es exactamente por qué se recompensa la optimización.
– La elección del material del electrodo y la operación de potencia pulsada contribuyen a reducciones significativas en comparación con la operación convencional de CC.
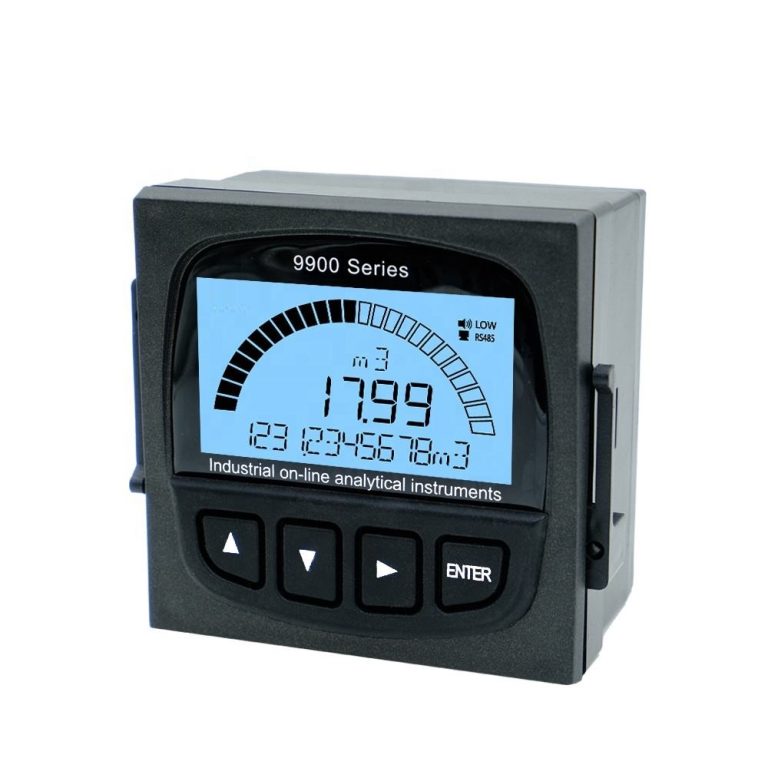
– Los analizadores en línea de Shanghai ChiMay proporcionan los datos en tiempo real en los que se basan los algoritmos de optimización de energía.
La energía es el componente de costo operativo dominante en el tratamiento electroquímico de aguas residuales, representando comúnmente 50-70% del gasto operativo total a precios típicos de electricidad. El límite está determinado por la química del tratamiento: la mineralización completa de la materia orgánica a dióxido de carbono y agua tiene un requerimiento energético termodinámico del orden de unos pocos kilovatios-hora por kilogramo de DQO, antes de contar una sola ineficiencia del mundo real. Los sistemas prácticos apilan entonces sobrepotenciales, resistencia de la solución y evolución de oxígeno, y la energía entregada por kilogramo de DQO aumenta en consecuencia. La salvación es que los sistemas de tratamiento rara vez necesitan una mineralización completa, y las estrategias de optimización pueden reducir el consumo de energía sustancialmente mientras aún cumplen con el objetivo de tratamiento.
Table of Contents
Comprendiendo el Consumo de Energía Electroquímica
Fundamentos del Requerimiento Energético
La energía eléctrica requerida para el tratamiento electroquímico depende de tres factores primarios:
Requerimiento Termodinámico: La energía mínima necesaria para impulsar la reacción de oxidación, determinada por el cambio de energía libre de Gibbs de las reacciones de oxidación y el voltaje de celda que esas reacciones implican.
Requerimiento Cinético: Energía adicional necesaria para superar barreras de activación y lograr tasas de reacción prácticas: sobrepotenciales en el ánodo y cátodo, resistencia de la solución y limitaciones de transferencia de masa.
Eficiencia del Sistema: La fracción de energía eléctrica que realmente se destina a la oxidación de contaminantes frente a las pérdidas por calor, evolución de oxígeno y otras reacciones secundarias.
La eficiencia de corriente cuantifica el rendimiento del sistema: la fracción de carga eléctrica que oxida contaminantes frente a reacciones competidoras. Los sistemas electroquímicos modernos logran una eficiencia de corriente del 70-85% para la oxidación orgánica, con el resto perdido en la evolución de oxígeno y reacciones parásitas.
Cálculo del Consumo de Energía
Para un flujo de aguas residuales con concentración de DQO conocida, se puede estimar el consumo de energía:
Energia por Volumen = (DQO eliminada × Energía por masa de DQO) / Eficiencia de corriente
Cálculo de ejemplo para una eliminación del 95% de DQO de aguas residuales con DQO inicial de 2,000 mg/L:
- DQO eliminada: 1,900 mg/L = 1.9 kg/m³
- Energía por kg de DQO: 2.0 kWh/kg (valor práctico para el sistema en cuestión)
- Eficiencia de corriente: 75%
- Consumo de energía: 1.9 × 2.0 / 0.75 = 5.1 kWh/m³
Para una eficiencia de eliminación más alta (99%):
- DQO eliminada: 1,980 mg/L = 1.98 kg/m³
- Consumo de energía: 1.98 × 2.0 / 0.75 = 5.3 kWh/m³
El costo energético marginal de una eficiencia de eliminación adicional es modesto cuando la eficiencia de corriente se mantiene. La palanca más grande es mejorar la eficiencia de corriente y reducir los sobrepotenciales.
Estrategias de Optimización
Selección de Material del Electrodo
El material del electrodo cambia el consumo de energía a través de su efecto en el sobrepotencial de evolución de oxígeno, la reacción competidora principal. Los materiales que mantienen la evolución de oxígeno a potenciales más altos mantienen la selectividad para la oxidación orgánica incluso a voltajes de celda más altos.
Anodos Dimensionalmente Estables (DSAs): Anodos de titanio recubiertos con óxidos metálicos mixtos (iridio-tantalio, rutenio-iridio) son el caballo de batalla de la electro-oxidación industrial, funcionando eficientemente en la oxidación orgánica a voltajes de celda de 4-6 V con una eficiencia de corriente para la oxidación orgánica que alcanza 80-85% en composiciones de recubrimiento optimizadas.
Diamante Dopado con Boro (BDD): Los anodos BDD mantienen el potencial de evolución de oxígeno muy por encima de 2.3 V vs. SHE, el más alto entre los materiales disponibles comercialmente, lo que le da al BDD su fuerte capacidad oxidativa para orgánicos recalcitrantes. La desventaja es el precio premium y sistemas de suministro de energía con requisitos más estrictos.
Hacia dónde se dirige la investigación: La química de recubrimiento sigue avanzando. Nuevas formulaciones basadas en iridio continúan reduciendo el sobrepotencial de evolución de oxígeno en informes de laboratorio, y cada parte de ese sobrepotencial se refleja directamente en la factura de energía. Trata cualquier mejora porcentual específica que leas como a escala de laboratorio hasta que se demuestre en la tuya.
Operación de Potencia Pulsada
El tratamiento electroquímico convencional aplica corriente continua (CC) constante al sistema de electrodos. La operación de potencia pulsada alterna entre la aplicación de corriente y períodos de descanso, con varias ventajas reportadas:
Mejora de la Transferencia de Masa: Durante los períodos de descanso, los gradientes de concentración se relajan y el reactante fresco se difunde de nuevo a la superficie del electrodo. El siguiente pulso de corriente trabaja contra una mayor concentración de reactante, mejorando las tasas de reacción.
Gestión del Calor: Los períodos de descanso permiten que el sistema se enfríe, limitando el aumento de temperatura que degrada el rendimiento del electrodo y genera energía de enfriamiento.
Ahorro de Energía: Los estudios reportan una reducción del 15-25% en el consumo de energía con operación pulsada en comparación con CC continua a una eficiencia de tratamiento equivalente. Los ciclos de trabajo óptimos, la relación entre el tiempo de corriente activada y el tiempo total, caen en el rango del 30-70% dependiendo de las aguas residuales.
Formas de Onda Pulsadas: Pulsos de onda cuadrada a frecuencias de 100-1,000 Hz son la banda práctica. Frecuencias más altas ofrecen un beneficio marginal mientras añaden complejidad a la electrónica de potencia.
Diseño de Celda Optimizada
La geometría del electrodo y la configuración de la celda cambian el consumo de energía a través de la resistencia de la solución y la transferencia de masa:
Distancia Interelectrodos: Un espaciado más estrecho reduce la resistencia de la solución y las pérdidas que conlleva. Espaciados típicos de 5-10 mm equilibran la eficiencia energética contra el riesgo de escalado y cortocircuito.
Relación Área del Electrodo a Volumen: Relaciones área-volumen más altas mejoran la capacidad de tratamiento pero aumentan el costo de capital. Los diseños óptimos se sitúan alrededor de 30-50 m²/m³ para aplicaciones industriales típicas de aguas residuales.
Régimen de Flujo: El flujo turbulento mejora la transferencia de masa, permitiendo densidades de corriente más altas antes de que se establezca la limitación de transferencia de masa. Los diseños de deflectores y distribuidores de flujo crean condiciones turbulentas a través del volumen del reactor.
Referencias Prácticas de Energía
Aguas Residuales de Baja Concentración (<500 mg/L DQO)
Para flujos diluidos, el consumo de energía está dominado por la resistencia de la celda en lugar de la termodinámica de la reacción:
- Consumo típico: 0.5-1.0 kWh/m³
- Eliminación objetivo: 80-90% de reducción de DQO
- Aplicación: Agua de enjuague de teñido textil, efluentes de procesamiento de alimentos
Aguas Residuales de Concentración Media (500-2,000 mg/L DQO)
Este es el punto óptimo para el tratamiento electroquímico, donde el consumo de energía se equilibra con la eficiencia del tratamiento:
- Consumo típico: 1.0-2.0 kWh/m³
- Eliminación objetivo: 90-95% de reducción de DQO
- Aplicación: Fabricación química, producción farmacéutica
Aguas Residuales de Alta Concentración (>2,000 mg/L DQO)
Las aguas residuales de alta resistencia necesitan una energía sustancial para una oxidación profunda, pero el tratamiento electroquímico sigue siendo competitivo con las alternativas:
- Consumo típico: 2.0-4.0 kWh/m³
- Eliminación objetivo: 95-98% de reducción de DQO (a menudo combinado con tratamiento biológico)
- Aplicación: Petroquímica, pulpa y papel, lixiviado de vertederos
Ejemplo Práctico: Tratamiento de Aguas Residuales Industriales
Lo siguiente es un ejemplo ilustrativo construido en torno a una aplicación típica de productos químicos especiales; la aritmética es lo que importa para tu propia evaluación:
Perfil de la Instalación
Una instalación de productos químicos especiales procesa 200 m³/día de aguas residuales con DQO de 1,500 mg/L. El permiso de descarga requiere <500 mg/L DQO (objetivo de eliminación del 67%).
Configuración del Sistema
- Volumen del reactor: 25 m³ (dos reactores en serie)
- Material del electrodo: DSA de iridio-tantalio sobre sustrato de titanio
- Área del electrodo: 750 m² total (ambos reactores)
- Suministro de energía: CC pulsada con ciclo de trabajo programable
- Monitoreo: Analizador de DQO en línea de Shanghai ChiMay para control de procesos
Resultados Operativos
Después de la optimización, el sistema logró una operación estable en:
- DQO de entrada: 1,450-1,550 mg/L
- DQO de salida: 350-450 mg/L
- Eficiencia de eliminación: 73-78%
- Consumo de energía: 1.4-1.6 kWh/m³
- Eficiencia de corriente: 78-82%
Intervenciones de Optimización
Varias intervenciones, aplicadas juntas, redujeron el consumo de energía de un 2.1 kWh/m³ inicial a ~1.5 kWh/m³:
- Implementación de potencia pulsada: ciclo de trabajo del 50% a 500 Hz
- Optimización del espaciado del electrodo: reducido de 12 mm a 7 mm
- Optimización de la densidad de corriente: reducida de 20 a 12 mA/cm²
- Control automatizado basado en monitoreo en línea: ajusta la densidad de corriente siempre que el analizador de DQO muestra que el efluente está cómodamente por debajo del objetivo
Impacto Económico
Con un precio de electricidad de $0.21/kWh, los números son los siguientes para un tren de 200 m³/día:
- Energía anual (antes, 2.1 kWh/m³): 200 × 2.1 × 365 ≈ 153,000 kWh → ≈ $32,000/año
- Energía anual (después, 1.5 kWh/m³): 200 × 1.5 × 365 ≈ 110,000 kWh → ≈ $23,000/año
- Ahorro anual: ≈ $9,000 por 200 m³/día de capacidad — los ahorros escalan linealmente con el rendimiento
Para este tamaño de instalación, el trabajo de optimización se pagó por sí mismo dentro del primer año; en un sitio de múltiples trenes, el mismo porcentaje de ahorros tiene un peso proporcionalmente mayor.
Monitoreo para la Optimización de Energía
Analizadores en Línea de Shanghai ChiMay
La optimización efectiva de energía requiere un monitoreo continuo del rendimiento del tratamiento para impulsar el ajuste dinámico de parámetros:
Analizadores de DQO/TOC: Proporcionan datos en tiempo real sobre la eficiencia del tratamiento para la optimización de la densidad de corriente. Cuando la eficiencia del tratamiento supera el objetivo, la densidad de corriente puede ajustarse para ahorrar energía.
Sensores de Conductividad: Monitorean la concentración del electrolito, permitiendo la optimización de la adición de electrolito de soporte. Un electrolito en exceso aumenta la conductividad pero añade costo químico; muy poco aumenta la resistencia y el consumo de energía.
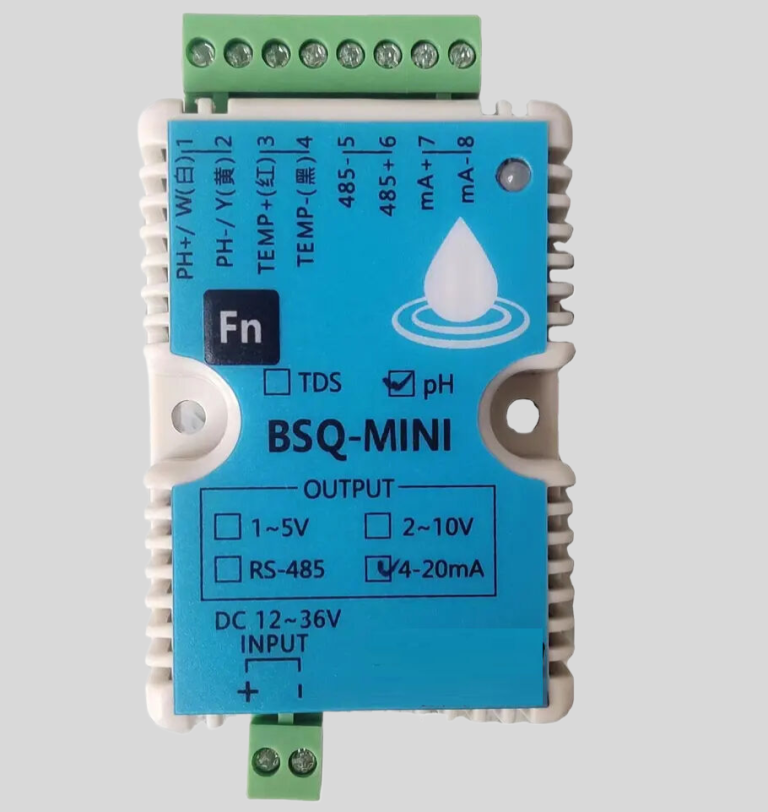
Sensores de pH y ORP: Indican el progreso y el punto final del tratamiento. Un pH en aumento y un ORP estabilizado señalan la finalización del tratamiento, permitiendo la reducción automatizada de energía.
Integración del Sistema de Control
Los sistemas de tratamiento electroquímico modernos integran datos de monitoreo con control automatizado:
Optimización del Punto de Ajuste: Los algoritmos de control ajustan continuamente la densidad de corriente basándose en mediciones en línea de DQO, manteniendo la eficiencia de eliminación objetivo al mínimo consumo de energía.
Control Predictivo: Los algoritmos predicen los requisitos de tratamiento a partir de la caracterización de la entrada, permitiendo el ajuste anticipado de los parámetros operativos.
Programación de Mantenimiento: Los datos de monitoreo identifican la degradación del electrodo y el escalado, activando ciclos de limpieza antes de que el consumo de energía aumente.
Conclusión
El tratamiento electroquímico de aguas residuales con un consumo de energía de <2 kWh/m³ es alcanzable con la tecnología actual. La selección del material del electrodo, la operación de potencia pulsada y el control automatizado basado en monitoreo continuo cada uno reduce el consumo de energía en comparación con la operación convencional. Los analizadores en línea de Shanghai ChiMay proporcionan la base de medición para esa optimización: sistemas de tratamiento que cumplen con sus objetivos mientras mantienen bajos los costos operativos.