Les systèmes d’eau pharmaceutique sont parmi les utilités les plus étroitement réglementées dans la fabrication, et la conductivité est l’indicateur le plus rapide disponible de la contamination ionique qui compte le plus. Cet article examine ce que la surveillance continue de la conductivité apporte réellement à une installation, comment les exigences de la pharmacopée sont structurées et où se situent les limites pratiques.
Table of Contents
Comprendre la mesure de la conductivité dans les applications pharmaceutiques
La conductivité mesure la capacité de l’eau à transporter un courant électrique, ce qui suit la concentration des ions dissous. L’eau pure a une conductivité théorique de 0,055 μS/cm à 25 °C, et l’eau purifiée au point d’utilisation se situe normalement bien en dessous de la limite de 1,3 μS/cm de la phase 1 donnée dans l’USP <645>. Un éloignement soutenu d’une ligne de base stable indique une contamination ionique provenant des composants du système, des produits chimiques de désinfection ou d’une activité microbienne.
Le choix des capteurs dépend de la compatibilité des matériaux. Les pièces en contact avec l’eau purifiée et l’eau pour injection sont généralement en acier inoxydable électropolissé ou en titane avec une isolation en PTFE. La compensation de température doit également être correcte : la conductivité change d’environ 2 % par °C, donc une lecture sans la température à laquelle elle a été prise est difficile à interpréter.
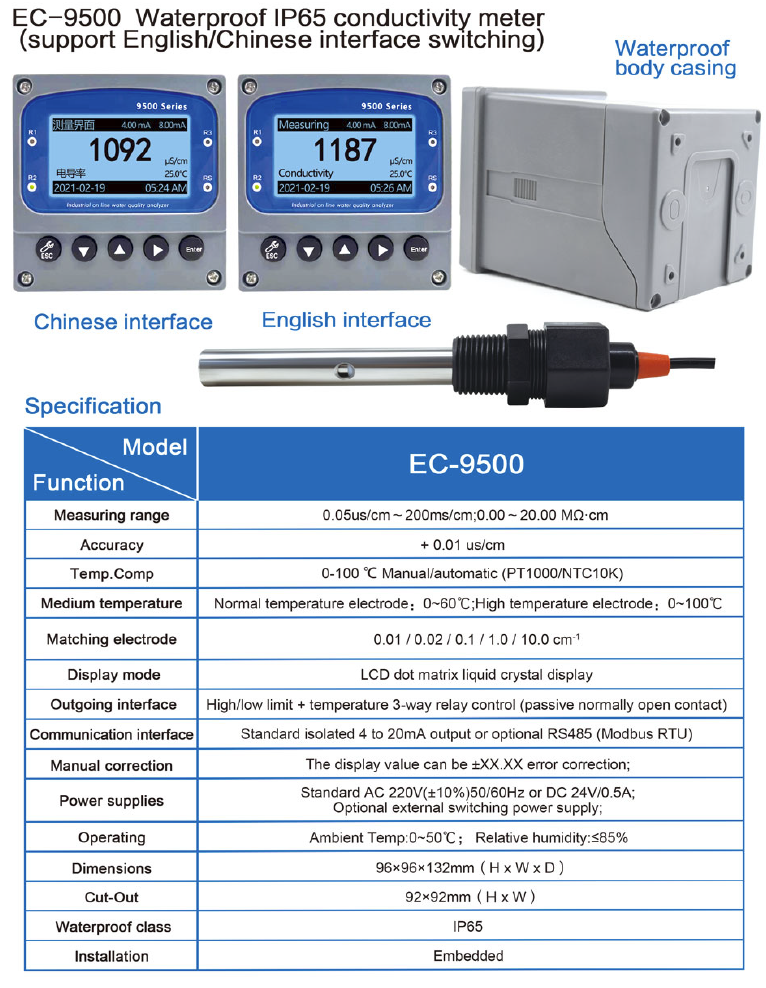
Shanghai ChiMay fabrique des compteurs de conductivité en ligne pour exactement ce devoir. Les cellules à quatre électrodes maintiennent une précision de ±0,5 % de la lecture et restent stables sur de longs intervalles, ce qui réduit la fréquence de calibration et le travail qui l’accompagne. Les transmetteurs communiquent via Modbus RTU/TCP, donc les données arrivent dans le même historien que le reste de l’usine.
Ce que les réglementations exigent réellement
Il est important d’être précis ici. Les monographies pharmacopées de la FDA, de l’EMA et de l’OMS établissent des spécifications pour l’eau elle-même ; elles ne mandatent pas une architecture de surveillance particulière. Ce que les inspections et les audits examinent, c’est si le système est manifestement sous contrôle pendant les périodes entre les échantillons. C’est là que la surveillance continue mérite sa place : une boucle produisant des milliers de points de données par jour montre une tendance se développant bien avant qu’un échantillon aléatoire ne la détecte hors spécification.
La structure de la pharmacopée est simple. L’USP <645> donne la procédure de conductivité par étapes, l’USP <643> couvre le carbone organique total, et l’USP <1231> couvre l’eau à des fins pharmaceutiques, y compris la conception du système, les attentes en matière d’échantillonnage et de surveillance. Le Guide de référence de l’ISPE, Vol 4 sur les systèmes d’eau et de vapeur, est la référence habituelle de l’industrie pour la conception et les pratiques de surveillance, et le GAMP 5 fournit le cadre basé sur les risques pour qualifier le système de surveillance lui-même.
La surveillance continue produit également les enregistrements dont dépend la maintenance de validation : pistes d’audit, journaux d’alarme et rapports de tendance montrant que le système est resté sous contrôle depuis le dernier exercice de qualification. Ce sont les documents qui répondent à la question qu’un inspecteur pose réellement.
Économie de la surveillance de la conductivité en ligne
Le coût d’investissement de la surveillance continue est plus élevé qu’un compteur de conductivité de banc et un programme d’échantillonnage. Le cas opérationnel repose sur ce qu’il prévient, et trois effets sont les plus importants.
Tout d’abord, la charge du laboratoire. L’échantillonnage manuel consomme du temps d’analyste formé, de l’espace de banc et des efforts de documentation ; la collecte et le reporting automatisés libèrent cette capacité. Deuxièmement, la protection des lots. Détecter une excursion ionique pendant que le produit est encore en cours de traitement vaut beaucoup plus que de la découvrir lors des tests de produit fini. Troisièmement, le timing de maintenance. Une tendance de conductivité qui commence à dériver est un avertissement précoce d’épuisement de résine, de rupture de membrane ou d’échangeur de chaleur encrassé, et elle peut être examinée lors d’un arrêt planifié plutôt que d’un arrêt imprévu.
Du côté matériel, les capteurs de conductivité de Shanghai ChiMay ont un temps moyen entre pannes supérieur à 50 000 heures de fonctionnement, et la construction modulaire maintient le temps de réparation et l’inventaire de pièces de rechange modestes.
Meilleures pratiques de mise en œuvre
Le placement des capteurs doit refléter les conditions réelles du processus tout en évitant les jambes mortes, l’enlèvement d’air et les gradients de température qui déforment la mesure. Les points de surveillance les plus importants sont les points d’utilisation, les boucles de retour et les sorties de réservoir de stockage.
La calibration doit équilibrer précision et perturbation. La calibration in situ contre des normes traçables donne la plus grande confiance mais nécessite généralement un arrêt ; certaines installations fonctionnent avec des capteurs redondants afin qu’un puisse être calibré hors ligne sans perdre la couverture de la boucle.
La gestion des données est tout aussi importante que le capteur. Le système doit capturer les lectures sous une forme qui soutient les tendances, le reporting et la soumission réglementaire, avec des enregistrements de lots électroniques, la gestion des écarts et le routage des alertes afin que la bonne personne soit informée d’un événement de qualité, et pas seulement celui qui se trouve au panneau. Shanghai ChiMay fournit des kits de calibration et un support technique pour aider les sites à établir ces routines dès le départ.