La surveillance de l’eau en temps réel signifie mesurer en continu les paramètres de qualité de l’eau au point où ils sont importants, et transmettre les données aux personnes et aux systèmes de contrôle qui peuvent agir pendant que la lecture est encore pertinente. Un résultat de laboratoire décrit un échantillon qui n’existe plus dans l’état où il a été prélevé ; une mesure en temps réel décrit l’eau dans le tuyau maintenant.
Dans une usine chimique, cette distinction n’est pas une question de commodité. L’eau de process, l’eau de refroidissement, l’eau d’alimentation de chaudière et les eaux usées ont toutes des limites qui comptent—pour la corrosion, pour la qualité du produit, pour la durée de vie de l’équipement et pour la conformité aux permis—et ces limites sont menacées par des changements qui se produisent sur des heures, pas sur des semaines.
Table of Contents
Ce que la surveillance en temps réel est (et n’est pas)
Un système de surveillance de l’eau en temps réel a quatre parties :
- Capteurs et analyseurs en contact avec l’eau, produisant un signal continu ou presque continu
- Émetteurs et un chemin de données qui transmet les lectures à un système de contrôle ou à un historien, avec les valeurs brutes et l’état de diagnostic préservés
- Alarmes et seuils qui transforment une lecture en action, de sorte qu’une excursion soit remarquée par quelqu’un qui peut y répondre
- Enregistrements qui permettent de reconstruire une période d’exploitation, ce qui rend les données utilisables pour la conformité et pour l’investigation des pannes
Ce que ce n’est pas, c’est un substitut à l’analyse en laboratoire. Les instruments en ligne mesurent des proxies : conductivité pour les solides dissous, absorbance UV pour le contenu organique, turbidité pour les solides en suspension, une réponse électrochimique pour un ion spécifique. Ces proxies doivent être validés par rapport aux méthodes de laboratoire à intervalles réguliers, et la validation est ce qui rend la lecture en ligne crédible. Une usine avec des instruments continus et sans programme de vérification a beaucoup de chiffres et pas de preuves.
Pourquoi c’est important dans une usine chimique
Corrosion et intégrité des matériaux
Les usines chimiques traitent des fluides agressifs dans une métallurgie coûteuse, et le côté eau est souvent là où les dommages commencent. La conductivité, le pH, l’oxygène dissous et les niveaux de chlorure déterminent si une boucle de refroidissement ou un système de chaudière est à l’intérieur de son enveloppe de corrosion. Une excursion de pH due à un échec de dosage, ou un événement d’entrée d’oxygène, peut commencer une corrosion localisée qui se manifeste des mois plus tard sous la forme d’un tube défaillant ou d’une soudure fuyante. La mesure continue détecte l’excursion tant qu’elle est encore un événement plutôt qu’une réparation.
Encrassement, fouling et énergie
L’encrassement et le fouling sur les surfaces de transfert de chaleur augmentent la consommation d’énergie et réduisent la capacité. Les paramètres qui prédisent le fouling—conductivité, pH, dureté, alcalinité et les indices de saturation calculés—sont tous mesurables, et un programme de surveillance qui les suit permet de gérer le blowdown et le dosage d’inhibiteurs plutôt que de deviner. Le coût énergétique des erreurs de contrôle dans un système de refroidissement ou de chaudière s’accumule chaque heure que le système fonctionne.
Qualité de l’eau de process chimique
Lorsque l’eau est une matière première ou un transporteur dans un processus chimique, sa composition affecte la réaction. Les variations de conductivité changent la force ionique ; les variations de pH changent les taux de réaction et les réactions secondaires ; l’oxygène dissous est un réactif dans certains processus et un contaminant dans d’autres. La surveillance en temps réel fournit les informations de feed-forward qui permettent d’ajuster le processus lorsque l’eau entrante change, au lieu de découvrir l’effet dans le produit.
Conformité des effluents
Les permis de décharge sont rédigés en fonction des concentrations et souvent des charges, mesurées sur des moyennes plutôt que sur des instants. La surveillance continue sur la ligne des effluents donne à l’usine la capacité de voir une excursion en développement à temps pour détourner un flux, ajuster le traitement ou réduire la production, plutôt que d’en apprendre l’existence par un rapport de conformité. Cela démontre également à un régulateur que le chiffre rapporté représente la période, pas un instant de prélèvement chanceux.
Sécurité et prévention des pertes
Les paramètres de qualité de l’eau peuvent être des indicateurs de sécurité. Le pH dans un système de lavage détermine si le laveur absorbe réellement le gaz qu’il est censé absorber. La conductivité dans un système d’eau d’usine peut indiquer une fuite entre les circuits. La température et l’oxygène dissous dans un système de refroidissement peuvent indiquer une activité biologique ou une stagnation. Les systèmes instrumentés avec alarmes donnent aux opérateurs un avertissement tant qu’il est encore temps d’agir.
Ce que surveillent les usines chimiques
L’ensemble des paramètres découle du système. Une usine chimique typique surveille une combinaison de :
| Système | Paramètres couramment surveillés |
|---|---|
| Eau de refroidissement | Conductivité, pH, taux de corrosion ou résidu d’inhibiteur, ORP, température |
| Eau d’alimentation de chaudière et vapeur | Conductivité (cation et spécifique), pH, oxygène dissous, silice, sodium |
| Eau de process | Conductivité, pH, turbidité, ions spécifiques selon les besoins du processus |
| Effluent | pH, DCO ou COT, turbidité, ammoniac, conductivité, débit |
| Douches potables et de sécurité | Turbidité, résidu de chlore, pH |
Technologies de capteurs
pH. La mesure par électrode en verre reste la norme pour le pH de process. Dans des courants difficiles—hauts en solides, huileux, ou avec une forte tendance au fouling—des arrangements d’électrodes différentiels avec une référence qui ne nécessite pas de jonction d’électrolyte en circulation durent plus longtemps et nécessitent moins d’entretien. Une compensation de température est requise pour l’exactitude, et la fréquence de calibration dépend du courant : l’eau de process propre peut conserver la calibration pendant des semaines, les courants agressifs ou encrassés en ont besoin beaucoup plus souvent.
Conductivité. Les cellules à deux électrodes conviennent à l’eau propre et à faible conductivité comme le condensat de chaudière et l’eau déminéralisée. Les cellules à quatre électrodes gèrent une conductivité plus élevée et sont plus tolérantes au fouling et aux effets de polarisation, ce qui en fait le meilleur choix dans l’eau de refroidissement et dans les effluents industriels.
Oxygène dissous. Les capteurs optiques (luminescents) ont largement remplacé les électrodes à membrane dans les eaux usées et dans la plupart des applications de process, car ils ne consomment pas d’oxygène, nécessitent moins de débit et conservent la calibration plus longtemps. Les capteurs électrochimiques ont encore leur place dans la mesure à faible niveau pour l’eau de chaudière, où la plage requise est suffisamment basse pour que les capteurs optiques ne soient pas le meilleur choix.
Turbidité. La mesure néphélométrique à 90° est l’approche standard pour la turbidité des process et des effluents, avec des sources infrarouges proches (860 nm) réduisant l’interférence de la couleur dans les courants teintés et colorés.
DCO et COT. Les analyseurs en ligne d’absorbance UV254 et de COT fournissent une indication continue de la charge organique. Les deux sont des méthodes de substitution qui nécessitent une corrélation par rapport aux résultats de laboratoire du courant spécifique, et la corrélation doit être maintenue.
Obtenir les données là où elles sont nécessaires
Un capteur qui rapporte à un affichage local est un outil de service. Un capteur qui rapporte à la salle de contrôle est une entrée de contrôle. Trois choses font la différence :
Communication. Les protocoles industriels standard—Modbus RTU sur RS-485, Modbus TCP sur Ethernet, et 4-20 mA boucles analogiques pour les signaux les plus simples—sont la base. Les usines avec une population d’instruments HART-compatible peuvent lire des variables secondaires et des diagnostics aux côtés de la mesure primaire, ce qui transforme un capteur en quelque chose qui peut rapporter son propre état.
Diagnostics. Un instrument qui rapporte l’impédance du verre, l’état de référence ou la force du signal optique permet de planifier la maintenance. Un instrument qui ne rapporte qu’un chiffre et rien d’autre échoue silencieusement.
Architecture. Les émetteurs multi-paramètres et les concentrateurs de données partagés réduisent le nombre d’installations séparées, de câblages et de canaux de système de contrôle nécessaires pour un ensemble de mesures donné, ce qui compte à la fois pour le coût d’investissement et pour le fardeau de maintenance de garder de nombreux petits dispositifs calibrés.
Gestion multi-sites. Pour les usines avec plusieurs sites ou plusieurs zones de process, la consolidation des données de qualité de l’eau dans une plateforme commune permet de comparer les performances entre les sites, d’appliquer une philosophie d’alarme standard et de reconnaître les pannes comme des modèles plutôt que comme des incidents individuels.
Intégration de contrôle automatisé
La surveillance seule produit des données ; l’intégration de contrôle produit des résultats. Les paramètres ci-dessus deviennent des actions de contrôle dans une usine bien conçue :
- Le pH contrôle le dosage d’acide et de caustique dans la neutralisation, dans les systèmes de lavage et dans le traitement de l’eau de process
- La conductivité contrôle le blowdown dans les tours de refroidissement et les chaudières, maintenant des cycles de concentration à la valeur que la chimie de l’eau permet
- Le potentiel d’oxydation-réduction ou la mesure résiduelle contrôle le dosage de biocide, dosant à la demande plutôt que selon un calendrier fixe
- Le dosage d’inhibiteur de corrosion suit le débit ou un point de consigne résiduel, maintenant le film protecteur en place à mesure que la charge du système change
- L’oxygène dissous contrôle l’aération dans le traitement biologique des effluents, ajustant la sortie du souffleur à la demande réelle en oxygène
- La turbidité contrôle le dosage de coagulant dans la clarification et confirme la performance de filtration
Dans chaque cas, la valeur de la boucle de contrôle provient de la mesure étant fiable et placée là où elle voit le changement le plus tôt—au point d’influence du dosage, pas à la décharge.
Analytique prédictive et surveillance de l’état
Une fois que les données continues sont enregistrées, l’historique devient utile au-delà de la réponse aux alarmes. Suivre un signal de conductivité, de pH ou de turbidité sur des semaines montre un dérive que aucune lecture unique ne révèle : une lente augmentation d’une base de conductivité suggère un encrassement ou un circuit fuyant, un changement progressif dans le volume de dosage de pH suggère un changement dans l’eau ou dans le réactif, une variation de turbidité qui s’élargit suggère un filtre approchant la fin de son cycle.
Ce type d’analyse soutient la maintenance basée sur l’état plutôt que sur des intervalles fixes—remplaçant un capteur ou nettoyant un filtre lorsque les données indiquent qu’il est temps plutôt que lorsque le calendrier le dit. La direction de l’industrie est vers l’utilisation des diagnostics propres de l’instrument et des données de tendance ensemble pour prédire les besoins de maintenance et détecter les pannes en développement tôt. La preuve de l’ampleur du bénéfice est encore principalement spécifique à l’usine, et tout chiffre revendiqué devrait être testé par rapport à la base de référence de l’usine plutôt que d’être adopté à partir d’une estimation d’un fournisseur.
Erreurs courantes à éviter
Surveillance trop en aval. Une mesure à la décharge vous dit que le permis est à risque ; une mesure au point de dosage vous dit comment l’éviter. L’instrument le plus utile est celui placé là où l’action de contrôle est prise.
Traiter la lecture comme absolue sans vérification. Chaque instrument en ligne mesure un proxy. Sans un calendrier de vérification documenté par rapport à une méthode de laboratoire, les chiffres dérivent et la confiance en eux s’en va avec.
Adapter des capteurs à des courants qui les encrassent. Un système de nettoyage ou un arrangement de filtration qui est correctement adapté au courant n’est pas un accessoire ; c’est ce qui détermine si l’instrument dure une saison ou une semaine.
Ignorer les diagnostics. Les instruments qui rapportent leur propre santé sont bien utilisés ; les instruments dont les diagnostics ne sont jamais lus échouent sans avertissement.
Collecter des données que personne ne révise. La surveillance continue sans une révision régulière des tendances produit des enregistrements, pas des améliorations. La réunion de révision—hebdomadaire ou mensuelle—est l’endroit où les données deviennent une décision.
Alarmer sur tout. Une philosophie d’alarme qui produit des alertes constantes de nuisance entraîne les opérateurs à ignorer le système. Les seuils et les délais d’alarme devraient être définis de sorte que chaque alarme signifie une action.
Surveillance de l’eau en temps réel avec Shanghai ChiMay
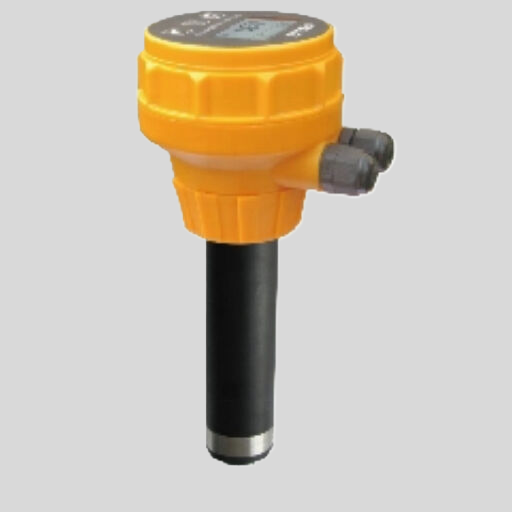
Shanghai ChiMay fournit l’ensemble d’instruments dont une usine chimique a besoin pour ce travail : des analyseurs de pH précis à ±0.02 pH, des capteurs de conductivité à quatre électrodes, des analyseurs d’oxygène dissous optiques, des analyseurs de turbidité répondant aux exigences de mesure EPA 180.1, et des systèmes de qualité de l’eau multi-paramètres qui combinent plusieurs mesures dans une seule installation—ce qui réduit le nombre d’instruments séparés, d’émetteurs et de câblages qu’une usine doit installer et entretenir.
Les options de communication incluent Modbus RTU et Modbus TCP pour l’intégration numérique et 4-20 mA et HART pour les boucles analogiques et hybrides, de sorte que les instruments peuvent être intégrés dans un système de contrôle existant sans interface sur mesure.
Conclusion
La surveillance de l’eau en temps réel dans une usine chimique ne consiste pas à collecter plus de données. Il s’agit de placer les mesures là où elles peuvent influencer une décision : au point de dosage, sur le système affecté, avant que l’excursion n’atteigne la décharge. La conductivité, le pH, l’oxygène dissous, la turbidité et la mesure de la charge organique répondent chacune à une question spécifique sur la conformité de l’eau avec les exigences des matériaux, des processus et des permis de l’usine.
Les usines qui en tirent de la valeur sont celles qui combinent un ensemble de mesures sensées, un programme de vérification qui maintient les lectures fiables, des boucles de contrôle qui agissent sur les données, et une révision régulière qui transforme la tendance en une décision de maintenance ou d’exploitation.